Guide pratique destiné aux acheteurs et ingénieurs américains pour identifier une véritable usine de rails de serveur, calculer le coût total rendu réel et éviter les risques liés aux revendeurs.
Coûts et prix : usine ou société de négoce
Lorsque vous comparez les devis d’une usine établie en Chine et d’une société de négoce (revendeur/intermédiaire), la transparence est l’indicateur le plus utile. Les sociétés de négoce vendent souvent la commodité — regroupement des commandes, expéditions consolidées et prix « rendu » unique — ce qui peut masquer leurs marges et leurs hypothèses de frais de manutention. Les usines établissent plus souvent leurs devis selon un Incoterm (EXW/FOB) et peuvent, sur demande, détailler la production, l’emballage et les opérations d’exportation. Chaque fournisseur étant toutefois différent, vous devez vérifier les postes de la facture pro forma (PI).
Éléments à demander à tout fournisseur et à vérifier sur la PI
- Prix unitaire (précisez l’Incoterm et la devise).
- Prix du ou des échantillons et quantité comprise.
- Détails de l’emballage : nombre de paires par carton, dimensions du carton et poids brut.
- Frais d’outillage et frais d’étude non récurrents (NRE) indiqués sur une ligne distincte, le cas échéant.
- Opérations d’exportation : emballage pour l’exportation et frais de documentation d’exportation.
- Conditions de transport : port FOB désigné ou détail des coûts CIF, du fret et de l’assurance.
- Frais annexes : inspection, retouches et responsabilité relative à la logistique des retours.
- Délai de livraison des échantillons et des lots de production.
Frais cachés à surveiller pour les acheteurs américains
- Camionnage portuaire intérieur et transport intermodal entre le port de déchargement américain et l’entrepôt final.
- Frais de commissionnaire en douane et de dédouanement à destination.
- Frais de stockage portuaire et de surestaries en cas de transmission tardive des documents d’importation.
- Nouvelle inspection ou retouches effectuées dans l’entrepôt situé aux États-Unis.
- Prise en charge du fret de retour et des droits de douane pour les lots refusés.
Comparaison par unité et par conteneur : liste de contrôle pratique
- Demandez aux deux parties d’utiliser le même Incoterm (par exemple, FOB à un port chinois désigné). Si une société de négoce souhaite uniquement proposer un prix « rendu », exigez qu’elle ventile le fret, l’assurance et les frais de traitement à l’importation afin de faire apparaître le coût de fabrication sous-jacent.
- Convertissez le fret et l’assurance en coût par paire en divisant leur montant par le nombre de paires contenues dans le conteneur ou l’expédition LCL.
- Intégrez les frais d’inspection par un tiers et le coût des échantillons au calcul économique unitaire de la première commande — de nombreux litiges surviennent dès la première livraison.
- Pour les petites commandes, les sociétés de négoce peuvent sembler moins chères grâce au regroupement. Cette commodité peut toutefois masquer une perte de maîtrise technique et des frais d’étude non récurrents (NRE) dissimulés, ainsi qu’un allongement des délais de résolution des problèmes de montage ou de performances.
Contrôles pratiques de la PI
- Confirmez le port FOB précis (et pas simplement « Shanghai ») et vérifiez si le poids et les dimensions de l’emballage sont déclarés.
- S’il n’y a pas de frais d’outillage ni de frais d’étude non récurrents (NRE), vérifiez si un outil existant sera utilisé ou si le fournisseur prévoit d’en modifier un (les modifications structurelles entraînent normalement des frais d’outillage ou d’étude non récurrents (NRE)).
- Si les obligations relatives à la garantie, à l’inspection ou aux retouches ne sont pas précisées, ajoutez-les comme postes contractuels et affectez une provision prévisionnelle par paire à la comparaison.
En résumé : exigez une PI entièrement détaillée et appliquez les mêmes hypothèses de coût total rendu afin d’obtenir une comparaison à périmètre identique. N’acceptez pas de devis de prix « rendu » sur une seule ligne lorsque la compatibilité technique, la propriété des outils et la gestion des modifications sont déterminantes.
Qualité de production, personnalisation et capacités OEM
Un fabricant (véritable usine) contrôle directement les principales étapes de production qui déterminent les performances des rails : outils d’emboutissage, opérations de formage ou de profilage à froid, finition et contrôle, ainsi que l’établissement et la révision en interne des plans de production. Une société de négoce peut sous-traiter ces étapes et exerce généralement un contrôle moins direct sur la propriété des outils, l’historique des révisions et le contrôle qualité en cours de production.
Principaux signes qu’un fournisseur est un fabricant
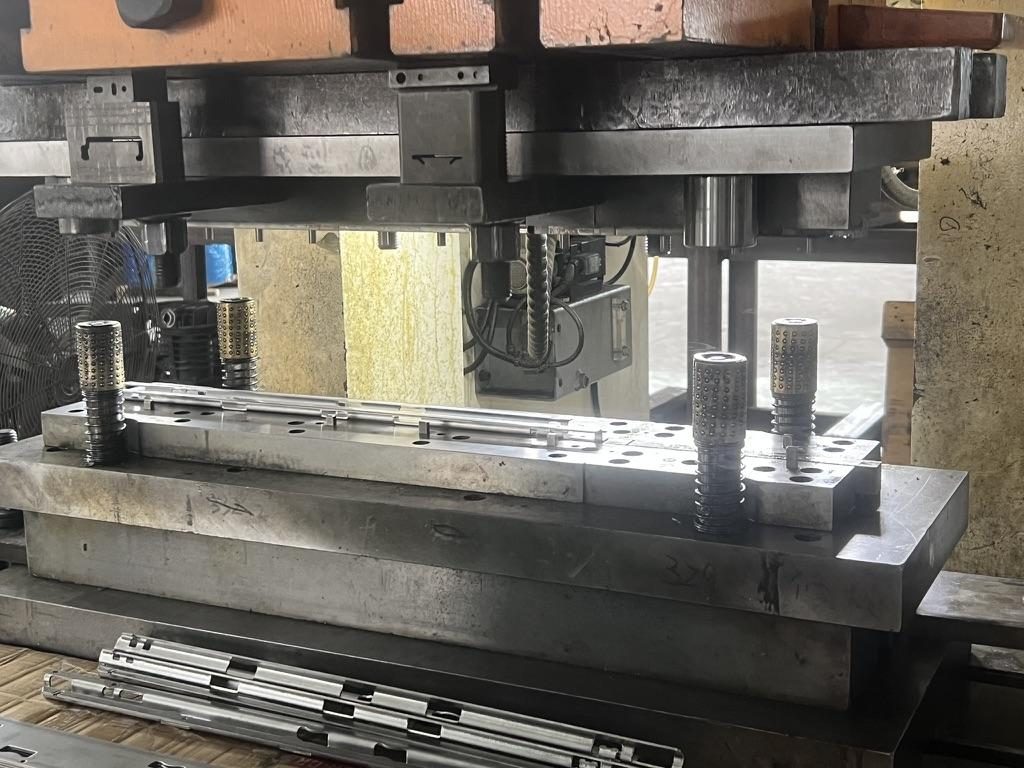
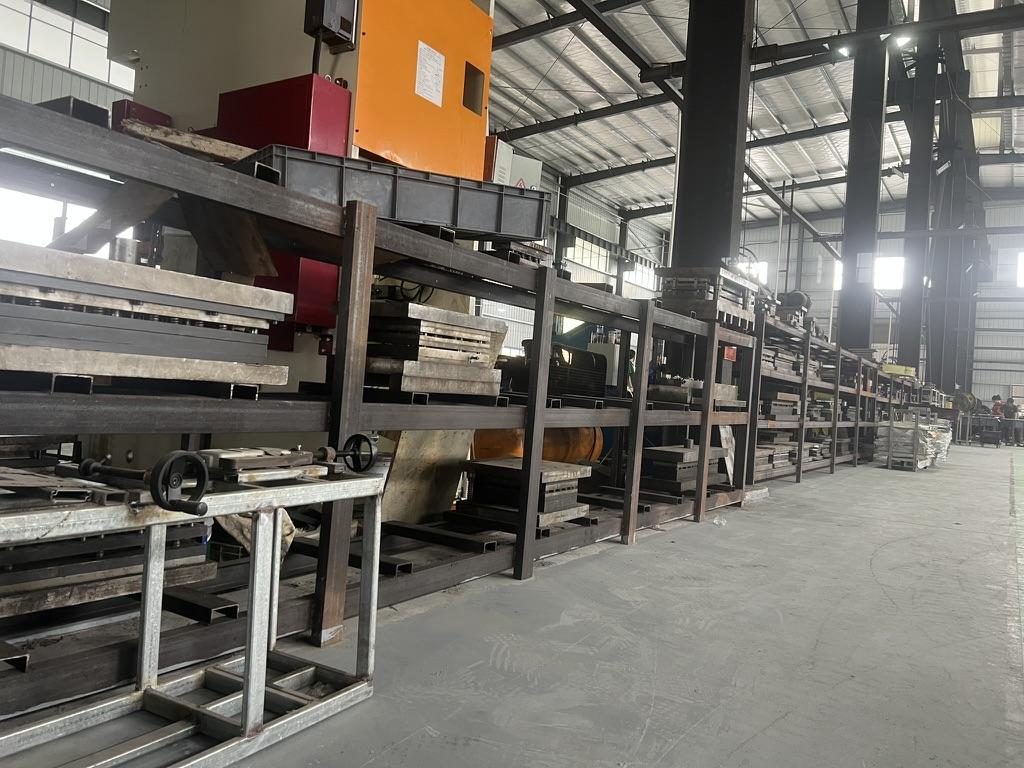
- Peut présenter les outils d’emboutissage, leur zone de stockage ou une rangée d’outils, et expliquer leur propriété et leur politique de conservation.
- Fournit des plans internes maîtrisés, avec leurs indices de révision, et peut établir des documents de premier article.
- Réalise et documente les essais sur échantillons, de premier article et de charge statique. Lors de l’essai de charge statique en usine de MetrixSlide, une paire de rails est maintenue sous charge en extension totale pendant 24 heures, et le MS‑FMR‑2U‑100 a supporté 100 kg lors de cet essai ; cet essai n’est pas une norme du secteur : demandez donc le rapport d’essai.
- Propose une personnalisation encadrée (position des équerres, configuration des trous, longueur, épaisseur) et peut expliquer quelles modifications nécessitent des frais d’étude non récurrents (NRE) ou un nouvel outillage.
Règle de décision — critères de compatibilité impératifs avant les préférences. L’équipe d’ingénierie de MetrixSlide suit un ordre strict pour homologuer un fournisseur ou un rail candidat :
- Exigences → CAD → ajustement physique → performances (la validation d’une étape n’implique pas celle de la suivante).
- Critères impératifs : compatibilité des interfaces (broche/rainure/référence), profondeur de montage compatible et capacité de charge vérifiée (par paire, état d’extension, montage d’essai et durée) doivent être satisfaits avant de choisir les préférences, telles qu’une glissière télescopique ou un rail fixe, une glissière à billes ou un rail à friction (sans roulement à billes), ou des fonctions sans outil.
Définitions à imposer dans le contrat ou la facture pro forma
- Longueur fermée, longueur déployée et plage de réglage des équerres : il s’agit de trois valeurs distinctes sur le plan ; ne déduisez pas la course ou la plage de compatibilité de la seule longueur fermée. Demandez les valeurs CAD de la longueur fermée, de la longueur déployée et de la plage d’écartement des équerres.
- Capacité de charge : demandez si elle est indiquée par paire ou par rail, si la charge est statique ou dynamique, l’état de la glissière (extension totale ou partielle), la durée de l’essai et le dispositif utilisé. Exemple : le modèle MS-BBR-180 de MetrixSlide offre une capacité nominale pouvant atteindre 180 kg par paire, mais aucun rapport d’essai officiel à cette charge n’est encore disponible. Utilisez les critères ci-dessus pour évaluer les autres capacités annoncées.
Processus habituel en usine : jalons et responsabilités
- Recueil des exigences & données CAD — l’acheteur fournit les informations sur le châssis et la baie ainsi que les contraintes de montage (critères éliminatoires).
- Étude de faisabilité & décision d’outillage — déterminer si un outil existant convient ou si un nouvel outil est nécessaire (modifications structurelles → outillage/frais d’étude non récurrents (NRE)).
- Fabrication de l’échantillon & premier article — le fournisseur remet les plans de l’échantillon et un échantillon physique.
- Contrôle du premier article — contrôle de l’ajustement et des tolérances des trous, vérification de la course fonctionnelle et du verrouillage en position sortie.
- Présérie & essai de performance — contrôles de charge statique/dynamique et validation de l’emballage.
- Lancement de la production — gel des plans, traçabilité des lots et contrôle qualité en cours de production.
Classification pratique des rails par les ingénieurs de MetrixSlide
- Architecture de mouvement : fixe ou coulissante.
- Mécanisme de coulissement : glissière à billes ou rail à friction (sans roulement à billes).
- Caractéristiques de montage : sans outil ou fixation par vis ; montage stab-in ou montage drop-in.
- Nombre d’éléments : à deux ou trois éléments ; caractéristiques de course et de verrouillage en position sortie. Ces caractéristiques sont indépendantes : par exemple, un rail peut être à trois éléments, à billes, sans outil et à montage drop-in.
Comparaison générale : usine et société de négoce
- Plans internes & maîtrise des révisions — Usine : établit et révise les plans ; peut fournir des rapports de premier article. Société de négoce : peut transmettre les plans d’un sous-traitant et n’exercer qu’un contrôle limité sur les révisions.
- Propriété de l’outillage et des outils d’emboutissage — Usine : peut présenter les outils ou leur historique et expliquer leur politique de conservation. Société de négoce : l’outillage est probablement détenu ou contrôlé par un sous-traitant non identifié ; visibilité réduite sur les frais d’étude non récurrents (NRE).
- Étendue de la personnalisation — Usine : les modifications encadrées (équerre/trous/longueur/épaisseur) sont souvent réalisées sans frais d’étude non récurrents (NRE) de nature structurelle. Société de négoce : les demandes sur mesure passent souvent par un sous-traitant et peuvent entraîner des frais d’étude non récurrents (NRE) cachés.
- Contrôle qualité & essais — Usine : essais sur site et relevés de contrôle traçables (les pratiques de MetrixSlide comprennent une validation interne de la charge statique). Société de négoce : dépend des résultats du sous-traitant ; la traçabilité est généralement moindre.
- Souplesse pour les petites séries — Les usines peuvent souvent produire directement des échantillons (délai de livraison des échantillons MetrixSlide : ~15–20 jours après approbation du plan) ; les sociétés de négoce peuvent regrouper ou replanifier les commandes, ce qui allonge les délais.
Erreurs courantes et moyens de les éviter
- Si un fournisseur promet « aucuns frais d’outillage » pour une modification structurelle, exigez que la catégorie de la modification (encadrée ou structurelle) soit précisée par écrit.
- Vérifiez les tolérances annoncées : l’usine déclare une capacité de précision d’emboutissage avec une erreur absolue maximale de 0,08 mm pour l’ajustement des pions en T et des trous du rail intérieur ; demandez les rapports de mesure.
- Pour les éléments d’interface essentiels (pions en T, pions PEM, rainures en J, trous de serrure), exigez des relevés dimensionnels et des échantillons physiques permettant de vérifier l’ajustement : ces détails ne sont pas des éléments standardisés.
Volume des commandes, délais de livraison et montée en cadence
Le volume de commande et le type de fournisseur influent sur les coûts et les délais. Les usines peuvent augmenter leur cadence de production, mais l’emboutissage impose des tailles minimales de série économiquement viables ; les sociétés de négoce peuvent regrouper les commandes, mais allongent les délais et réduisent le contrôle.
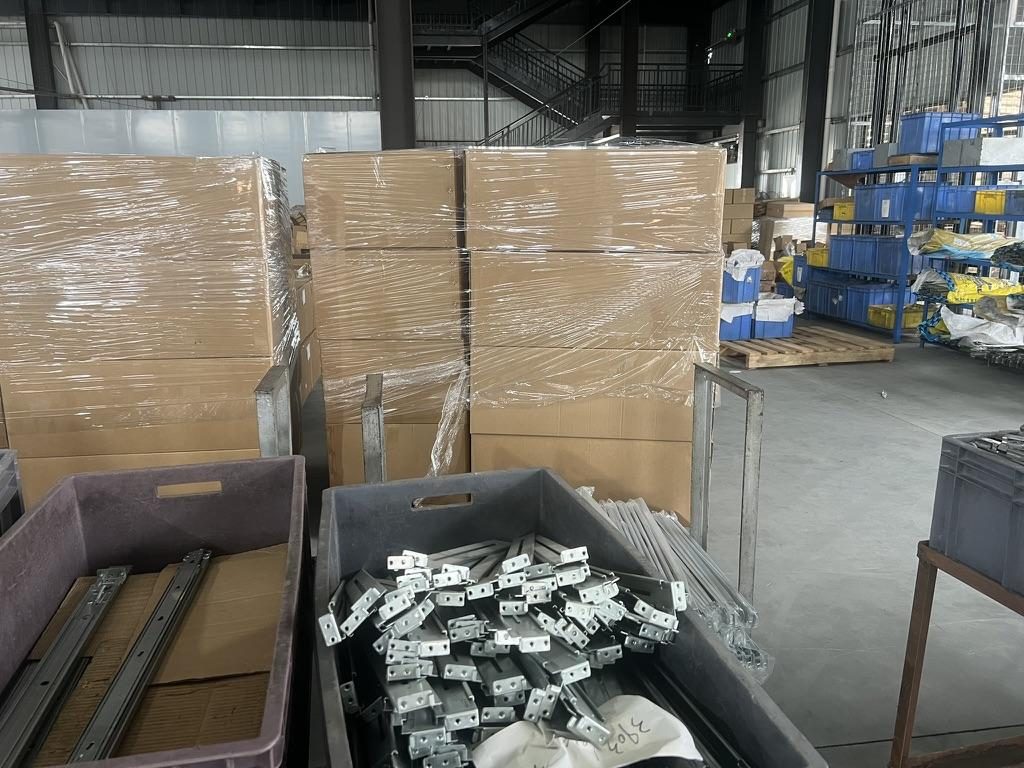 Rails de serveur finis en cours d’emballage pour expédition
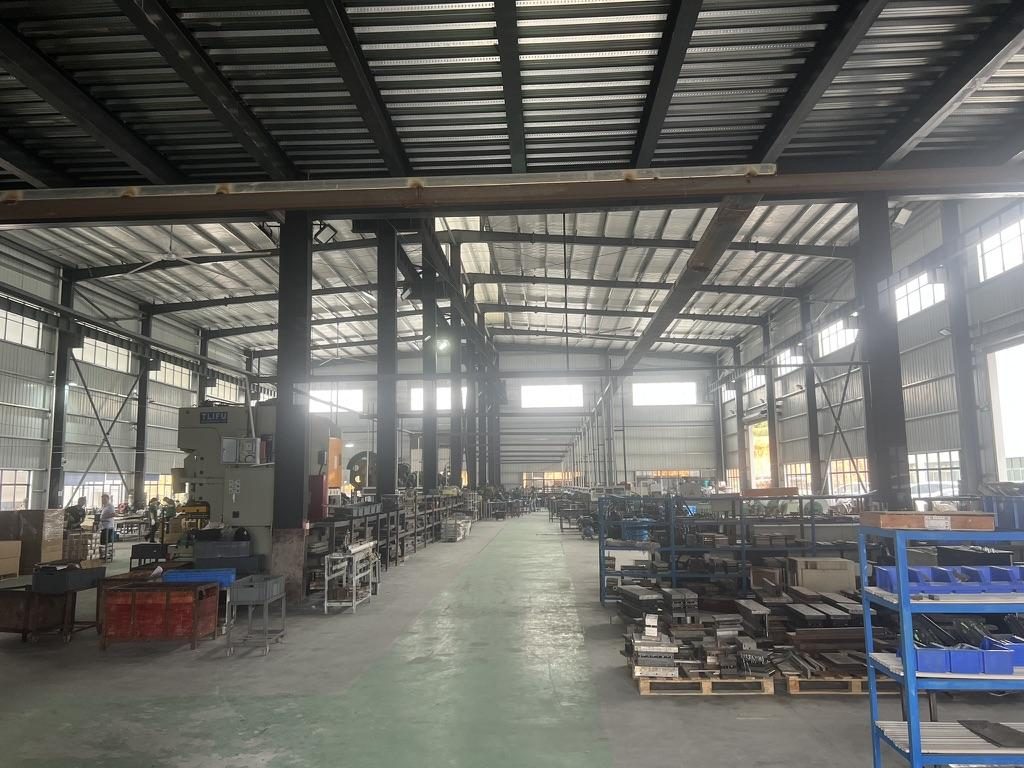
 Vue d’ensemble de l’atelier de production de rails de serveur
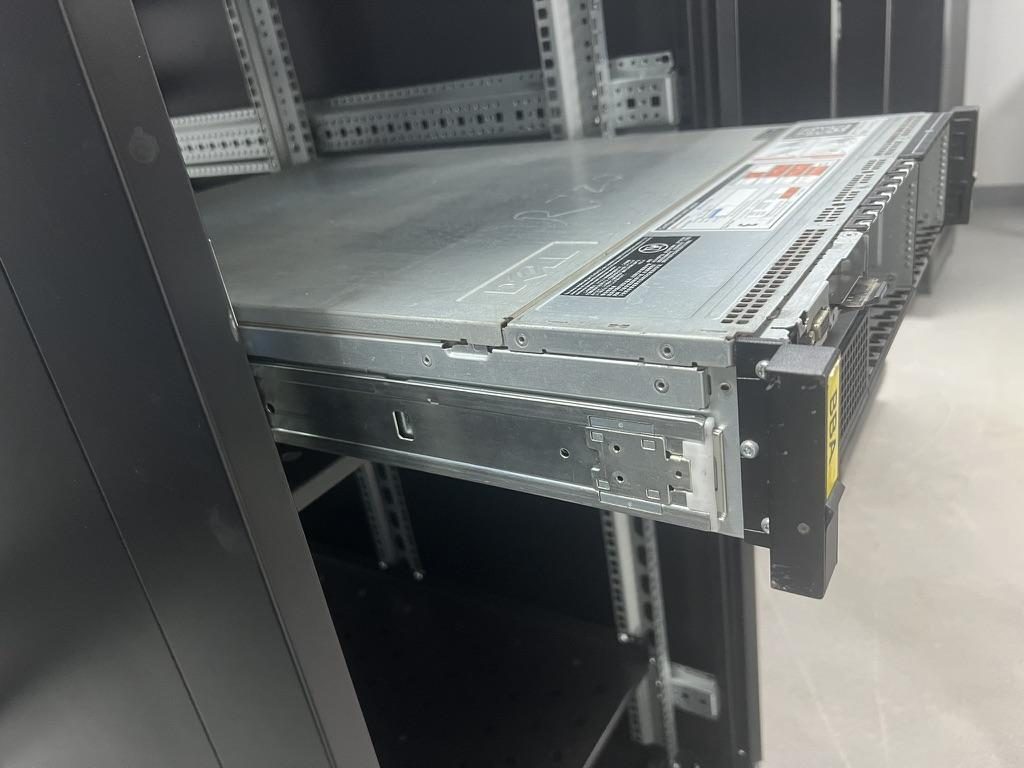
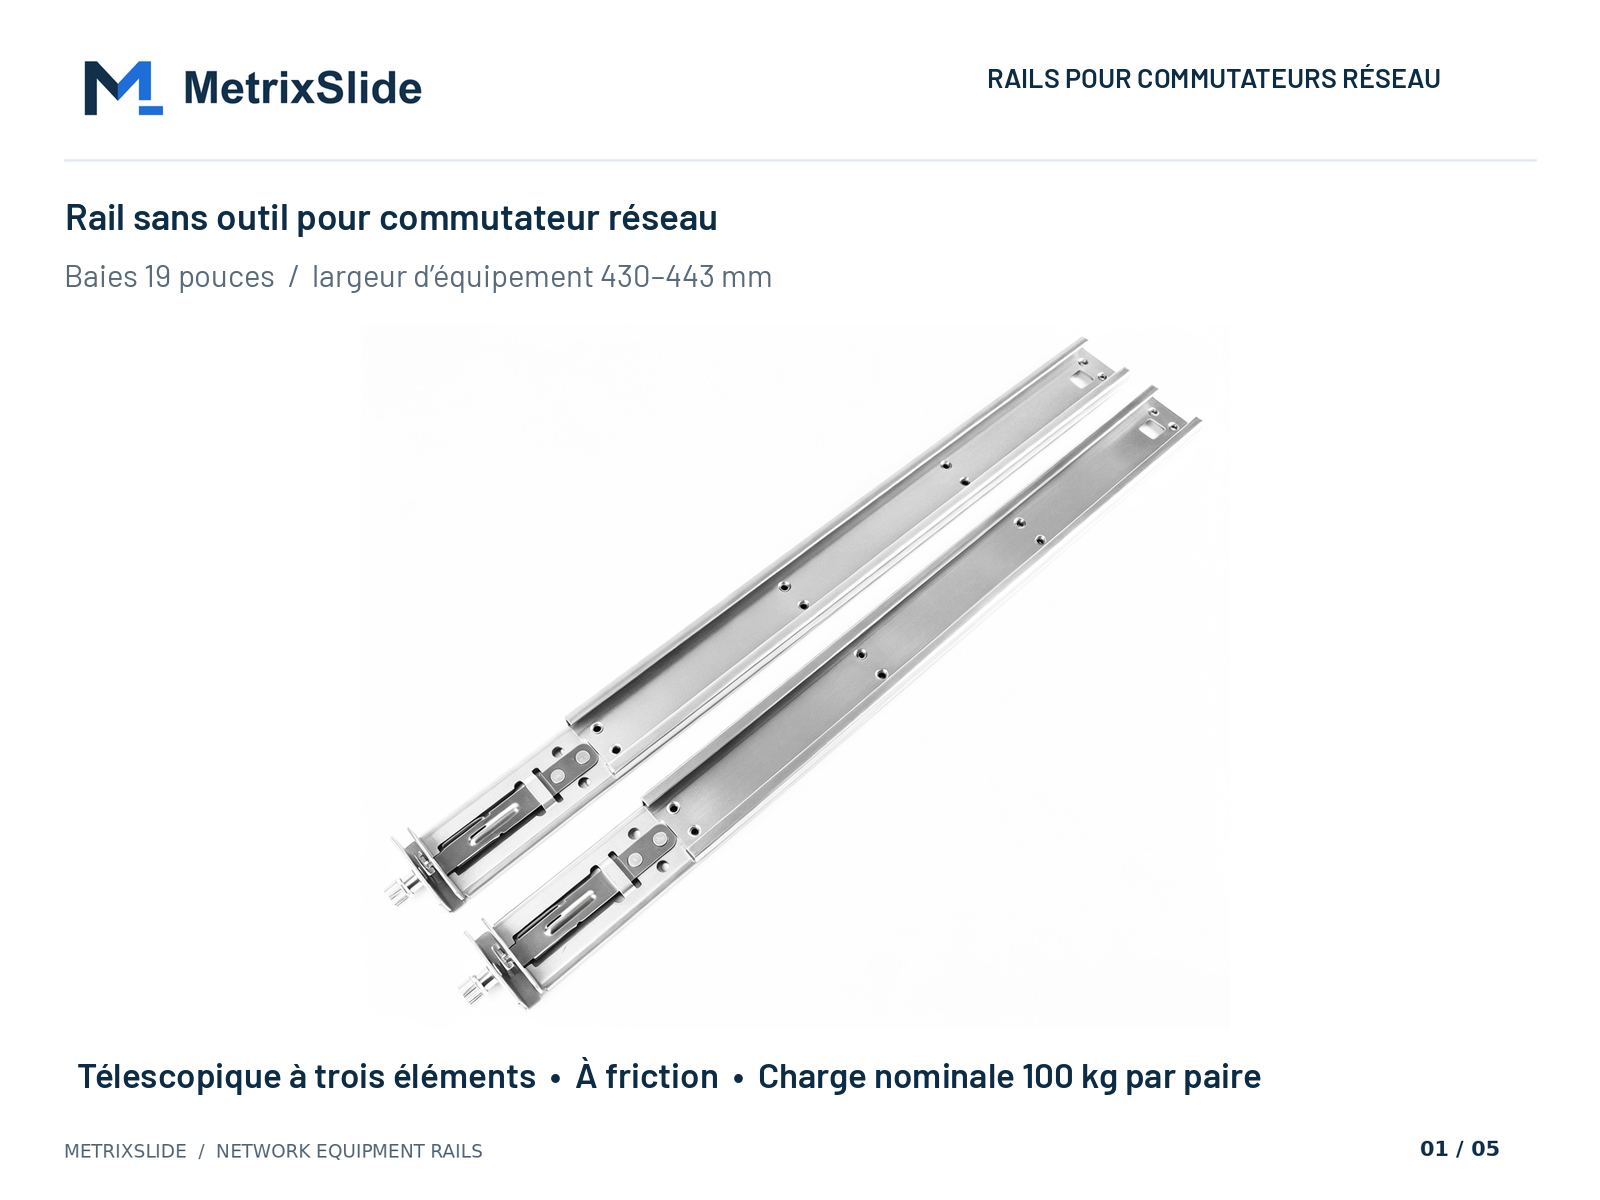 Rail de commutateur réseau sans outil MS-FMR-SW-100 — voir le produit
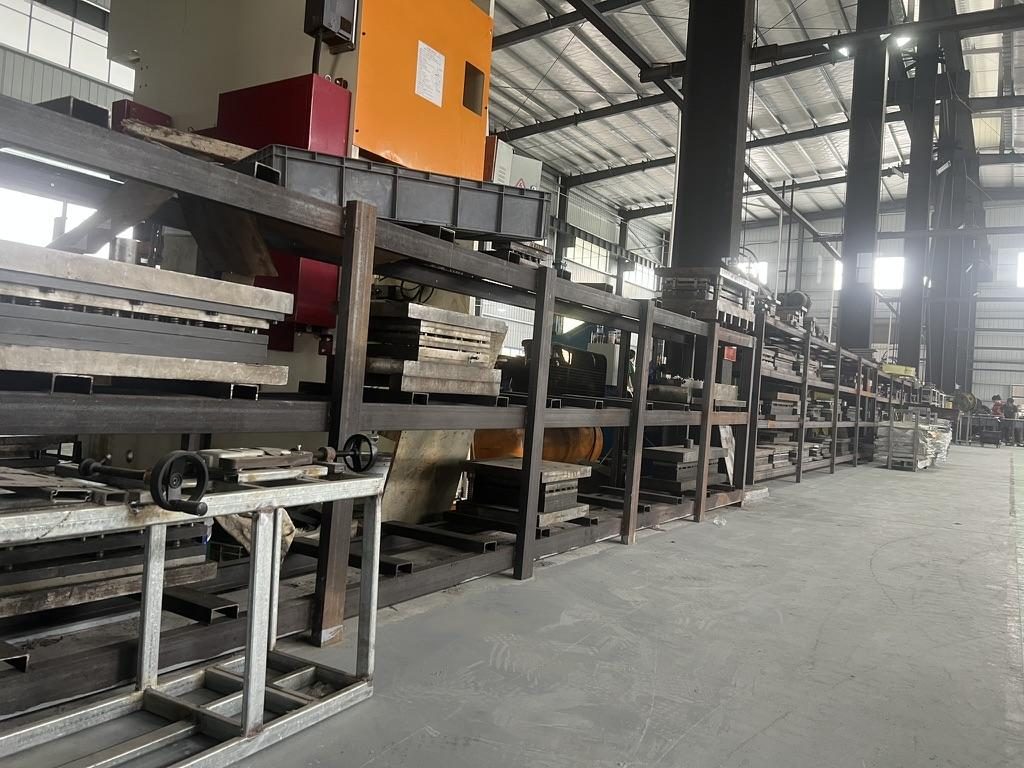 Rangée d’outils d’emboutissage de rails propres à chaque client, conservés dans la zone de stockage de l’outillage
Délais indicatifs à budgéter pour la planification du projet
- Prototype/échantillon : généralement dans un délai de 1–3 semaines ; MetrixSlide indique un délai de livraison d’environ 15–20 jours pour de petits lots d’échantillons.
- Présérie/première production : le délai dépend des besoins d’outillage et de la planification (prévoyez plusieurs semaines à quelques mois).
- Production en série : la durée du cycle dépend de la capacité de l’usine, de la disponibilité des outils d’emboutissage et des délais d’approvisionnement en matières premières (bobines). Le traitement par lots des finitions de surface (traitement électrolytique ou thermolaquage) et la capacité de contrôle sont des facteurs limitants courants.
Incidence du volume de commande selon le type de fournisseur
- Petites commandes (de quelques dizaines à quelques centaines) : les sociétés de négoce peuvent regrouper les commandes et simplifier le processus, mais avec un risque de production provenant de plusieurs sources et un règlement des litiges plus lent. Les usines peuvent accepter de petites séries avec un outil d’emboutissage existant ou établir un devis d’outillage si des modifications structurelles sont nécessaires.
- Commandes moyennes à importantes (de quelques centaines à plusieurs milliers) : les usines deviennent plus rentables, avec une meilleure traçabilité du contrôle qualité et une meilleure maîtrise de la planification ; elles peuvent réserver des créneaux d’utilisation des outils et accepter des calendriers de livraison assortis d’un acompte.
- Passage du pilote à la production en série : les goulots d’étranglement sont généralement la disponibilité des outils d’emboutissage, le délai d’approvisionnement en matières premières (bobines), la capacité des fours de finition ou des lignes de traitement électrolytique par lots, ainsi que la capacité de contrôle.
Mesures pratiques pour maîtriser les risques liés au délai de livraison
- Menez en parallèle la validation CAD et le préachat, moyennant un acompte, des matières premières ayant un long délai d’approvisionnement.
- Prévoyez des expéditions échelonnées : expédiez d’abord le lot pilote, puis le solde en lots ultérieurs afin d’éviter les frais de stockage et les surestaries.
- Effectuez les essais d’ajustement mécanique sur les échantillons et les contrôles électriques et fonctionnels en parallèle des validations d’aspect et de finition.
- Utilisez des paiements par jalons (acompte, avant production, avant expédition) et exigez qu’un calendrier de production confirmé figure sur la facture pro forma.
Quand exiger la confirmation de l’outillage
- Si le fournisseur affirme qu’un outil d’emboutissage existant convient à votre plan, demandez l’identifiant de l’outil, des photos et un engagement explicite à maintenir cet outil en état et à disposition pour vos séries.
- Si un nouvel outil d’emboutissage est nécessaire, obtenez une estimation claire des frais d’étude non récurrents (NRE) et des critères de réception de l’outillage avant de lancer la production.
Vérification des fournisseurs, audits et service après-vente
La vérification d’un fournisseur nécessite des documents, des preuves recueillies sur site et des engagements écrits. Si vous ne pouvez pas vous déplacer, les audits par un tiers et les essais sur échantillons constituent la solution pratique.
Liste de contrôle sur site et documentaire
- Documents juridiques & qualité : immatriculation de l’entreprise et tout certificat ISO 9001:2015 revendiqué (le périmètre ISO 9001:2015 de MetrixSlide est « traitement de produits métalliques (glissières) » ; demandez une copie du certificat).
- Preuves relatives aux procédés : photos ou vidéos du stockage des outils, des postes d’emboutissage ou des lignes de profilage à froid ; dossiers de fabrication des échantillons ; rapports de contrôle du premier article.
- Capacités d’essai : dispositifs d’essai de charge statique, instruments de mesure et relevés disponibles pour les essais statiques de 24 heures (demandez le rapport).
- Traçabilité : numéros de lot, certificats matière et dossiers de contrôle des pièces finies.
Quand exiger un contrôle par un tiers
- Toujours pour les premiers lots de production lorsque de simples contrôles visuels ne sont pas acceptables pour l’acheteur.
- Spécifiez un échantillonnage selon AQL pour l’aspect et l’ajustement ; exigez un contrôle à 100 % des caractéristiques d’interface critiques (positions des pions en T, géométrie des trous de serrure) ou en cas de litiges antérieurs.
- Faites appel à des laboratoires accrédités pour vérifier la composition des matériaux ou le traitement électrolytique lorsque la conformité est critique.
Rédiger une clause de garantie exécutoire
- Définissez le périmètre : prévoyez la réparation ou le remplacement en cas de défaut de fabrication, et excluez explicitement les dommages résultant d’une mauvaise utilisation ou d’une modification sur site.
- Définissez le processus RMA : délai de contrôle, prise en charge du transport de retour et fourniture éventuelle de produits de remplacement.
- Limitez l’exposition financière : plafonnez la responsabilité au titre de la garantie à la valeur de remplacement ou à un montant maximal convenu d’un commun accord, et imposez un délai de réclamation défini (convenez-en par écrit).
Quand un audit sur site est impossible
- Faites appel à un agent d’achat local ou à un organisme de contrôle accrédité pour réaliser un audit complet de l’usine et contrôler les échantillons.
- Demandez des visites vidéo en direct (et pas seulement des photos), montrant clairement les identifiants authentifiés des outils, les lignes de profilage à froid et les postes d’emboutissage.
- Exigez que les rapports d’essai authentifiés et les relevés dimensionnels du premier article constituent des livrables contractuels.
Communication, logistique et gestion des risques
Une communication claire et des clauses contractuelles précises éliminent les ambiguïtés. Intégrez les échanges techniques au processus d’achat : les fiches de spécifications, les révisions de plans et les critères de réception doivent être consignés par écrit et versionnés.
Bonnes pratiques de communication
- Définissez des engagements de délai de réponse (par exemple, accuser réception des questions techniques sous un jour ouvré et indiquer un délai prévisionnel précis pour les éléments manquants).
- Mettez en place une gestion des plans : exigez que le fournisseur émette chaque révision de plan et que toute modification fasse l’objet d’une validation formalisée.
- Utilisez un modèle standard et concis de demande de devis afin de pouvoir comparer directement les devis.
Conditions commerciales recommandées
- Pour les premières commandes, privilégiez FOB avec un transitaire réputé, ou CIF avec une ventilation explicite des frais de transport. Évitez les devis vagues indiquant seulement un prix « rendu », sans ventilation détaillée.
- Utilisez des paiements par jalons et envisagez des instruments documentaires (L/C) pour les séries de plus grande valeur si votre politique financière l’exige.
- Assurez les expéditions et précisez les Incoterms dans le contrat.
Considérations logistiques aux États-Unis
- Le choix du port et de l’itinéraire influe sur les coûts de transport intérieur : prévoyez les frais de camionnage portuaire et de commissionnaire en douane.
- Estimez le délai de mise en stock en additionnant le transit maritime, l’immobilisation au port américain, le dédouanement et le transport intermodal ; prévoyez une marge pour les périodes de forte activité.
- Regroupez les petits lots dans un entrepôt national afin de réduire les frais récurrents d’acheminement portuaire.
Guide de réduction des risques
- Exigez une inspection avant expédition (PSI) et l’approbation d’un échantillon d’expédition avant l’autorisation finale.
- Exigez contractuellement du fournisseur qu’il tienne des registres d’utilisation des outils d’emboutissage et des journaux de modifications afin d’assurer la traçabilité.
- Pour les caractéristiques OEM critiques (rainures en J, pions PEM, trous de serrure), exigez des rapports dimensionnels pour chaque lot et réservez-vous le droit d’effectuer un contrôle à 100 % des premiers lots.
Listes de contrôle pratiques et ordre de sélection (pratique d’ingénierie MetrixSlide)
Ordre de sélection (critères éliminatoires en premier)
- Données du châssis : hauteur en U, largeur réelle, encombrement en profondeur, CAD de l’interface, positions des pions.
- Données de la baie : type de trous, distance réelle entre montants ou plage de distances entre montants, photos des montants, plage de réglage requise pour les équerres de fixation.
- Critères de compatibilité éliminatoires : adéquation de l’interface, compatibilité dimensionnelle, charge vérifiée.
- Préférences et architecture : glissière télescopique ou rail fixe, glissière à billes ou rail à friction (sans roulement à billes), options sans outil, type d’installation.
Données minimales requises pour montage drop-in / pion en T
- Modèle et profondeur du châssis.
- Ø de la tête du pion, Ø de la tige, jeu sous tête, référence de positionnement et entraxes.
- Profondeur de la baie et type d’installation requis : montage drop-in ou montage stab-in.
Documents dimensionnels à demander (minimum)
- Plan fournisseur maîtrisé avec indice de révision.
- Valeurs CAD de la longueur fermée, de la longueur déployée et de la plage de réglage des équerres de fixation.
- Rapport dimensionnel ou rapport FAI pour la première série d’échantillons.
Exemples de projets anonymisés (points à examiner dans des cas réels)
- Un OEM nord-américain du secteur des télécommunications : une gamme de glissières à trois éléments dont les dimensions fermée et déployée indiquées sur le plan du fournisseur étaient de 674 ±3 mm en position fermée et 919 ±3 mm en position déployée. Le client a demandé de réduire la sortie pour les essais de charge. Lors des échanges techniques, celle-ci est passée d’une valeur de référence de 300 mm à une valeur cible de 150 ±3 mm. Il s’agissait d’exigences au niveau CAD en cours d’examen.
- Un ODM indien du secteur HPC : il demandait une glissière à billes avec une plage de réglage des équerres de fixation de 650–965 mm afin de couvrir la distance entre montants annoncée de ~812 mm (son modèle CAD confirmait que cette valeur se situait au milieu de la plage). Les échantillons ont fait l’objet d’un devis et une facture pro forma de 10 paires a été émise, avec un délai habituel de livraison des échantillons de ~15–20 jours pour validation physique.
- Une entreprise SaaS fabriquant ses propres serveurs : elle demandait de passer d’un montage stab-in à un montage drop-in en modifiant uniquement la rainure en J du rail intérieur. Le pion en T utilisé sur le châssis était de type PEM, avec une tête ≈6,502 mm, une tige ≈4 mm et un jeu sous tête ≈1,585 mm ; la géométrie de la rainure doit être déterminée à partir de ces dimensions du pion et non estimée au hasard.
Les chiffres de ces cas illustrent le type de données CAD et dimensionnelles que vous devez obtenir et vérifier avant de commander des échantillons ou de lancer la production.
FAQ
Q : Quel est l’écart de prix entre les rails de serveur provenant d’une usine chinoise et ceux d’une société de négoce, une fois inclus le transport et les frais ? R : Il n’existe aucun pourcentage universel : l’écart dépend du volume de la commande, de l’Incoterm et de l’éventuelle intégration du transport ou de l’inspection par la société de négoce en tant que service. Le facteur déterminant est la transparence : exigez des factures pro forma détaillées (port FOB, emballage, outillage, inspection) et ramenez le fret à un coût unitaire afin d’effectuer une comparaison sur une base équivalente.
Q : Quelles différences de qualité les acheteurs américains doivent-ils attendre entre des rails de serveur achetés auprès d’une usine et ceux achetés auprès d’une société de négoce ? R : Les rails achetés directement en usine offrent généralement une meilleure maîtrise des plans, des rapports de premier article traçables et des essais sur site (lors de l’essai de charge statique en usine de MetrixSlide, une paire de rails est maintenue sous charge en extension totale pendant 24 heures, et le MS‑FMR‑2U‑100 a supporté 100 kg lors de cet essai). Les sociétés de négoce peuvent fournir des pièces acceptables, mais elles n’ont souvent pas la maîtrise directe des outils, de l’historique des révisions et du contrôle qualité en ligne, ce qui accroît le risque pour la répétabilité des performances OEM.
Q : Quelles sont les quantités minimales de commande (MOQ) et les délais de livraison habituels pour des rails de serveur sur mesure provenant de Chine, et comment puis-je les réduire ? R : Le délai de livraison des prototypes ou échantillons se compte généralement en jours ou en semaines (délai de livraison des échantillons MetrixSlide : ≈15–20 jours). Le passage de la série pilote à la production en volume dépend de l’outillage et du carnet de commandes ; prévoyez plusieurs semaines à quelques mois. Pour réduire le délai effectif, utilisez des expéditions échelonnées, des approbations en parallèle et l’achat anticipé avec acompte des articles à long délai.
Q : Les usines chinoises peuvent-elles prendre en charge l’étiquetage OEM et la conformité UL/RoHS des produits vendus aux États-Unis ? R : Oui : les usines peuvent proposer un étiquetage personnalisé et prendre en charge la conformité RoHS si cela est précisé dès le départ. Les essais de sécurité de type UL sont généralement réalisés par des laboratoires accrédités et doivent être coordonnés suffisamment tôt. Demandez à votre fournisseur de documenter les certificats des matériaux et de confirmer les essais qu’il prendra en charge et ceux que vous devrez organiser.
Q : Quelles mesures dois-je prendre pour vérifier un fournisseur chinois et réaliser de manière fiable un audit d’usine ou une inspection par un tiers ? R : Vérifiez les documents juridiques et qualité (immatriculation de l’entreprise et certification ISO 9001:2015 lorsqu’elle est revendiquée), demandez des photos ou vidéos des outils d’emboutissage et des lignes de production, et exigez des rapports de contrôle du premier article pour les dimensions critiques. Si vous ne pouvez pas vous rendre sur place, faites appel à une société d’inspection locale pour réaliser un audit complet et une inspection des échantillons, et incluez les rapports de PSI et de mesure dans le contrat.
Parler à un ingénieur MetrixSlide
Prêt à passer de la recherche à un devis concret ? Envoyez-nous un plan ou un modèle de châssis (STEP ou DWG), la distance entre montants avant et arrière de la baie et le type de trous, la charge prévue et les quantités envisagées. Sous 24 heures, vous recevrez d’un ingénieur une proposition de rail compatible, puis des plans 2D/3D pour validation et des paires d’échantillons (généralement 15 à 20 jours après approbation des plans) pour validation physique avant la commande complète.
Les ajustements de la position des équerres de fixation, de la disposition des trous, de la longueur et de l’épaisseur des rails sur nos plateformes existantes sont généralement réalisés sans frais d’outillage ; les modifications structurelles font l’objet d’un devis séparé, avec des outils d’emboutissage fabriqués en interne.