Ein praktischer Leitfaden für US-amerikanische Einkäufer und Ingenieure, um einen echten Serverschienen-Hersteller zu erkennen, die tatsächlichen Einstandskosten zu ermitteln und die Risiken von Wiederverkäufern zu vermeiden.
Kosten und Preise: Hersteller oder Handelsunternehmen
Wenn Sie Angebote eines Herstellers mit Sitz in China und eines Handelsunternehmens (Wiederverkäufer/Vermittler) vergleichen, ist Transparenz das aussagekräftigste Einzelmerkmal. Handelsunternehmen verkaufen häufig Komfortleistungen – gebündelte Bestellungen, Sammelversand und einen einzigen Preis „frei Lager“ –, wodurch Margen und Annahmen zu den Abwicklungskosten verborgen bleiben können. Hersteller erstellen Angebote häufiger auf Basis einer Incoterm-Klausel (EXW/FOB) und können auf Anfrage die Kosten für Fertigung, Verpackung und Exportabwicklung einzeln ausweisen. Da sich jedoch jeder Lieferant unterscheidet, müssen Sie die Positionen auf der Pro-forma-Rechnung (PI) prüfen.
Was Sie von jedem Lieferanten anfordern sollten (Abgleich anhand der PI)
- Stückpreis (Incoterm-Klausel und Währung angeben).
- Preis der Mustereinheit(en) und enthaltene Menge.
- Verpackungsangaben: Paare pro Karton, Kartonabmessungen und Bruttogewicht.
- Werkzeugkosten/einmalige Entwicklungskosten (NRE) als separate Position ausgewiesen (falls zutreffend).
- Exportabwicklung: Exportverpackung und Gebühren für Exportdokumente.
- Transportbedingungen: benannter FOB-Hafen oder einzeln ausgewiesene CIF-, Fracht- und Versicherungskosten.
- Nebenkosten: Prüfung, Nacharbeit und Haftung für die Rücksendelogistik.
- Lieferzeit für Muster und Produktionslose.
Versteckte Kosten, auf die US-amerikanische Einkäufer achten sollten
- Hafennachlauf und intermodaler Transport vom US-Löschhafen zum endgültigen Lager.
- Gebühren für Zollagenten und die Einfuhrzollabfertigung am Bestimmungsort.
- Lagergeld im Hafen/Standgeld (Demurrage) bei verspäteten Einfuhrdokumenten.
- Erneute Prüfung oder Nacharbeit im Lager in den USA.
- Haftung für Rückfracht und Zölle bei zurückgewiesenen Losen.
Vergleich pro Einheit und pro Container (praktische Checkliste)
- Fordern Sie beide Anbieter auf, Angebote auf Basis derselben Incoterm-Klausel vorzulegen (zum Beispiel FOB an einem benannten chinesischen Hafen). Wenn ein Handelsunternehmen nur „frei Lager“ anbieten möchte, verlangen Sie, dass es Fracht, Versicherung und Einfuhrabwicklung separat ausweist, damit Sie die zugrunde liegenden Fertigungskosten erkennen können.
- Rechnen Sie Fracht und Versicherung in Kosten pro Paar um, indem Sie die Gesamtkosten durch die Anzahl der Paare pro Container oder LCL-Sendung teilen.
- Berücksichtigen Sie Gebühren für Prüfungen durch Dritte und Musterkosten bei der Wirtschaftlichkeitsberechnung pro Einheit für die Erstbestellung – viele Streitfälle beginnen bei der ersten Lieferung.
- Bei kleinen Bestellungen können Handelsunternehmen aufgrund der Bündelung günstiger erscheinen. Dieser Komfort kann jedoch einen Verlust der technischen Kontrolle, versteckte einmalige Entwicklungskosten (NRE) und längere Klärungszeiten bei Passform- oder Leistungsproblemen verdecken.
Praktische PI-Prüfungen
- Bestätigen Sie den konkreten FOB-Hafen (nicht nur „Shanghai“) und ob Verpackungsgewicht und -abmessungen angegeben sind.
- Falls keine Werkzeugkosten/einmaligen Entwicklungskosten (NRE) anfallen, klären Sie, ob ein vorhandenes Stanzwerkzeug verwendet oder vom Lieferanten geändert werden soll (konstruktive Änderungen verursachen üblicherweise Werkzeugkosten/NRE).
- Wenn Verpflichtungen bezüglich Gewährleistung, Prüfung oder Nacharbeit nicht festgelegt sind, nehmen Sie diese als vertragliche Einzelpositionen auf und berücksichtigen Sie für den Vergleich eine erwartete Rückstellung pro Paar.
Fazit: Bestehen Sie auf einer vollständig aufgeschlüsselten PI und rechnen Sie alle Angebote anhand derselben Annahmen zu den Einstandskosten um, um sie direkt vergleichen zu können. Akzeptieren Sie keine einzeiligen Angebote „frei Lager“, wenn technische Passform, Eigentum am Stanzwerkzeug und Änderungskontrolle relevant sind.
Fertigungsqualität, kundenspezifische Anpassung und OEM-Kompetenz
Ein Hersteller (echter Fertigungsbetrieb) kontrolliert die entscheidenden Produktionsschritte, die die Leistung der Schienen bestimmen, direkt: Stanzwerkzeuge, Umform- oder Rollformprozesse, Oberflächenbehandlung und Prüfung sowie die interne Erstellung und Überarbeitung von Fertigungszeichnungen. Ein Handelsunternehmen kann diese Schritte an Unterauftragnehmer vergeben und hat in der Regel weniger direkte Kontrolle über die Eigentumsverhältnisse an Werkzeugen, die Änderungshistorie und die fertigungsbegleitende Qualitätskontrolle.
Woran Sie einen Hersteller erkennen
- Kann Stanzwerkzeuge, das Werkzeuglager oder eine Werkzeugreihe zeigen und die Eigentumsverhältnisse und Aufbewahrungsrichtlinien für Werkzeuge erläutern.
- Stellt intern gelenkte Zeichnungen mit Revisionsnummern bereit und kann Erstmusterdokumente ausstellen.
- Führt Muster-, Erstmuster- und statische Belastungsprüfungen durch und dokumentiert sie. In der werksinternen statischen Belastungsprüfung von MetrixSlide wird ein Schienenpaar 24 Stunden lang bei Vollauszug unter Last gehalten, und die MS‑FMR‑2U‑100 hielt in dieser Prüfung 100 kg; diese Prüfung ist kein Industriestandard, fordern Sie daher den Prüfbericht an.
- Bietet klar abgegrenzte kundenspezifische Anpassungen an (Position der Montagewinkel, Lochbild, Länge, Materialstärke) und kann erläutern, welche Änderungen einmalige Entwicklungskosten (NRE) oder neue Werkzeuge erfordern.
Entscheidungsregel – Ausschlusskriterien der Kompatibilität vor Präferenzen: Das Entwicklungsteam von MetrixSlide geht bei der Qualifizierung eines Lieferanten oder einer infrage kommenden Schiene nach einer strikten Reihenfolge vor:
- Anforderung → CAD → physische Passform → Leistung (das Bestehen einer Stufe bedeutet nicht automatisch das Bestehen der nächsten).
- Ausschlusskriterien: Passform der Schnittstellen (Stift/Schlitz/Bezugspunkt), passende Einbautiefe und verifizierte Tragfähigkeit (pro Paar, Auszugszustand, Prüfvorrichtung und Prüfdauer) müssen erfüllt sein, bevor Präferenzen wie Teleskopschiene oder feste Auflageschiene, kugelgelagerte Teleskopschiene oder Gleitschiene (ohne Kugellager) sowie werkzeuglose Funktionen ausgewählt werden.
Vertraglich oder in der Pro-forma-Rechnung (PI) festzulegende Definitionen
- Geschlossene Länge, ausgezogene Länge und Verstellbereich der Montagewinkel: Dies sind drei unterschiedliche Zeichnungsmaße; leiten Sie die Auszugslänge oder den passenden Einbaubereich nicht allein aus der geschlossenen Länge ab. Fordern Sie CAD-Maße für den geschlossenen und ausgezogenen Zustand sowie für die Spannweite bzw. den Verstellbereich der Montagewinkel an.
- Tragfähigkeit: Fragen Sie nach den Angaben pro Paar bzw. pro Schiene, nach statischer bzw. dynamischer Last, dem Auszugszustand (Vollauszug oder Teilauszug), der Prüfdauer und der verwendeten Prüfvorrichtung. Beispiel: Die MS-BBR-180 von MetrixSlide hat eine Nenntragfähigkeit von bis zu 180 kg pro Paar; ein formeller Prüfbericht für diese Last liegt noch nicht vor. Verwenden Sie die oben beschriebene Struktur, wenn Sie andere Tragfähigkeitsangaben bewerten.
Typischer Fertigungsablauf: Meilensteine und Zuständigkeiten
- Aufnahme der Anforderungen & CAD-Daten – der Käufer stellt Angaben zu Gehäuse und Rack sowie zu den Montageeinschränkungen bereit (zwingende Kriterien).
- Machbarkeits- & Werkzeugentscheidung – Feststellung, ob ein vorhandenes Werkzeug verwendet werden kann oder ein neues Werkzeug erforderlich ist (strukturelle Änderungen → Werkzeugkosten/einmalige Entwicklungskosten (NRE)).
- Musterfertigung & Erstmuster – der Lieferant stellt Musterzeichnungen und ein physisches Muster bereit.
- Erstmusterprüfung – Prüfung der Passform, Lochtoleranzen, funktionalen Auszugslänge und Arretierung in ausgezogener Position.
- Pilotserie & Leistungsprüfung – statische und dynamische Belastungsprüfungen sowie Validierung der Verpackung.
- Produktionsfreigabe – Einfrieren des Zeichnungsstands, Chargenrückverfolgbarkeit und fertigungsbegleitende Qualitätskontrolle.
Praktische Klassifizierung von Schienen durch MetrixSlide-Ingenieure
- Bewegungsprinzip: feste Auflageschiene oder Teleskopschiene.
- Auszugsmechanismus: kugelgelagerte Teleskopschiene vs. Gleitschiene (ohne Kugellager).
- Montagemerkmale: werkzeuglos oder verschraubt; Stab-in-Montage oder Drop-in-Montage.
- Anzahl der Schienenteile: zweiteilig oder dreiteilig; Auszugslänge und Eigenschaften der Arretierung in ausgezogener Position. Diese Merkmale sind voneinander unabhängig: Eine Schiene kann beispielsweise dreiteilig, kugelgelagert, werkzeuglos und für die Drop-in-Montage ausgelegt sein.
Vergleich: Hersteller und Handelsunternehmen im Überblick
- Interne Zeichnungen & Revisionskontrolle – Hersteller: erstellt und überarbeitet Zeichnungen und kann Erstmusterprüfberichte bereitstellen. Handelsunternehmen: leitet möglicherweise Zeichnungen von Unterauftragnehmern weiter und verfügt über eine eingeschränkte Revisionskontrolle.
- Eigentumsverhältnisse bei Werkzeugen/Stanzwerkzeugen – Hersteller: kann Werkzeuge oder deren Historie zeigen und die Aufbewahrung erläutern. Handelsunternehmen: Die Werkzeuge befinden sich wahrscheinlich im Eigentum oder unter der Kontrolle eines unbekannten Unterauftragnehmers; die Transparenz der einmaligen Entwicklungskosten (NRE) ist geringer.
- Umfang kundenspezifischer Anpassungen – Hersteller: klar abgegrenzte Änderungen an Montagewinkeln, Lochbildern, Längen oder Materialstärken können häufig ohne strukturell bedingte einmalige Entwicklungskosten (NRE) umgesetzt werden. Handelsunternehmen: Kundenspezifische Anfragen werden häufig über einen Unterauftragnehmer vermittelt und können verdeckte einmalige Entwicklungskosten (NRE) verursachen.
- Qualitätskontrolle & Prüfungen – Hersteller: Prüfungen vor Ort und rückverfolgbare Prüfprotokolle (bei MetrixSlide umfasst dies die interne Validierung der statischen Tragfähigkeit). Handelsunternehmen: stützt sich auf die Ergebnisse von Unterauftragnehmern; die Rückverfolgbarkeit ist in der Regel geringer.
- Flexibilität bei Kleinserien – Hersteller können Muster häufig direkt fertigen (Musterlieferzeit bei MetrixSlide: ca. 15–20 Tage nach Zeichnungsfreigabe); Handelsunternehmen bündeln oder verschieben Aufträge möglicherweise, wodurch sich die Abwicklung verlangsamt.
Häufige Fallstricke und wie Sie sie vermeiden
- Wenn ein Lieferant bei einer strukturellen Änderung „keine Werkzeugkosten“ zusagt, lassen Sie sich die Klassifizierung der Änderung (abgegrenzt oder strukturell) schriftlich bestätigen.
- Prüfen Sie angegebene Toleranzen: Der Hersteller gibt für die Passung zwischen T-Stift und Bohrung der Innenschiene eine Stanzpräzision mit einem absoluten Fehler von höchstens 0,08 mm an; fordern Sie Messberichte an.
- Fordern Sie für wichtige Schnittstellenmerkmale (T-Stifte, PEM-Stifte, J-Schlitze und Schlüssellöcher) Maßprüfberichte und physische Passmuster an – diese Details sind keine Standardkomponenten.
Bestellmenge, Lieferzeiten und Skalierung der Produktion
Bestellmenge und Lieferantentyp beeinflussen Kostenstruktur und Zeitplan. Hersteller können die Produktion skalieren, benötigen beim Stanzen jedoch wirtschaftliche Mindestlosgrößen. Handelsunternehmen können Aufträge bündeln, verlängern dadurch aber die Durchlaufzeit und verringern die Kontrolle.
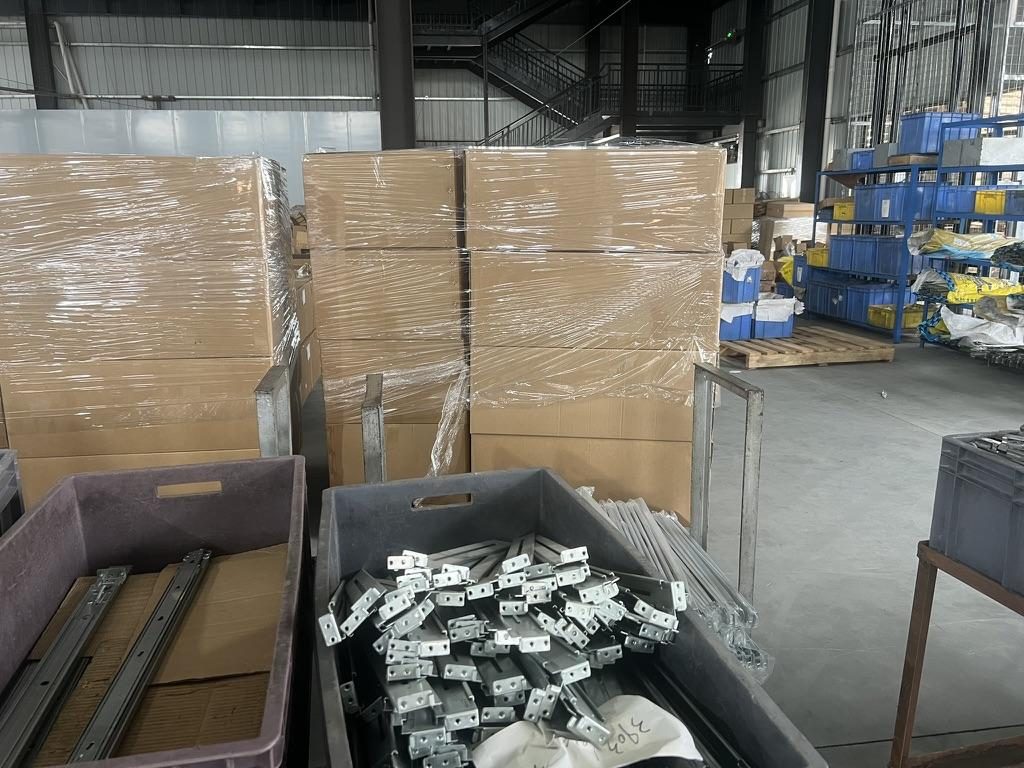 Verpackung fertiger Serverschienen für den Versand
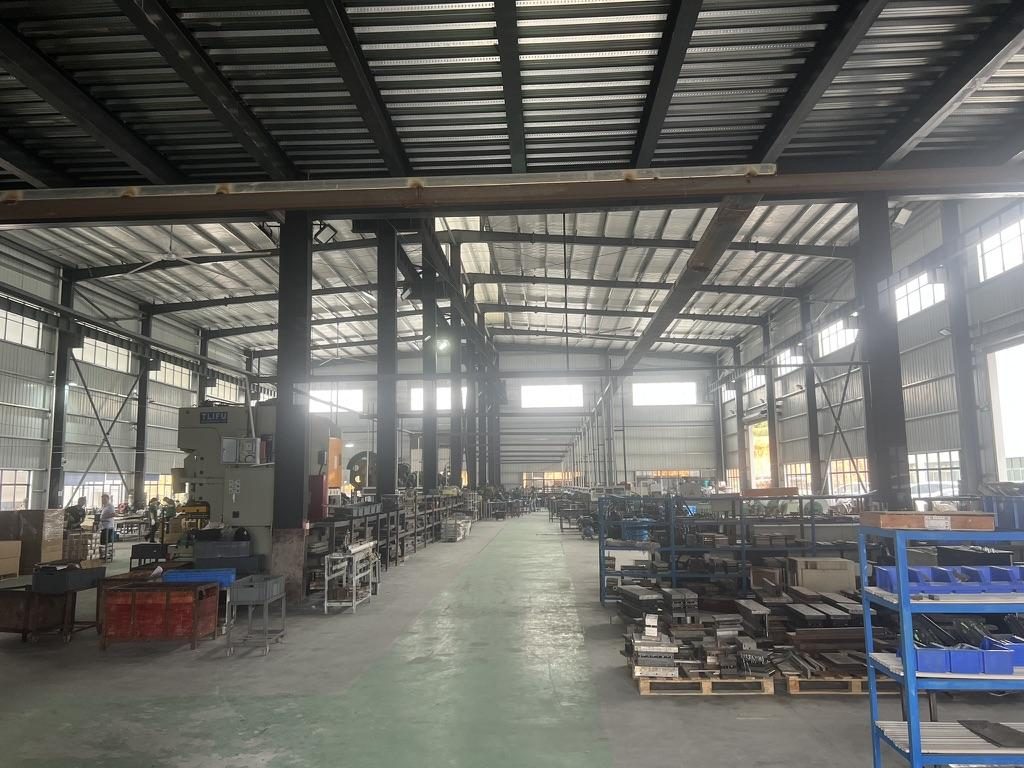
 Überblick über den Fertigungsbereich für Serverschienen
 MS-FMR-SW-100 werkzeuglose Serverschiene für Netzwerk-Switches – Produkt ansehen
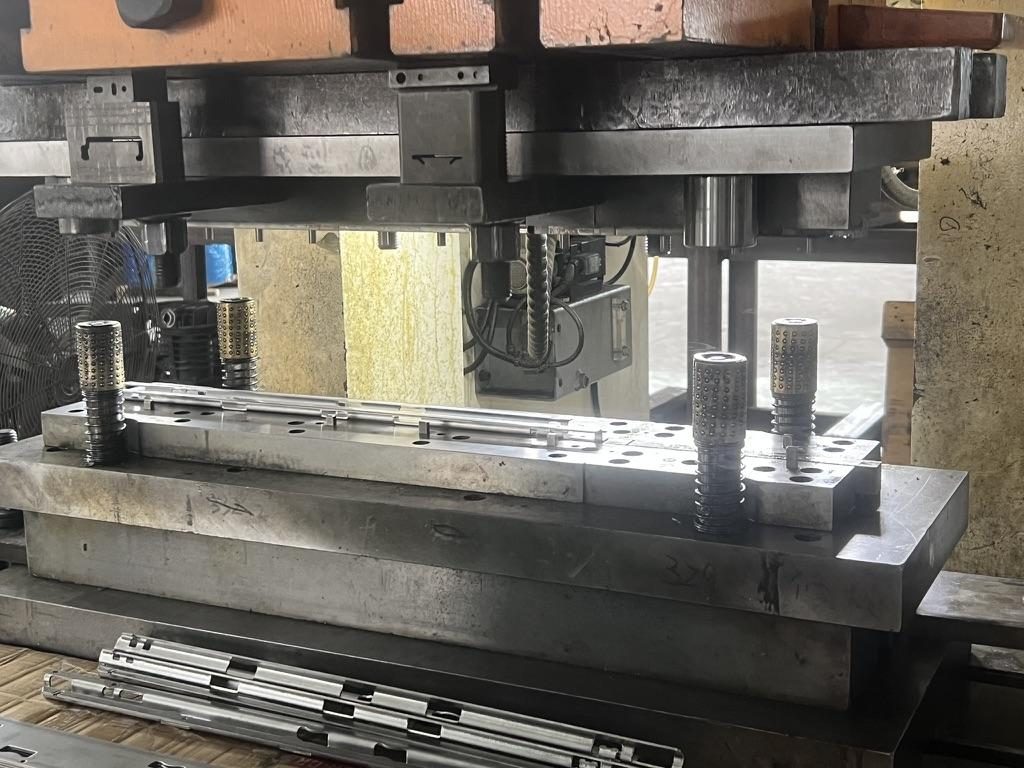
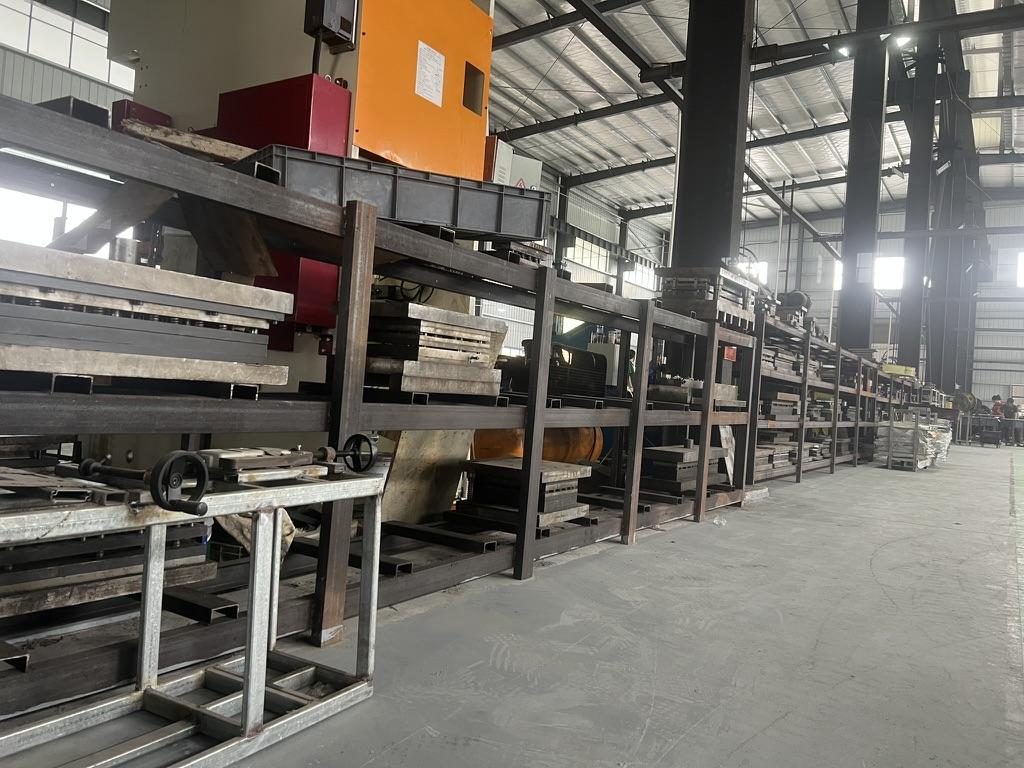
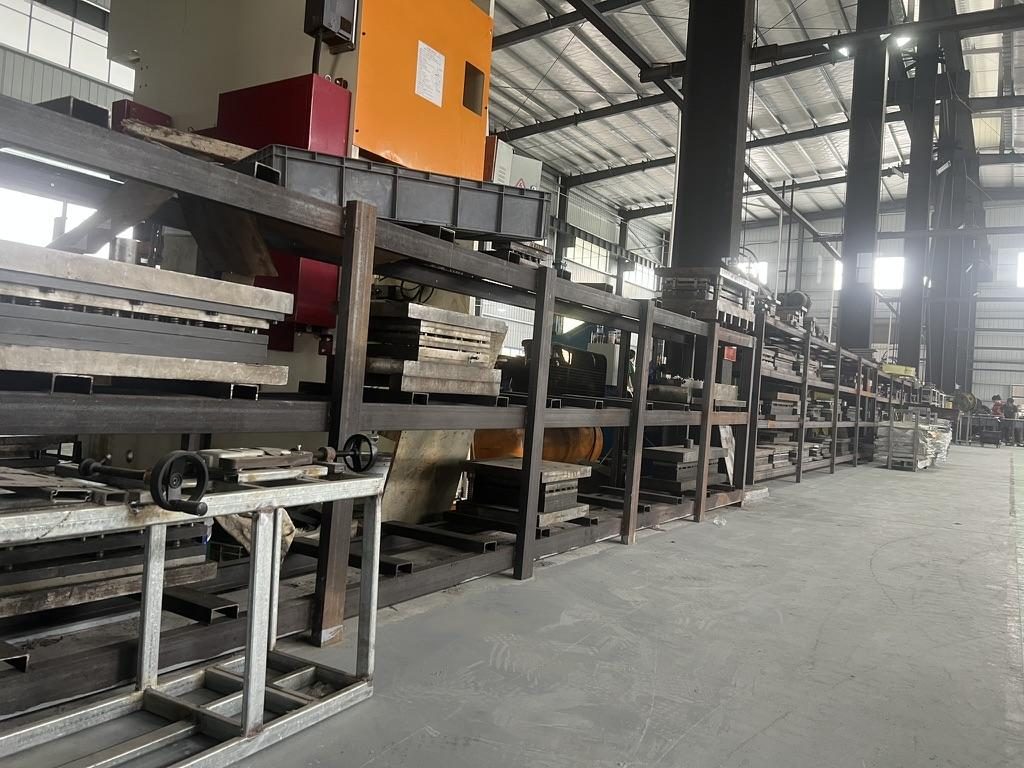 Eine Reihe kundenspezifischer Schienenwerkzeuge im Werkzeuglager
Richtwerte für die Zeitplanung
- Prototyp/Muster: üblicherweise innerhalb eines Zeitraums von 1–3 Wochen; MetrixSlide gibt für kleine Mustersätze eine Musterlieferzeit von etwa 15–20 Tagen an.
- Pilotserie/erste Produktionsserie: abhängig vom Werkzeugbedarf und von der Produktionsplanung (planen Sie mehrere Wochen bis einige Monate ein).
- Serienfertigung: Die Zykluszeit hängt von der Kapazität des Werks, der Verfügbarkeit der Stanzwerkzeuge und den Lieferzeiten für Rohmaterial (Coils) ab. Die chargenweise Oberflächenbehandlung (galvanische Beschichtung oder Pulverbeschichtung) und die Prüfkapazität sind häufige Engpassfaktoren.
Wie die Bestellmenge die einzelnen Lieferantentypen beeinflusst
- Kleinaufträge (einige Dutzend bis wenige Hundert Stück): Handelsunternehmen können Aufträge bündeln und eine bequemere Abwicklung bieten, allerdings besteht das Risiko einer Produktion aus unterschiedlichen Bezugsquellen und einer langsameren Streitbeilegung. Werke können Kleinserien mit einem vorhandenen Stanzwerkzeug fertigen oder weisen Werkzeugkosten im Angebot aus, wenn konstruktive Änderungen erforderlich sind.
- Mittlere bis große Aufträge (Hunderte bis Tausende Stück): Werke sind zunehmend kosteneffizient und bieten eine bessere Rückverfolgbarkeit bei der Qualitätskontrolle sowie eine bessere Terminsteuerung; sie können Werkzeugkapazitäten reservieren und durch Anzahlungen abgesicherte Lieferpläne akzeptieren.
- Skalierung vom Pilotprojekt zur Serienfertigung: Typische Engpässe sind die Verfügbarkeit der Stanzwerkzeuge, die Lieferzeit für Rohmaterial (Coils), Öfen für die Oberflächenbehandlung bzw. Chargenlinien für die galvanische Beschichtung und die Prüfkapazität.
Praktische Maßnahmen zur Kontrolle von Lieferzeitrisiken
- CAD-Freigabe parallelisieren und Rohmaterial mit langer Lieferzeit gegen Anzahlung vorab beschaffen.
- Nutzen Sie gestaffelte Lieferungen: zuerst die Pilotlieferung, danach die Restmenge in weiteren Losen, um Lager- und Standgeld zu vermeiden.
- Führen Sie mechanische Passformprüfungen an Mustern und elektrische bzw. funktionale Prüfungen parallel zu Freigaben von Optik und Oberflächenbehandlung durch.
- Nutzen Sie Meilensteinzahlungen (Anzahlung, vor Produktionsbeginn, vor Versand) und verlangen Sie einen bestätigten Produktionsplan auf der Pro-forma-Rechnung (PI).
Wann Sie auf einer Werkzeugbestätigung bestehen sollten
- Wenn der Lieferant angibt, dass ein vorhandenes Stanzwerkzeug für Ihre Zeichnung geeignet ist, fordern Sie Werkzeug-ID, Fotos und eine ausdrückliche Zusage, das Werkzeug für Ihre Produktionsläufe instand zu halten.
- Wenn ein neues Stanzwerkzeug erforderlich ist, holen Sie vor der Produktionsfreigabe eine klare Schätzung der einmaligen Entwicklungskosten (NRE) und Abnahmekriterien für das Werkzeug ein.
Lieferantenprüfung, Audits und Kundendienst
Die Prüfung eines Lieferanten erfordert Dokumente, Nachweise vor Ort und schriftliche Zusagen. Wenn Sie das Werk nicht besuchen können, sind Audits durch Dritte und Musterprüfungen die praktikable Alternative.
Checkliste für Vor-Ort- und Dokumentenprüfung
- Rechts- und Qualitätsdokumente: Gewerberegistrierung und gegebenenfalls das angegebene Zertifikat nach ISO 9001:2015 (der Geltungsbereich der Zertifizierung von MetrixSlide nach ISO 9001:2015 lautet „Verarbeitung von Metallprodukten (Teleskopschienen)“; lassen Sie sich eine Kopie des Zertifikats vorlegen).
- Prozessnachweise: Fotos oder Videos von Werkzeuglagerung, Umformpressen oder Rollformanlagen; Fertigungsprotokolle für Muster; Erstmusterprüfberichte.
- Prüfmöglichkeiten: Vorrichtungen für statische Belastungsprüfungen, Messlehren und vorhandene Aufzeichnungen zu statischen 24-Stunden-Prüfungen (fordern Sie den Bericht an).
- Rückverfolgbarkeit: Chargennummern, Materialzertifikate und Prüfprotokolle für Fertigteile.
Wann eine Prüfung durch Dritte erforderlich ist
- Immer bei den ersten Produktionslosen, wenn rein visuelle Kontrollen für den Käufer nicht ausreichen.
- Legen Sie für optische und passungsrelevante Merkmale eine AQL-Stichprobenprüfung fest; verlangen Sie eine 100-%-Prüfung kritischer Schnittstellenmerkmale (Positionen der T-Stifte, Schlüssellochgeometrie) oder wenn es in der Vergangenheit Streitfälle gab.
- Beauftragen Sie akkreditierte Labore mit der Prüfung der Materialzusammensetzung oder der galvanischen Beschichtung, wenn die Konformität entscheidend ist.
Eine durchsetzbare Gewährleistungsklausel formulieren
- Umfang definieren: Legen Sie Reparatur oder Ersatz bei Fertigungsfehlern fest und schließen Sie Schäden durch unsachgemäße Verwendung oder nachträgliche Änderungen ausdrücklich aus.
- RMA-Ablauf festlegen: Prüfzeitraum, Zuständigkeit für Rücksendekosten und ob Ersatz geliefert wird.
- Finanzielles Risiko begrenzen: Begrenzen Sie die Gewährleistung auf den Ersatzwert oder einen gemeinsam vereinbarten Höchstbetrag und legen Sie eine definierte Frist für Ansprüche fest (schriftlich vereinbaren).
Wenn Sie kein Audit vor Ort durchführen können
- Beauftragen Sie einen lokalen Einkaufsagenten oder eine akkreditierte Prüfgesellschaft mit einem vollständigen Werksaudit und einer Musterprüfung.
- Fordern Sie Live-Video-Rundgänge an (nicht nur Fotos), bei denen authentifizierte Werkzeug-IDs sowie Rollformanlagen und Pressen sichtbar sind.
- Verlangen Sie authentifizierte Prüfberichte und Erstmuster-Messdaten als vertraglich vereinbarte Liefergegenstände.
Kommunikation, Logistik und Risikomanagement
Klare Kommunikation und präzise Vertragsbestimmungen vermeiden Unklarheiten. Behandeln Sie technische Abstimmungen als Teil der Beschaffung: Spezifikationsblätter, Zeichnungsrevisionen und Abnahmekriterien sollten schriftlich festgehalten und versioniert werden.
Bewährte Kommunikationspraktiken
- Definieren Sie Reaktions-SLAs (beispielsweise Bestätigung technischer Anfragen innerhalb eines Arbeitstags und Angabe eines klaren Termins für noch ausstehende Informationen).
- Nutzen Sie eine Zeichnungslenkung: Verlangen Sie vom Lieferanten herausgegebene Zeichnungsrevisionen und kontrollierte Freigaben für jede Änderung.
- Verwenden Sie eine kurze Standardvorlage für Angebotsanfragen, damit Angebote direkt vergleichbar sind.
Empfohlene kaufmännische Kriterien
- Bevorzugen Sie bei Erstbestellungen FOB mit einem seriösen Spediteur oder CIF mit einer detaillierten Aufschlüsselung der Frachtkosten. Vermeiden Sie vage Angebote „frei Lager“ ohne Einzelaufschlüsselung.
- Nutzen Sie Meilensteinzahlungen und ziehen Sie bei höherwertigen Fertigungslosen Dokumentenakkreditive (L/C) in Betracht, sofern Ihre Finanzrichtlinien dies verlangen.
- Versichern Sie die Sendungen und legen Sie die Incoterms im Vertrag fest.
Logistische Aspekte in den USA
- Hafenwahl und Transportweg beeinflussen die Inlandskosten – berücksichtigen Sie Kosten für den Hafennachlauf und den Zollagenten.
- Kalkulieren Sie die Zeit bis zur Lagerverfügbarkeit aus Seetransport, Verweildauer im US-Hafen, Zollabfertigung und intermodalem Transport; planen Sie für Hochsaisons einen Zeitpuffer ein.
- Konsolidieren Sie kleine Chargen in einem inländischen Lager, um wiederholte Kosten für den Hafennachlauf zu reduzieren.
Leitfaden zur Risikominderung
- Verlangen Sie eine Vorversandprüfung (PSI) und die Freigabe eines Versandmusters vor der endgültigen Freigabe.
- Verpflichten Sie den Lieferanten vertraglich, zur Rückverfolgbarkeit Aufzeichnungen zur Werkzeugnutzung und Änderungsprotokolle zu führen.
- Verlangen Sie für kritische OEM-Merkmale (J-Schlitze, PEM-Stifte, Schlüssellöcher) Maßprüfberichte für jede Charge und behalten Sie sich das Recht auf eine 100-%-Prüfung der ersten Lose vor.
Praktische Checklisten und Auswahlreihenfolge (Engineering-Praxis von MetrixSlide)
Auswahlreihenfolge (zuerst zwingende Kriterien)
- Gehäusedaten: Höhe in HE, tatsächliche Breite, verfügbarer Tiefenbereich, Schnittstellen-CAD und Stiftpositionen.
- Rackdaten: Lochtyp, tatsächlicher Holmabstand oder Holmabstandsbereich, Fotos der Rackholme und erforderlicher Verstellbereich der Montagewinkel.
- Zwingende Kompatibilitätskriterien: Passung der Schnittstelle, Maßkompatibilität und verifizierte Tragfähigkeit.
- Präferenzen und Konstruktion: Teleskopschiene oder feste Auflageschiene, kugelgelagert oder ohne Kugellager, werkzeuglose Optionen und Montageart.
Mindestangaben für Drop-in-/T-Stift-Montage
- Gehäusemodell und -tiefe.
- Stiftkopf-Ø, Schaft-Ø, Freiraum unter dem Kopf, Positionsbezug und Mittenabstände.
- Racktiefe und Angabe, ob eine Drop-in- oder Stab-in-Montage erforderlich ist.
Mindestens anzufordernde Maßdokumentation
- Gelenkte Lieferantenzeichnung mit Revisionsnummer.
- CAD-Werte für geschlossene Länge, ausgezogene Länge und Verstellbereich der Montagewinkel.
- Maßprüfbericht oder Erstmusterprüfbericht (FAI) für die erste Mustercharge.
Anonymisierte Projektbeispiele (worauf Sie bei realen Fällen achten sollten)
- Ein nordamerikanischer Telekommunikations-OEM: eine dreiteilige Schienenfamilie, für die in der Lieferantenzeichnung 674 ±3 mm im geschlossenen und 919 ±3 mm im ausgezogenen Zustand angegeben waren. Der Kunde verlangte für die Belastungsprüfung einen verkürzten Auszug. Im technischen Abstimmungsprozess wurde der Auszug von einem Referenzwert von 300 mm auf einen Zielwert von 150 ±3 mm reduziert. Diese Angaben waren CAD-Anforderungen, die noch geprüft wurden.
- Ein indischer HPC-ODM: angefragt wurde eine kugelgelagerte Teleskopschiene mit einem Montagewinkel-Verstellbereich von 650–965 mm, der den angegebenen Holmabstand von ~812 mm abdeckt; die CAD-Daten bestätigten, dass dieser etwa in der Mitte des Bereichs lag. Muster wurden angeboten und eine Pro-forma-Rechnung über 10 Paare ausgestellt; die typische Lieferzeit für Muster zur physischen Validierung betrug ~15–20 Tage.
- Ein SaaS-Unternehmen, das eigene Server baut: angefragt wurde die Umstellung von Stab-in- auf Drop-in-Montage, wobei ausschließlich der J-Schlitz der Innenschiene neu konstruiert werden sollte. Der am Gehäuse verwendete T-Stift war vom Typ PEM und hatte einen Kopf von ≈6,502 mm, einen Schaft von ≈4 mm und einen Freiraum unter dem Kopf von ≈1,585 mm – die Schlitzgeometrie muss aus diesen Stiftmaßen abgeleitet und darf nicht geschätzt werden.
Diese Fallbeispiele veranschaulichen, welche CAD- und Maßdaten Sie vor der Bestellung von Mustern oder einer Serienfertigung einholen und prüfen müssen.
FAQ
F: Wie viel günstiger sind Serverschienen von einem chinesischen Hersteller gegenüber einem Handelsunternehmen, wenn Versand und Gebühren berücksichtigt werden? A: Es gibt keinen allgemein gültigen Prozentsatz – der Unterschied hängt von der Bestellmenge, dem Incoterm und davon ab, ob das Handelsunternehmen Fracht oder Inspektion als Zusatzleistung bündelt. Entscheidend ist die Transparenz: Bestehen Sie auf aufgeschlüsselten Pro-forma-Rechnungen mit FOB-Hafen, Verpackung, Werkzeugkosten und Inspektion und rechnen Sie die Frachtkosten für einen direkten Vergleich auf die einzelne Einheit um.
F: Welche Qualitätsunterschiede sollten US-Käufer zwischen Serverschienen direkt vom Werk und solchen von Handelsunternehmen erwarten? A: Schienen direkt vom Werk bieten in der Regel bessere Zeichnungskontrolle, rückverfolgbare Erstmusterprüfberichte und Prüfungen vor Ort (in der werksinternen statischen Belastungsprüfung von MetrixSlide wird ein Schienenpaar 24 Stunden lang bei Vollauszug unter Last gehalten, und die MS‑FMR‑2U‑100 hielt in dieser Prüfung 100 kg). Handelsunternehmen können brauchbare Teile beschaffen, haben aber oft keine direkte Kontrolle über Werkzeuge, Änderungshistorie und fertigungsbegleitende Qualitätskontrolle, was das Risiko für eine reproduzierbare OEM-Leistung erhöht.
F: Welche Mindestbestellmengen (MOQ) und Lieferzeiten sind für kundenspezifische Serverschienen aus China üblich, und wie kann ich sie reduzieren? A: Die Lieferzeit für Prototypen und Muster liegt üblicherweise zwischen mehreren Tagen und einigen Wochen (Lieferzeit für Muster bei MetrixSlide: ≈15–20 Tage). Der Zeitraum von der Pilot- bis zur Serienfertigung hängt von den Werkzeugen und der Auftragslage ab; planen Sie mehrere Wochen bis einige Monate ein. Um die effektive Lieferzeit zu verkürzen, nutzen Sie gestaffelte Lieferungen, parallele Freigaben und durch Anzahlungen abgesicherte Vorabbeschaffungen von Teilen mit langer Lieferzeit.
F: Können chinesische Hersteller OEM-Kennzeichnungen sowie die UL-/RoHS-Konformität für in den USA vertriebene Produkte umsetzen? A: Ja – Hersteller können kundenspezifische Kennzeichnungen umsetzen und die RoHS-Konformität unterstützen, wenn dies von Anfang an spezifiziert wird. Sicherheitsprüfungen nach UL-Anforderungen werden üblicherweise von akkreditierten Laboren durchgeführt und müssen frühzeitig koordiniert werden. Fordern Sie Ihren Lieferanten auf, Materialzertifikate zu dokumentieren und zu bestätigen, welche Prüfungen er übernimmt und welche Sie selbst veranlassen müssen.
F: Welche Schritte sollte ich unternehmen, um einen chinesischen Lieferanten zu überprüfen und ein zuverlässiges Werksaudit oder eine Prüfung durch Dritte durchzuführen? A: Prüfen Sie rechtliche Unterlagen und Qualitätsdokumente – darunter die Gewerberegistrierung und, sofern angegeben, ISO 9001:2015 –, fordern Sie Fotos oder Videos der Werkzeuge und Produktionslinien an und bestehen Sie auf Erstmusterprüfberichten für kritische Maße. Wenn Sie das Werk nicht selbst besuchen können, beauftragen Sie ein lokales Prüfunternehmen mit einem vollständigen Audit und einer Musterprüfung und nehmen Sie PSI- und Maßprüfberichte in den Vertrag auf.
Mit einem Ingenieur von MetrixSlide sprechen
Sind Sie bereit, von der Recherche zu einem konkreten Angebot überzugehen? Senden Sie uns eine Gehäusezeichnung oder ein Gehäusemodell (STEP oder DWG), den Holmabstand (vorn–hinten) und den Lochtyp, die erwartete Last sowie Ihre geplanten Stückzahlen. Innerhalb von 24 Stunden erhalten Sie von einem Ingenieur einen Vorschlag für eine passende Serverschiene. Anschließend stellen wir Ihnen 2D-/3D-Zeichnungen zur Prüfung und Musterpaare für die physische Validierung vor der Gesamtbestellung bereit – in der Regel 15–20 Tage nach Freigabe der Zeichnung.
Anpassungen der Montagewinkelposition, des Lochbilds sowie der Schienenlänge und -dicke auf Basis unserer bestehenden Plattformen verursachen in der Regel keine Werkzeugkosten. Konstruktive Neuentwicklungen werden separat angeboten; die dafür erforderlichen Stanzwerkzeuge fertigen wir im eigenen Haus.