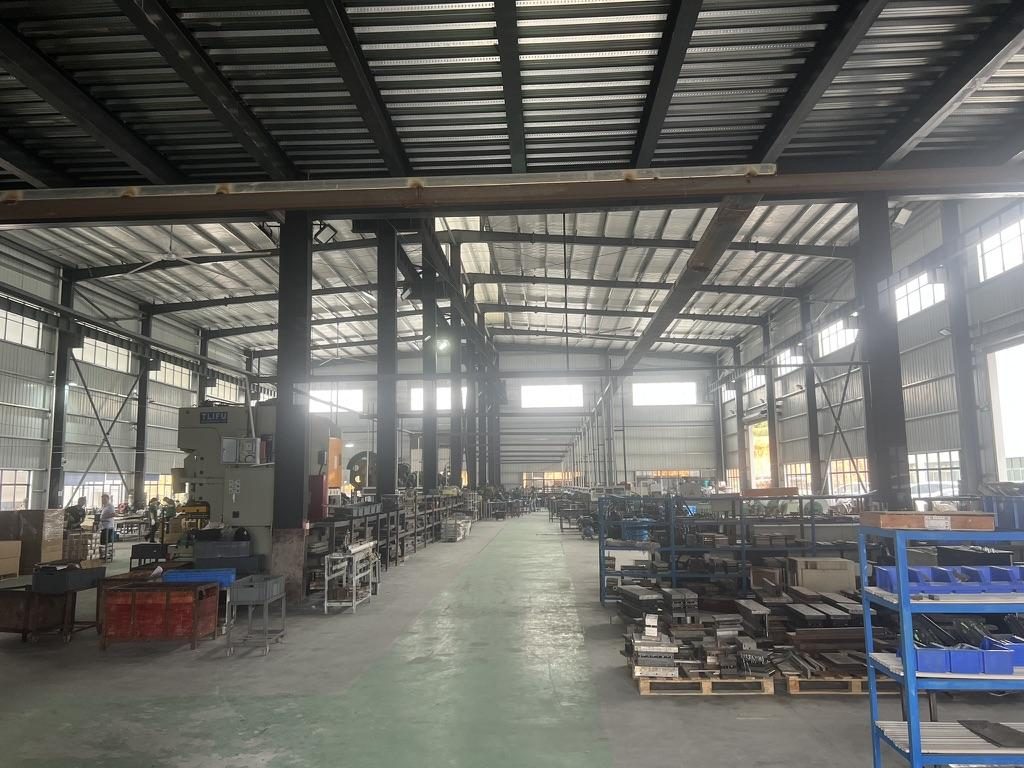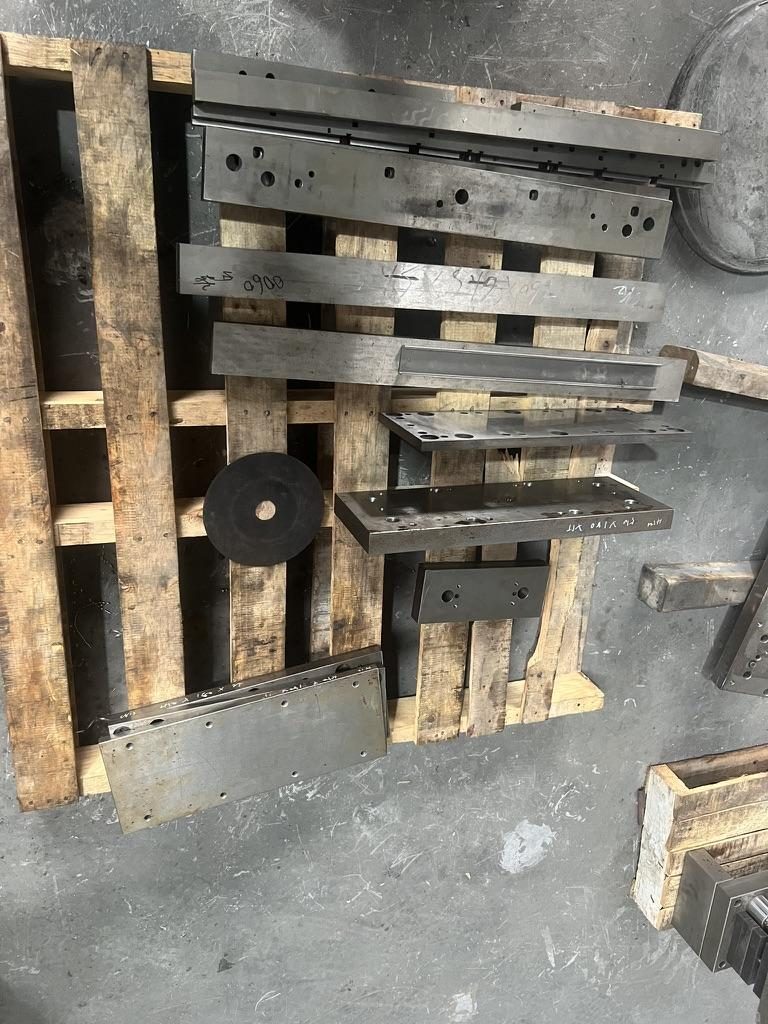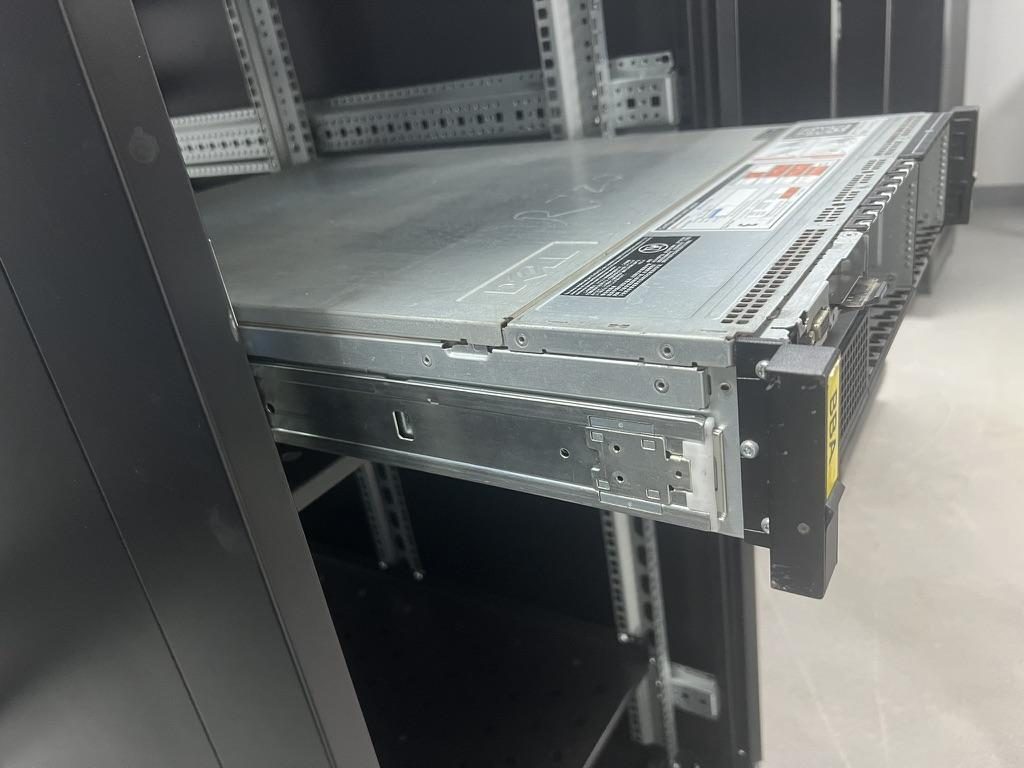
Visite guidée de l’usine, étape par étape et en photos, montrant la fabrication des rails de serveur : matériaux, profilage à froid et emboutissage progressif avec des outils sur mesure, usinage et soudage, finition, essais et emballage dans le cadre d’un système qualité ISO 9001:2015.
Matériaux, spécifications de conception et tolérances
Le choix du métal et de la stratégie dimensionnelle appropriés détermine la réussite ou l’échec d’un rail dans la baie : il conditionne la fabricabilité, la rigidité, la compatibilité au montage et la facilité de maintenance à long terme.
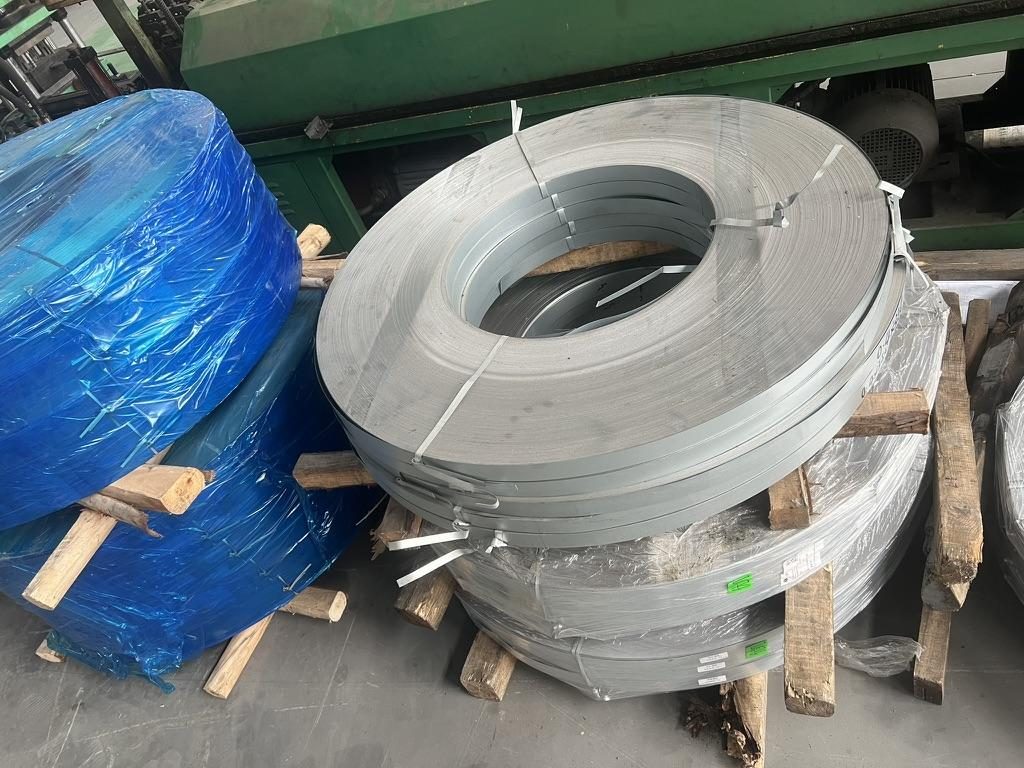 Bobine d’acier laminé à froid, matière première des rails de serveur
Matériaux et compromis
- Acier au carbone laminé à froid : matériau le plus couramment utilisé pour les rails emboutis et profilés à froid, car il offre un bon équilibre entre coût, aptitude au formage et rigidité pour les rails destinés à être zingués ou thermolaqués.
- Aciers faiblement alliés : utilisés lorsqu’une limite d’élasticité ou une ténacité légèrement supérieure est nécessaire, tout en conservant un comportement à l’emboutissage et au profilage à froid proche de celui de l’acier laminé à froid.
- Acier inoxydable : choisi lorsqu’une résistance à la corrosion et une continuité électrique sans revêtement sont requises ; son emboutissage est plus difficile et plus coûteux.
- Aluminium (souvent extrudé) : utilisé lorsque le poids et la résistance à la corrosion sont prioritaires ; l’extrusion permet d’obtenir des profilés intégrés, mais nécessite des opérations secondaires pour réaliser les schémas de perçage ou les équerres de fixation.
Ce qui importe aux ingénieurs, au-delà des arguments marketing
- Adaptez le matériau au procédé de fabrication : le profilage à froid et l’emboutissage progressif conviennent aux aciers laminés à froid ductiles ; l’extrusion convient aux profilés en aluminium.
- La rigidité et la géométrie de la section sont interdépendantes : une section plus mince sur le plan nécessite souvent des nervures, des bossages ou un épaississement local au niveau des points de fixation et des trous de serrure afin de limiter l’affaissement et la fatigue.
- Le traitement de surface influe sur le contact électrique et l’ajustement : le zingage de l’acier suivi d’un thermolaquage modifie la résistance de contact et l’épaisseur des couches. Prévoyez des zones de contact non revêtues ou un taraudage après finition lorsque la mise à la terre ou le filetage est critique.
Schémas de perçage, interface avec la baie et normes
- « 19 pouces » (classification IEC/EIA) désigne la famille de largeurs de panneau avant (482,6 mm) mais ne garantit ni le type de trou, ni le filetage, ni la profondeur de montage. Vérifiez toujours :
- Le type de trou de la baie (trou carré poinçonné pour écrou cage, trou rond ou trou fileté 10-32 / 12-24, etc.).
- Les dimensions exactes des trous et la position des références — les plans clients que nous examinons indiquent souvent des trous carrés de 9,5 × 9,5 mm ou des trous ronds de Ø7,1 mm, mais ces dimensions doivent être confirmées auprès du propriétaire de la baie.
- La distance réelle entre les montants avant et arrière et la plage de réglage des équerres de fixation que le rail doit couvrir — les longueurs fermée et déployée du rail correspondent à des valeurs distinctes sur les plans et ne remplacent pas la mesure réelle de la profondeur de montage.
- Interface avec le châssis : les diamètres de la tête et de la tige du pion en T (PEM), le dégagement sous la tête et l’entraxe des pions doivent être fournis. Définissez la géométrie du trou de serrure ou de la rainure en J à partir des dimensions du pion, plutôt que de supposer qu’il existe une forme universelle.
Définitions utilisées par les ingénieurs (pratique MetrixSlide)
- Longueur fermée : longueur hors tout du rail lorsqu’il est entièrement emboîté et fermé.
- Longueur déployée (ou extension totale) : longueur du rail lorsqu’il atteint la course spécifiée ou son extension totale.
- Plage d’ajustement des équerres de fixation (plage de profondeur de montage) : distance entre les montants avant et arrière que les équerres de fixation du rail peuvent couvrir — c’est cette valeur que vous devez communiquer aux fournisseurs pour vérifier la compatibilité.
- Capacité de charge statique par paire à extension totale : capacité de charge statique spécifiée pour une paire de rails dans les conditions d’extension indiquées (méthode courante d’expression de la capacité des rails).
Recommandations pratiques sur les tolérances pour le transfert à la production
- Définissez les références critiques (face avant, plan de montage, centres des tétons) sur le plan envoyé aux fournisseurs, et identifiez les caractéristiques « critiques pour l’ajustement » (p. ex. entraxes des trous, centres des tétons) et celles « tolérantes à l’assemblage » (ailes sans interface d’assemblage).
- Les fournisseurs confirment généralement les tolérances de fabrication réalisables lors de la revue CAD et d’un contrôle du premier article (FAI). La pratique d’ingénierie de MetrixSlide suit cette règle de décision : les critères éliminatoires de compatibilité avant les préférences — confirmez d’abord les interfaces avec le châssis et la baie, ainsi que la charge, puis optimisez le mécanisme et les finitions.
- Parmi les indicateurs de capacité plus précis peut figurer une précision d’emboutissage annoncée par l’usine, avec une erreur absolue pouvant descendre jusqu’à 0,08 mm. Considérez ces chiffres comme des déclarations de capacité qui doivent être confirmées par un FAI.
Principales capacités de l’usine et exemples
- MetrixSlide travaille avec une usine de fabrication de glissières certifiée ISO 9001:2015 (périmètre : transformation de produits métalliques et fabrication de glissières). Cette certification atteste l’existence d’un système qualité établi pour la fabrication des glissières ; elle ne remplace pas la validation au niveau de la pièce.
- Exemples de projets récents :
- Un OEM nord-américain du secteur des télécommunications a évalué une gamme de rails à friction 1U pour laquelle les distances entre montants indiquées dans l’avant-projet fourni allaient de 674 ±3 mm à 919 ±3 mm. Pour des raisons de stabilité sous charge, la course demandée a été réduite d’une ancienne valeur de 300 mm à environ 150 ±3 mm.
- Un ODM indien spécialisé dans le HPC a spécifié une plage de réglage des équerres de fixation de 650–965 mm pour une solution à billes 2U ; la distance habituelle entre les montants du client, que cette plage devait couvrir, était d’environ 812 mm.
- Un fabricant coréen d’équipements de vidéosurveillance a évalué un rail ultra-mince pour NVR 4U avec un corps de châssis de 440 mm et a demandé une solution de faible section (le client souhaitait étudier une épaisseur de matériau ≤5 mm).
- Une entreprise SaaS fabriquant ses propres serveurs a fourni les caractéristiques de pions en T PEM (exemple : PEM SKS‑R1.5‑4‑0 : tête 6,502 mm / tige 4,00 mm / dégagement sous tête 1,585 mm), afin que nous puissions déterminer la géométrie de la rainure en J plutôt que de procéder par approximation.
- Exemple pour charges lourdes : le modèle MS-BBR-180 de MetrixSlide offre une capacité nominale maximale de 180 kg par paire, mais aucun rapport d’essai officiel à cette charge n’est encore disponible. Lors de l’essai de charge statique en usine, une paire de rails est maintenue en charge à extension totale pendant 24 heures ; le MS‑FMR‑2U‑100 a supporté 100 kg lors de cet essai.
Procédés de formage, d’emboutissage et d’outillage
La manière dont une bobine de tôle plane devient un rail profilé comportant de nombreuses caractéristiques fonctionnelles dépend de la géométrie, du volume de production et des tolérances requises.
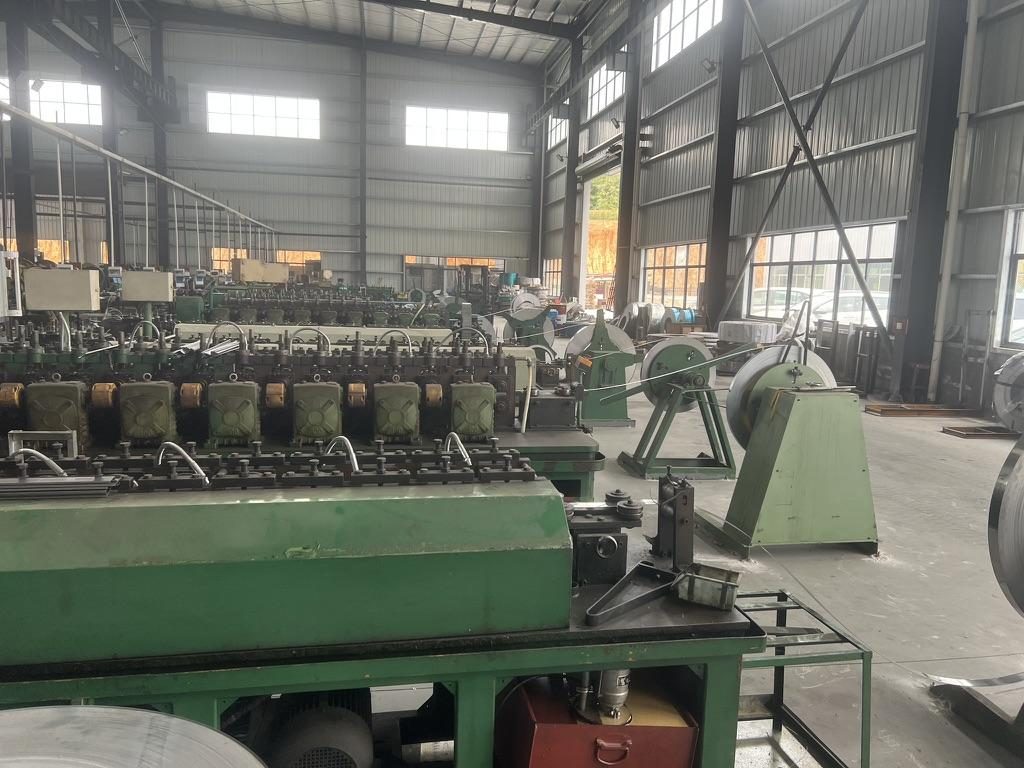
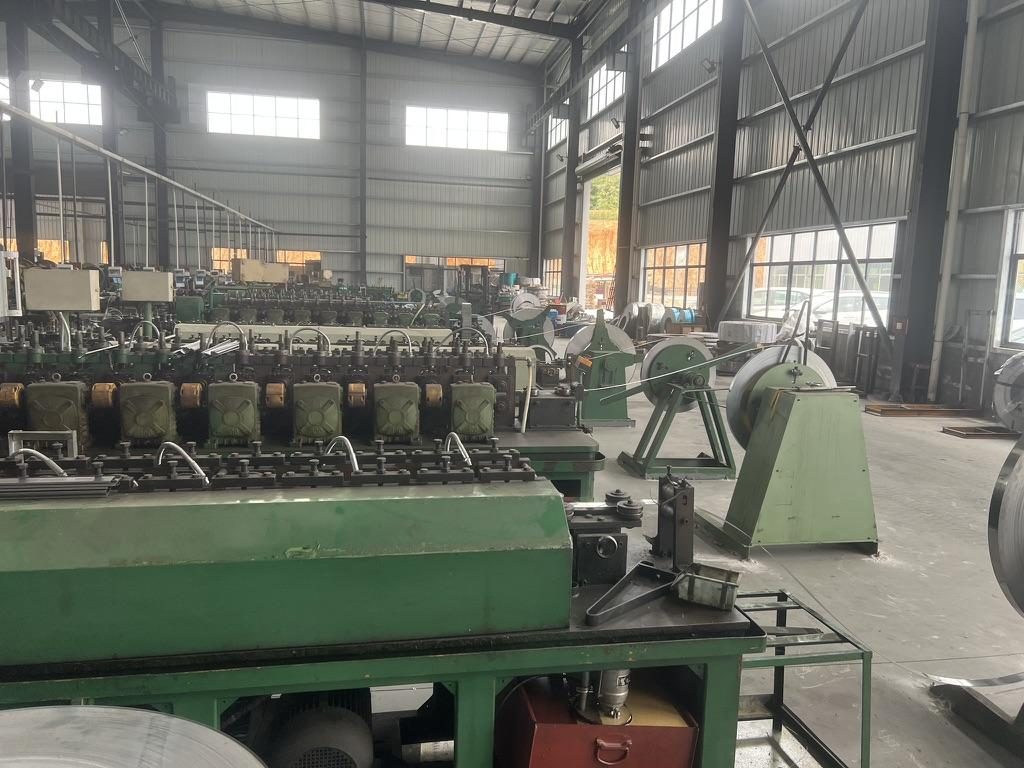 Ligne de profilage à froid avec dérouleur alimentant une bande d’acier laminé à froid
Principales options de formage et cas d’utilisation
- Profilage à froid (pliage continu) : convient particulièrement aux profilés longs et uniformes en acier, avec des plis et des ailes répétitifs. Faible taux de chute et cadence élevée au mètre pour des volumes moyens à élevés. Les galets de profilage permettent de positionner progressivement les ailes et les éléments pliés sur toute la longueur de la pièce.
- Emboutissage progressif (outils progressifs) : idéal lorsqu’un grand nombre de perforations, de découpes complexes, de bossages et de détails formés doivent être réalisés avec des entraxes de trous maîtrisés. Très économique pour les grandes séries, mais exige des frais d’étude non récurrents (NRE) plus élevés pour les outils.
- Extrusion : destinée aux rails en aluminium à section constante lorsque la forme du profilé ne peut pas être obtenue efficacement à partir de tôle. Les profilés extrudés nécessitent des opérations secondaires pour réaliser les trous, les équerres de fixation ou les fixations spéciales.
Conception des outils et pratiques d’emboutissage (pratique d’ingénierie de MetrixSlide)
- Les outils progressifs sont conçus autour d’une séquence de formage (poinçonnage → emboutissage → pliage → détourage). Les principaux éléments comprennent les chanfreins d’entrée, la compensation de l’allongement de la matière et un plan de bande limitant les chutes.
- Pour le profilage à froid, validez les rayons de pliage minimaux correspondant à la nuance et à l’épaisseur d’acier choisies, et maîtrisez le guidage de la bande afin d’éviter le déplacement latéral des éléments poinçonnés.
- Lorsqu’une certaine flexibilité est nécessaire entre des produits similaires, envisagez des postes d’outillage modulaires ou des outils partagés afin de réduire l’amortissement des frais d’étude non récurrents (NRE).
Pratiques d’atelier souvent omises dans les supports marketing
- Le détensionnement et le redressage sont couramment effectués après l’emboutissage afin de corriger le retour élastique avant l’usinage de précision ou l’assemblage.
- Les calculs du développé à plat et de compensation du pliage doivent être fournis et vérifiés par rapport aux facteurs K propres aux machines du fournisseur ; demandez une vérification de la longueur développée lors de la revue CAD.
- L’entretien des outils selon un calendrier préventif est essentiel pour maintenir la stabilité dimensionnelle tout au long d’une série de production.
Comparaison rapide (liste de contrôle pour le choix du procédé)
- Profilage à froid : à choisir pour les profilés longs en acier comportant des plis répétitifs et produits en volumes moyens à élevés.
- Emboutissage progressif : à choisir lorsqu’un grand nombre de perforations et de découpes précises doivent être réalisées en grande série.
- Extrusion (aluminium) : à choisir pour les profilés à section constante et lorsque la géométrie justifie un outillage d’extrusion.
Méthodes d’usinage, de soudage et d’assemblage
Après le formage et le poinçonnage, les rails passent aux étapes d’usinage à valeur ajoutée et d’assemblage final. Le choix de la méthode d’assemblage et de la conception des montages détermine la rectitude, la répétabilité et le rendement.
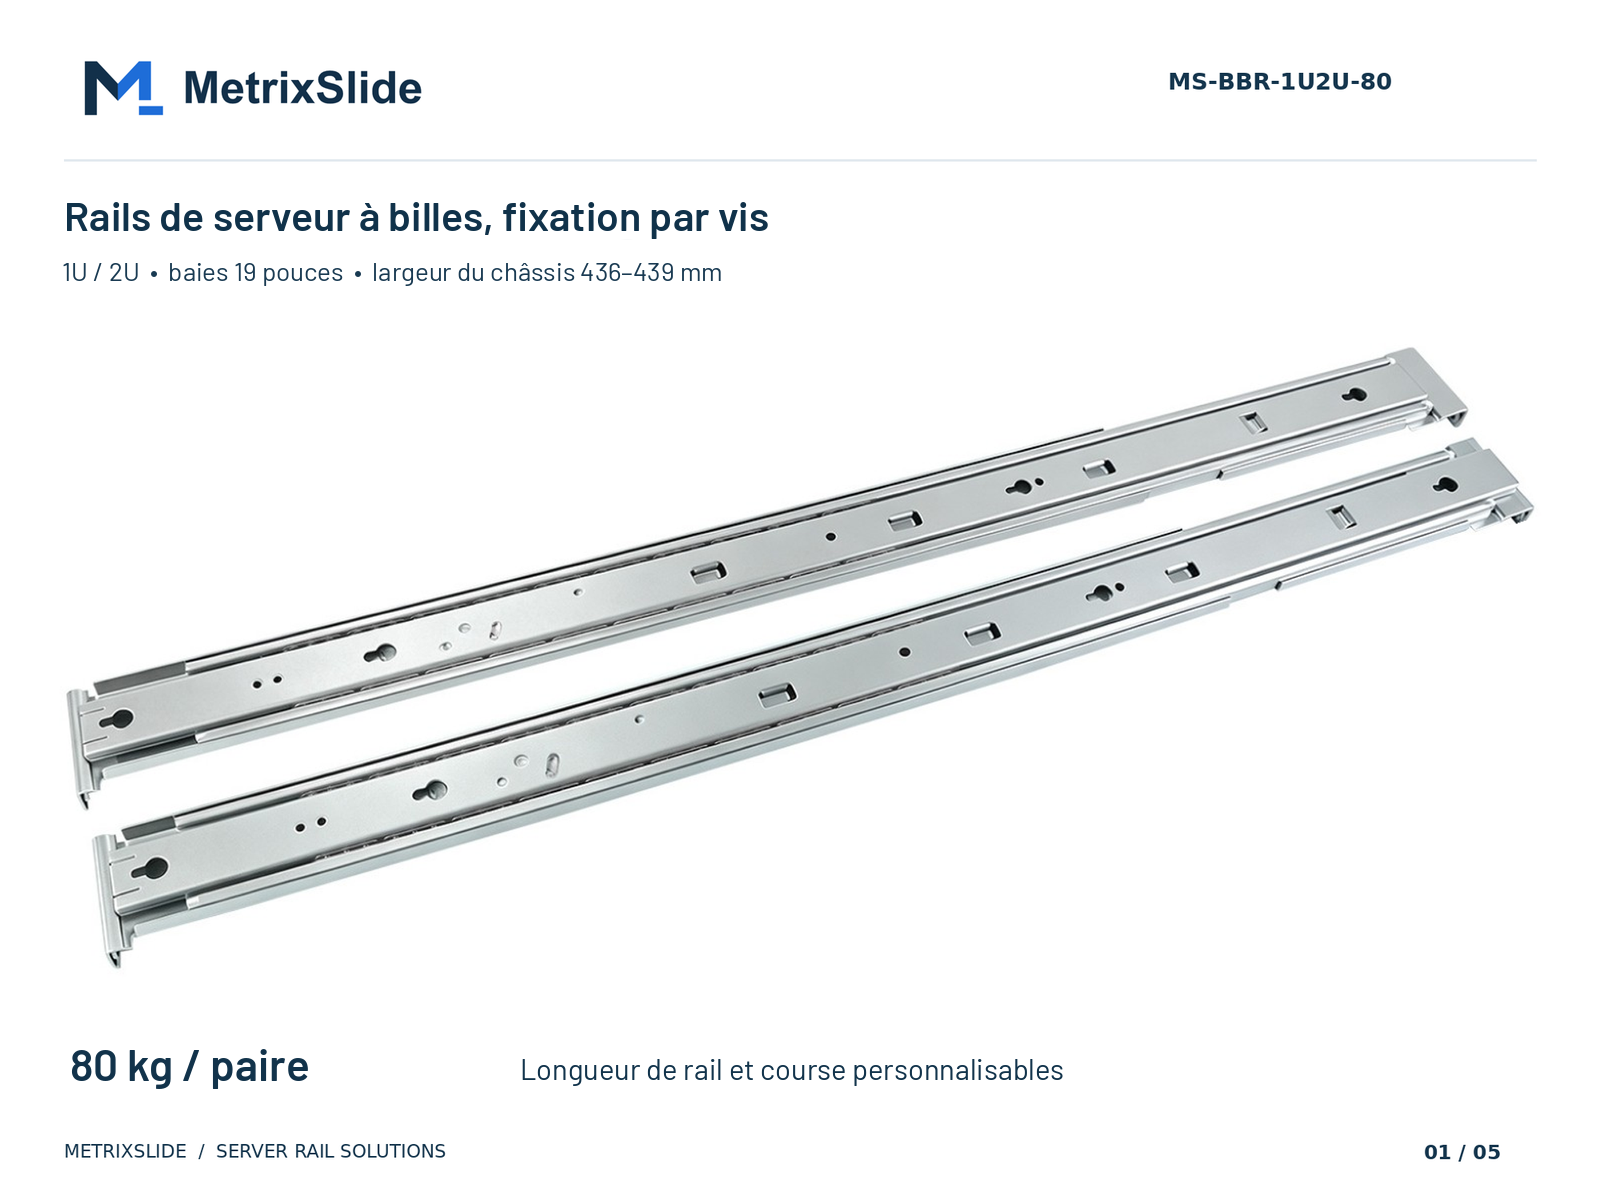 MS-BBR-1U2U-80 — Rails de serveur à billes à fixation par vis — voir le produit
Usinage de précision et montages
- Les opérations secondaires comprennent généralement l’alésage, le fraisurage, le fraisage de lumières et le taraudage sur des postes CNC, avec des montages indexés sur les références embouties.
- Un montage bien conçu positionne la pièce à partir des références embouties principales et la bride afin d’éviter toute déformation pendant l’usinage ou le soudage.
Soudage et maîtrise des déformations
- Le soudage par points (par résistance) est courant pour les assemblages en tôle d’acier nécessitant de nombreux points de soudure distincts avec un faible apport thermique.
- Les procédés MIG/TIG sont utilisés pour les cordons continus ou les assemblages en acier inoxydable ; le choix dépend du matériau et de la déformation admissible.
- Les mesures de maîtrise des déformations comprennent des séquences de soudage planifiées (par points discontinus ou en alternant les côtés), des dispositifs de serrage temporaires et des gabarits de redressage après soudage.
Stratégies d’assemblage : prototype ou production
- Prototypes : les rivets, les vis et les adhésifs structuraux évitent l’apport thermique du soudage et réduisent les frais d’étude non récurrents (NRE) lors de la validation de l’ajustement.
- Production : le soudage par points ou continu avec des gabarits validés améliore la cadence et la répétabilité ; investissez dès le début dans des gabarits d’assemblage reproduisant la référence de montage en baie afin de garantir une géométrie finale homogène.
Cadence de production et taille des commandes
- La gamme de fabrication dépend de la taille du lot : les petites séries font appel à l’assemblage manuel ; les moyennes et grandes séries privilégient la semi-automatisation et les gabarits dédiés.
- Dans le cadre des projets MetrixSlide, les paires d’échantillons destinées à la validation physique sont généralement expédiées environ 15 à 20 jours après l’approbation du plan pour les petites quantités de prototypes ; utilisez cette indication à des fins de planification et confirmez le délai de livraison pour chaque projet.
Finition, protection anticorrosion et développement durable
La finition n’est pas seulement esthétique : elle influe sur la durée de vie, la mise à la terre, l’ajustement lors de l’assemblage et la recyclabilité.
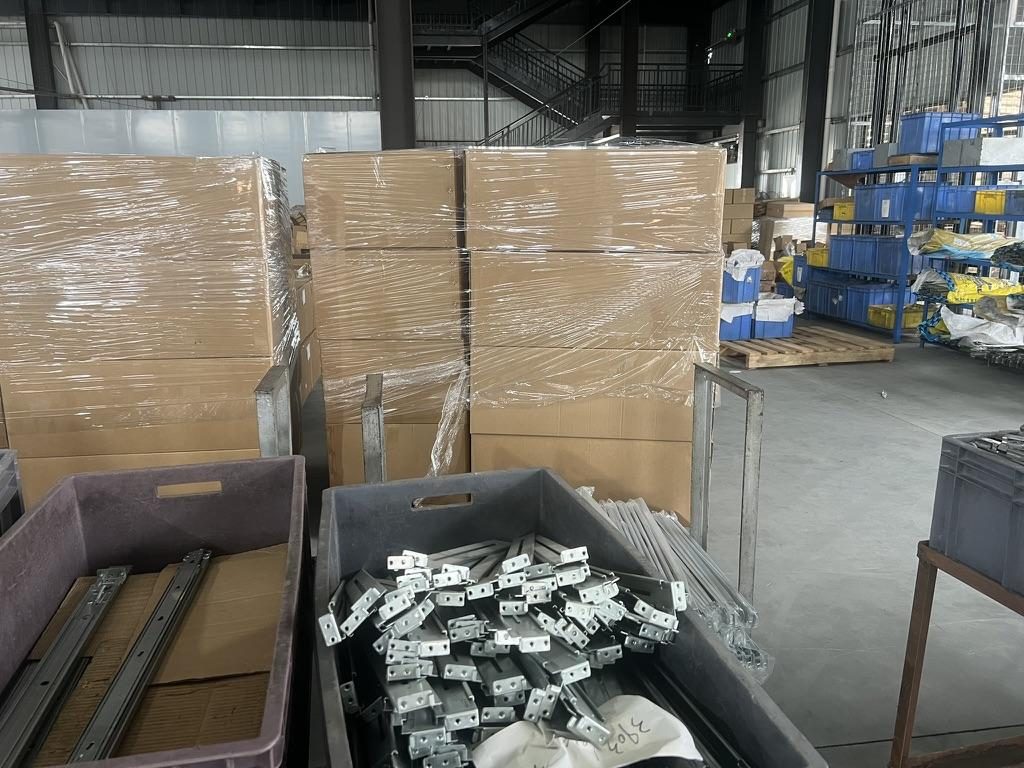 Rails de serveur finis en cours d’emballage pour expédition
Finitions courantes et effets pratiques
- Zingage électrolytique (avec ou sans couche de finition organique) : économique et compatible avec le thermolaquage. Pour les trous taraudés, spécifiez un taraudage après finition ou prévoyez un nouveau taraudage après zingage.
- Phosphatation + thermolaquage : finition durable et uniforme largement utilisée pour les rails de centres de données.
- Anodisation (aluminium) ou passivation chimique (acier inoxydable) : préserve la résistance à la corrosion du métal de base sans dépôt électrolytique.
Conséquences pour la conception et la maintenance
- L’épaisseur du revêtement influe sur les tolérances et la prise des filetages ; spécifiez un taraudage après finition lorsque la prise du filetage est importante.
- Dans les centres de données classiques, les revêtements protègent contre la corrosion occasionnelle ; les environnements humides ou difficiles peuvent nécessiter des systèmes plus épais ou étanches.
- Développement durable : sélectionnez des traitements chimiques conformes aux exigences RoHS/REACH et privilégiez les assemblages monomatériaux lorsque le recyclage en fin de vie est un enjeu.
Finition rapide
- Pour les prototypes rapides, des pièces sans revêtement ou légèrement passivées, avec des plages locales nues pour la mise à la terre, peuvent aider à respecter des délais serrés ; informez les clients des mesures temporaires de protection anticorrosion à appliquer pendant le stockage.
Contrôle qualité, essais de charge et économie de production
Les systèmes qualité, les protocoles d’essai et les leviers économiques déterminent si un rail pourra être installé et fonctionner correctement sur site.
Jalons qualité et inspection
- Les contrôles des matières à réception doivent inclure les certificats matière et la vérification d’échantillons.
- Le contrôle du premier article (FAI) valide les références critiques et les configurations de perçage avant l’autorisation de production.
- Contrôles en cours de production : audits des montages de contrôle, échantillonnages dimensionnels périodiques et contrôles de l’état de surface pendant les séries.
Essais de charge et validation (pratique MetrixSlide)
- Définissez précisément les capacités nominales : par paire ou par rail, charge statique ou dynamique, position d’extension (fermée/partielle/totale), montage d’essai et durée.
- Lors de l’essai de charge statique en usine de MetrixSlide, une paire de rails est maintenue sous charge en extension totale pendant 24 heures (ce n’est pas une norme universelle du secteur), et le MS‑FMR‑2U‑100 a supporté 100 kg lors de cet essai.
- Les essais de cycles dynamiques valident le comportement des mécanismes sur leur cycle de vie (roulements, patins de friction, verrouillages) ; spécifiez le nombre de cycles et reproduisez un montage d’essai représentatif des conditions de fixation dans la baie.
Économie de production : facteurs déterminant le prix
- Principaux facteurs : coût du matériau (type et épaisseur), amortissement de l’outillage (outils progressifs ou de profilage à froid), temps de traitement (emboutissage complexe, usinage à commande numérique, assemblage manuel) et choix du traitement de surface.
- Stratégies de conception pour réduire les coûts sans compromettre la fonction:
- Supprimez la matière non structurelle sur les ailes larges et ajoutez, si nécessaire, des nervures embouties ou des renforts formés.
- Standardisez les configurations de perçage entre les familles de produits afin de permettre le partage des outillages.
- Indiquez les caractéristiques critiques pour l’installation afin que les fournisseurs puissent élargir les tolérances moins importantes.
Règles de décision et processus de travail (processus d’ingénierie MetrixSlide)
- Exigences → CAD → ajustement physique → performances. La validation de l’ajustement en CAD ne garantit pas les performances finales ; les échantillons physiques et la validation de la charge constituent des critères éliminatoires obligatoires.
- Liste de contrôle de l’ordre de sélection (critères éliminatoires avant les préférences):
- Données du châssis (hauteur en U, largeur, profondeur, caractéristiques de fixation).
- Données de la baie (type de trous, distance réelle entre les montants ou plage de distances).
- Critère éliminatoire de compatibilité (les interfaces correspondent-elles ?).
- Critère éliminatoire de charge (objectif par paire/par rail et état d’extension).
- Choix de l’architecture (télescopique/fixe, à billes/à friction, sans outil).
- CAD → échantillon → validation physique → mise en production.
Typologie de forme & d’ajustement (aide-mémoire)
- Mouvement : fixe ou coulissant.
- Mécanisme : à billes ou à friction (sans roulement à billes).
- Montage : sans outil ou fixation par vis ; type d’installation : montage stab-in ou montage drop-in.
- Éléments : deux éléments, trois éléments (rail intérieur/intermédiaire/extérieur).
- Paramètres à spécifier : plage de réglage des équerres de fixation, longueurs fermée/déployée, distance d’extraction/de verrouillage en position sortie, capacité de charge statique par paire.
Exemples de projets réels (anonymisés, données techniques issues des projets)
- OEM nord-américain de télécommunications : un projet de rail à friction 1U prévoyait, dans l’avant-projet, des distances entre montants de 674 ±3 mm à 919 ±3 mm et un objectif réduit de course de sortie avec verrouillage en position sortie d’environ 150 ±3 mm, au lieu des 300 mm d’une conception antérieure, afin d’améliorer la stabilité sous charge en position déployée.
- ODM indien spécialisé dans le HPC : a spécifié une plage de réglage des équerres de fixation de 650–965 mm afin de couvrir la distance type de ~812 mm entre les montants pour ses serveurs 2U, lors du choix d’une solution à billes.
- Fabricant coréen d’équipements de vidéosurveillance : a évalué un rail ultra-mince pour NVR 4U avec un corps de châssis de ~440 mm et demandé d’étudier des sections de rail plus minces (le client a indiqué un intérêt pour un matériau d’une épaisseur ≤5 mm).
- Entreprise SaaS fabriquant ses propres serveurs : a fourni les données de pions en T PEM (exemple : SKS‑R1.5‑4‑0 : tête 6,502 mm / tige 4,00 mm / jeu sous tête 1,585 mm), permettant de définir la géométrie de la rainure en J à partir du pion et d’éviter les essais successifs.
Remarque sur les capacités annoncées et leurs justificatifs
- Certains indicateurs de capacité (par exemple, une erreur absolue d’emboutissage annoncée de 0,08 mm et l’essai de charge statique de 24 heures) doivent être validés par des rapports FAI ou d’essai avant d’être cités comme un niveau de performance garanti.
Conversion / appel à l’action
Si vous intégrez des rails à un serveur ou à une baie, envoyez trois éléments simples pour obtenir une réponse rapide et précise : (1) un plan 2D ou un fichier STEP 3D de la zone de montage du châssis, (2) la distance entre les montants avant et arrière de la baie ou la plage de réglage des équerres de fixation, ainsi que le type de trous, et (3) la charge statique prévue par paire et la quantité annuelle visée. Nous vous transmettrons une proposition de rails adaptés avec les plans, une estimation du délai de livraison et les options d’échantillons. Les personnalisations mineures courantes (position des équerres de fixation, disposition des trous, longueur, épaisseur) ne comportent généralement pas de frais d’outillage ; les modifications structurelles peuvent entraîner des frais d’étude non récurrents (NRE). Commencez ici : https://www.metrixslide.com/contact-us/ ou obtenez un devis immédiat sur https://www.metrixslide.com/page/create-a-quote/.
FAQ
Q : Quelles nuances et épaisseurs d’acier sont les plus couramment utilisées pour les rails de serveur destinés aux baies 19 pouces, et quelle est leur incidence sur la capacité de charge ? R : La plupart des rails de serveur sont fabriqués en acier au carbone laminé à froid, qui offre un bon compromis entre aptitude au formage et rigidité ; l’acier inoxydable et l’aluminium sont utilisés lorsque la résistance à la corrosion ou la réduction du poids sont prioritaires. L’épaisseur et la section déterminent la rigidité et l’affaissement : indiquez la charge statique maximale par paire, l’état d’extension et la largeur du châssis afin que le fabricant puisse recommander une combinaison de matériau et d’épaisseur adaptée, ainsi que les éventuels renforts nécessaires.
Q : Quelles tolérances dimensionnelles et spécifications de disposition des trous sont nécessaires pour assurer la conformité à la norme EIA‑310 des équipements montés en baie ? R : Les normes EIA/IEC définissent la catégorie 19 pouces, mais pas tous les types de trous ni toutes les profondeurs de montage. Indiquez le type exact de trous de la baie (carrés poinçonnés, ronds ou filetés) et les positions de référence des trous ; les dimensions courantes que nous rencontrons comprennent des trous carrés de 9,5 × 9,5 mm et des trous ronds de Ø7,1 mm. Repérez sur votre plan les caractéristiques critiques pour l’ajustement (axes des tétons, référence avant) et demandez au fournisseur de confirmer les tolérances d’entraxe lors du FAI.
Q : Quand un fabricant doit-il choisir le profilage à froid, l’emboutissage ou l’extrusion pour produire des rails, et quels sont les compromis entre coûts et volumes ? R : Choisissez le profilage à froid pour les longs profilés en acier comportant des pliages répétitifs et produits en moyennes ou grandes séries ; l’emboutissage progressif lorsque de nombreuses caractéristiques poinçonnées intégrées et des tolérances serrées sur les trous sont requises en grande série ; l’extrusion pour les profilés constants en aluminium lorsque la géométrie justifie l’outillage d’extrusion. L’amortissement des outillages et des matrices détermine la rentabilité : impliquez le fabricant dès le début afin d’adapter le procédé à la quantité visée et à votre budget.
Q : Quelles méthodes de soudage et d’assemblage réduisent au minimum les déformations et préservent la rectitude des rails en production de grande série ? R : Utilisez le soudage par points avec des montages bien conçus et une séquence de soudage planifiée afin d’équilibrer les apports thermiques. Lorsque des soudures continues sont nécessaires, le soudage intermittent, l’alternance des côtés soudés et les gabarits de redressage après soudage réduisent les déformations. Pour les prototypes en petite série, les rivets, les vis ou les adhésifs évitent les apports thermiques et permettent de valider l’ajustement avant d’investir dans des outillages d’assemblage soudé.
Q : Comment les essais de charge statique et dynamique des rails de serveur sont-ils réalisés, et quels coefficients de sécurité sont généralement appliqués ? R : Les essais statiques maintiennent la charge spécifiée à l’extension indiquée pendant une durée définie afin de vérifier l’absence de déformation permanente ou d’affaissement ; les rails pour charge lourde font souvent l’objet de maintiens prolongés sous charge statique pendant 24 heures lors de la validation. Les essais dynamiques soumettent le rail à des cycles de mise en place, d’extension et de rétraction afin de reproduire les cycles de service prévus. Les coefficients de sécurité et les limites d’acceptation sont définis selon les spécifications du client ; lors de la demande d’une capacité validée, indiquez l’état d’extension (fermé/déployé), si la valeur s’applique à une paire ou à un seul rail, ainsi que les caractéristiques du montage d’essai.
Parler à un ingénieur MetrixSlide
Vous ne savez pas comment appliquer ces informations à vos serveurs ? Envoyez-nous un plan ou un modèle de châssis (STEP ou DWG), la distance entre les montants avant et arrière de la baie et le type de trous, la charge prévue ainsi que les quantités envisagées. Sous 24 heures, vous recevrez d’un ingénieur une proposition de rails adaptés, suivie de plans 2D/3D pour validation et de paires d’échantillons (généralement 15 à 20 jours après l’approbation des plans) permettant une validation physique avant la commande complète.
Les modifications de la position des équerres de fixation, de la configuration de perçage, de la longueur et de l’épaisseur des rails sur nos plateformes existantes n’entraînent généralement pas de frais d’outillage ; les modifications structurelles font l’objet d’un devis distinct, avec des outils d’emboutissage fabriqués en interne.