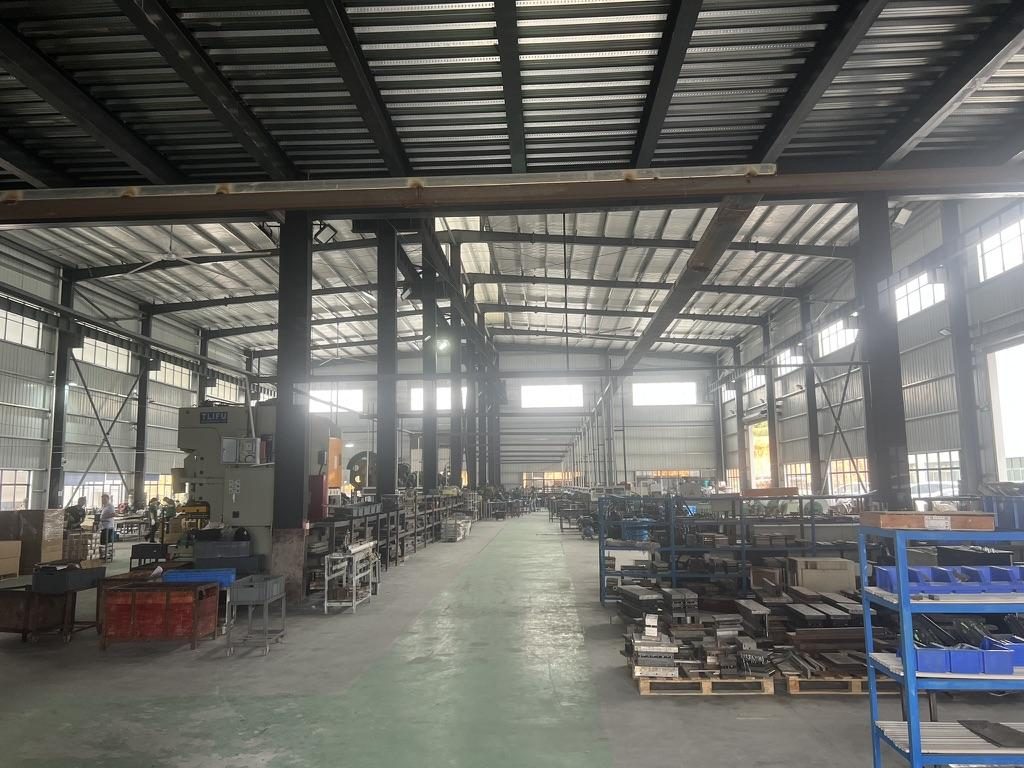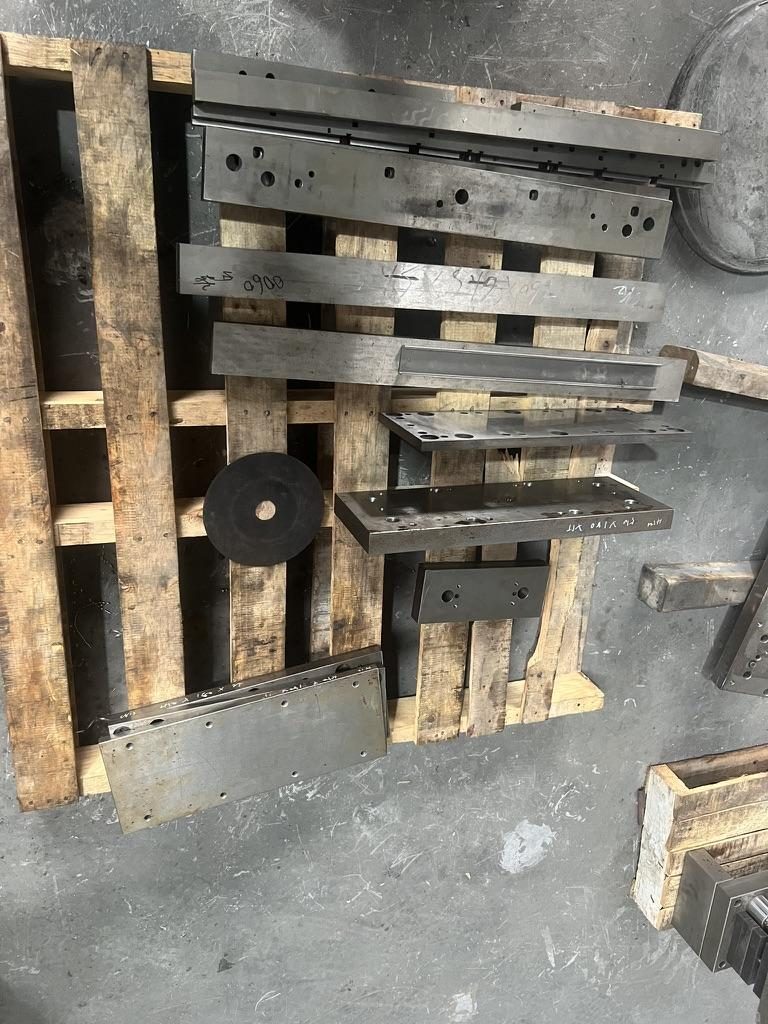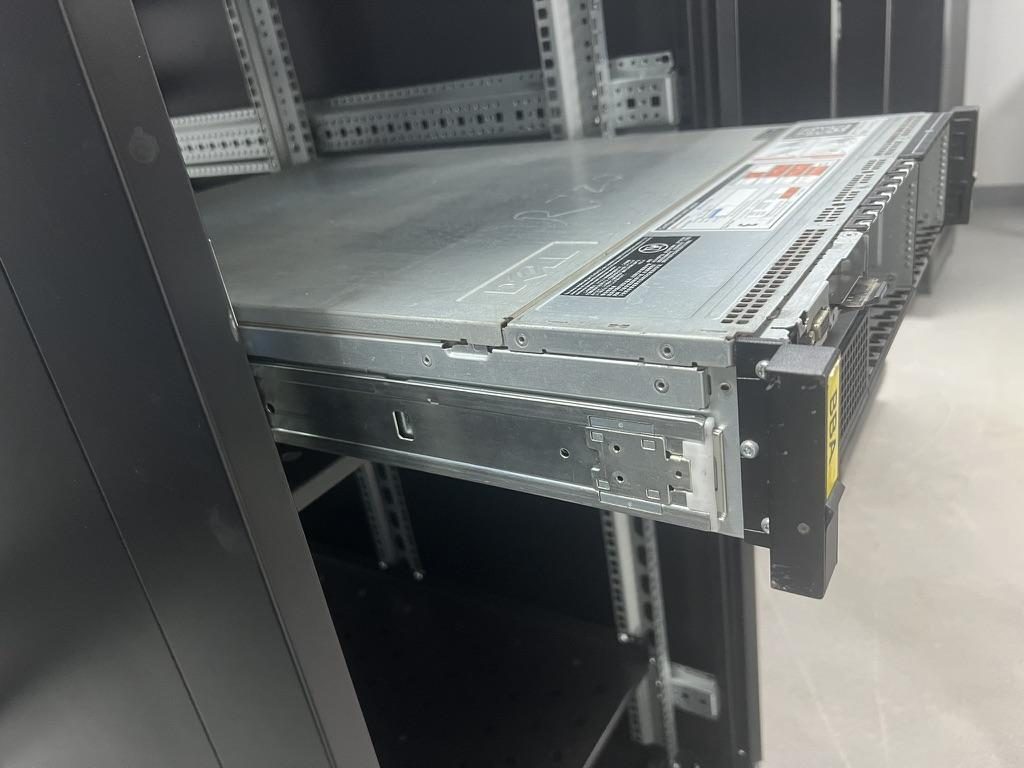
Eine schrittweise, bebilderte Werksführung zeigt, wie Serverschienen hergestellt werden – von Werkstoffen, Rollformen und Folgeverbundstanzen mit kundenspezifischen Stanzwerkzeugen über mechanische Bearbeitung, Schweißen und Oberflächenbehandlung bis hin zu Prüfung und Verpackung im Rahmen eines Qualitätsmanagementsystems nach ISO 9001:2015.
Werkstoffe, Konstruktionsvorgaben und Toleranzen
Die Wahl des richtigen Metalls und der geeigneten Maßstrategie entscheidet darüber, ob eine Schiene im Rack zuverlässig funktioniert – sie bestimmt Fertigbarkeit, Steifigkeit, Montagepassung und langfristige Wartungsfähigkeit.
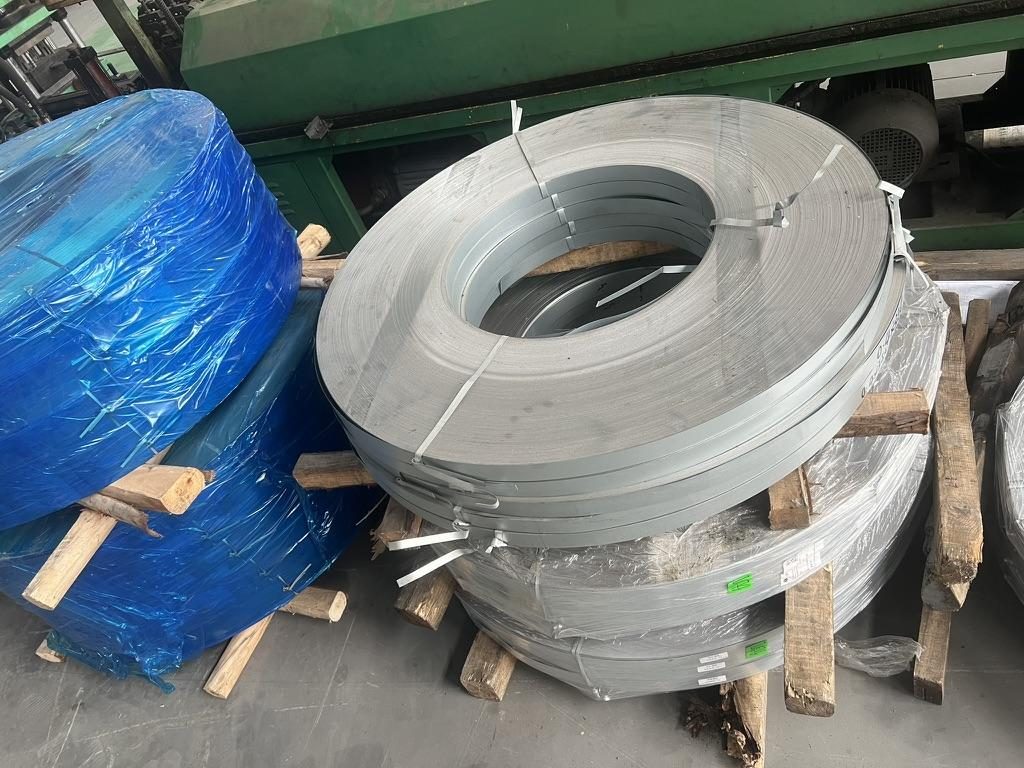 Kaltgewalztes Stahlband, der Rohstoff für Serverschienen
Werkstoffe und Zielkonflikte
- Kaltgewalzter Kohlenstoffstahl: der am häufigsten verwendete Grundwerkstoff für gestanzte und rollgeformte Schienen, da er bei Schienen, die galvanisch beschichtet oder pulverbeschichtet werden, ein ausgewogenes Verhältnis von Kosten, Umformbarkeit und Steifigkeit bietet.
- Niedriglegierte Stähle: werden eingesetzt, wenn eine etwas höhere Streckgrenze oder Zähigkeit erforderlich ist, das Verhalten beim Stanzen und Rollformen jedoch weitgehend dem von kaltgewalztem Stahl entsprechen soll.
- Edelstahl: wird gewählt, wenn Korrosionsbeständigkeit und elektrische Durchgängigkeit ohne galvanische Beschichtung erforderlich sind; das Stanzen ist schwieriger und kostenintensiver.
- Aluminium (häufig stranggepresst): wird eingesetzt, wenn Gewicht und Korrosionsbeständigkeit ausschlaggebend sind; durch Strangpressen lassen sich integrierte Profile herstellen, Lochbilder oder Montagewinkel erfordern jedoch nachgelagerte Bearbeitungsschritte.
Was für Ingenieure zählt (keine Marketingaussagen)
- Werkstoff und Fertigungsverfahren aufeinander abstimmen: Rollformen und Folgeverbundstanzen eignen sich besonders für duktile kaltgewalzte Stähle; Strangpressen eignet sich für Aluminiumprofile.
- Steifigkeit und Querschnittsgeometrie beeinflussen sich gegenseitig: Ein dünnerer Querschnitt in der Zeichnung erfordert häufig Rippen, Prägungen oder lokale Materialverstärkungen an Befestigungspunkten und Schlüssellöchern, um Durchbiegung und Ermüdung zu begrenzen.
- Die Oberflächenbehandlung beeinflusst elektrischen Kontakt und Passung: Galvanisch beschichteter Stahl mit zusätzlicher Pulverbeschichtung verändert den Kontaktwiderstand und die Schichtdicke – legen Sie unbeschichtete Kontaktflächen oder erst nach der Oberflächenbehandlung geschnittene Gewinde fest, wenn Erdung oder Gewindefunktion entscheidend sind.
Lochbilder, Rack-Schnittstelle und Normen
- „19 Zoll“ (IEC/EIA-Klassifizierung) bezeichnet die Familie der Frontplattenbreiten (482,6 mm), garantiert jedoch weder Lochtyp, Gewinde noch Einbautiefe. Prüfen Sie stets:
- Lochtyp des Racks (Vierkantlöcher für Käfigmuttern, Rundlöcher oder Gewindelöcher wie 10‑32 / 12‑24 usw.).
- Genaue Lochabmessungen und Bezugspositionen – von uns geprüfte Kundenzeichnungen weisen häufig Vierkantlöcher mit 9,5 × 9,5 mm oder Rundlöcher mit Ø7,1 mm aus; stimmen Sie diese Maße jedoch mit dem Verantwortlichen für das Rack ab.
- Tatsächlicher Holmabstand (vorn–hinten) und Verstellbereich der Montagewinkel, den die Schiene überbrücken soll – eingefahrene und ausgezogene Schienenlängen sind unterschiedliche Zeichnungswerte und ersetzen nicht die Messung der tatsächlichen Einbautiefe.
- Gehäuseschnittstelle: Kopf- und Schaftdurchmesser des T-Stifts (PEM), Freiraum unter dem Kopf und Stiftabstand müssen angegeben werden. Leiten Sie die Geometrie von Schlüsselloch und J-Schlitz aus den Stiftabmessungen ab, statt von einer universellen Form auszugehen.
Begriffsdefinitionen für Ingenieure (Praxis bei MetrixSlide)
- Eingefahrene Länge: Gesamtlänge der vollständig ineinandergeschobenen bzw. eingefahrenen Schiene.
- Ausgezogene Länge (bzw. Vollauszug): Länge bei Erreichen einer festgelegten Auszugslänge bzw. des vollständigen Auszugs.
- Verstellbereich der Montagewinkel (Einbautiefenbereich): der Abstandsbereich zwischen vorderem und hinterem Rackholm, den die Montagewinkel der Schiene abdecken – diesen Wert müssen Sie Lieferanten zur Prüfung der Passform angeben.
- Statische Tragfähigkeit pro Paar bei Vollauszug: die für ein Schienenpaar beim angegebenen Auszugszustand festgelegte statische Tragfähigkeit (eine übliche Angabe der Schienentragfähigkeit).
Praktische Toleranzhinweise für die Übergabe der Konstruktionsdaten
- Definieren Sie die kritischen Bezugselemente (Stirnfläche, Montageebene, Stiftmitten) in der Zeichnung, die Sie den Lieferanten senden, und kennzeichnen Sie Merkmale als „passungskritisch“ (z. B. Lochmittenabstände, Stiftmitten) bzw. „montagetolerant“ (Flansche ohne Gegenstück).
- Lieferanten bestätigen die realisierbaren Fertigungstoleranzen in der Regel bei der CAD-Prüfung und einer Erstmusterprüfung (FAI). Die Entwicklungspraxis von MetrixSlide folgt der Entscheidungsregel: Kompatibilität als Ausschlusskriterium vor Präferenzen – zuerst die Schnittstellen zu Gehäuse und Rack sowie die Last bestätigen, anschließend Mechanik und Oberflächen optimieren.
- Weitere Hinweise auf die Fertigungsfähigkeit können beispielsweise Herstellerangaben zur Stanzpräzision mit einer absoluten Abweichung von nur 0,08 mm sein. Solche Werte sind als Angaben zur Prozessfähigkeit zu betrachten, die durch eine FAI bestätigt werden müssen.
Wichtige Fertigungsmöglichkeiten und Beispiele
- MetrixSlide arbeitet mit einem nach ISO 9001:2015 zertifizierten Werk für die Verarbeitung von Teleskopschienen zusammen (Geltungsbereich: Verarbeitung von Metallprodukten/Teleskopschienen). Die Zertifizierung weist auf ein etabliertes Qualitätsmanagementsystem für die Verarbeitung von Teleskopschienen hin; sie ersetzt jedoch nicht die Validierung auf Bauteilebene.
- Beispiele aus aktuellen Projekten:
- Ein nordamerikanischer Telekommunikations-OEM prüfte eine Familie von Gleitschienen ohne Kugellager für 1 HE, bei der die Holmabstände im bereitgestellten Entwurf zwischen 674 ± 3 mm und 919 ± 3 mm lagen. Aus Gründen der Laststabilität wurde die geforderte Auszugslänge von einem bisherigen Wert von 300 mm auf etwa 150 ± 3 mm reduziert.
- Ein indischer HPC-ODM spezifizierte für eine kugelgelagerte 2-HE-Lösung einen Verstellbereich der Montagewinkel von 650–965 mm; der typische Holmabstand des Kunden, den dieser Bereich abdecken musste, betrug etwa 812 mm.
- Ein koreanischer Hersteller von Überwachungstechnik evaluierte eine besonders flache 4-HE-NVR-Schiene für einen Gehäusekörper mit 440 mm und fragte eine dünnwandige Lösung an (der Kunde wollte eine Materialstärke von ≤ 5 mm prüfen).
- Ein SaaS-Unternehmen, das eigene Server entwickelt, stellte Daten zu PEM-T-Stiften bereit (Beispiel PEM SKS‑R1.5‑4‑0: Kopf 6,502 mm/Schaft 4,00 mm/Freiraum unter dem Kopf 1,585 mm), damit wir die Geometrie der J-Schlitze ableiten konnten, anstatt sie zu schätzen.
- Schwerlast-Beispiel: Das MetrixSlide-Modell MS-BBR-180 hat eine Nenntragfähigkeit von bis zu 180 kg pro Paar. Ein offizieller Prüfbericht für diese Last liegt noch nicht vor. Bei der statischen Belastungsprüfung im Werk wird ein Schienenpaar bei Vollauszug 24 Stunden unter Last gehalten; die MS‑FMR‑2U‑100 trug bei dieser Prüfung 100 kg.
Umform-, Stanz- und Werkzeugprozesse
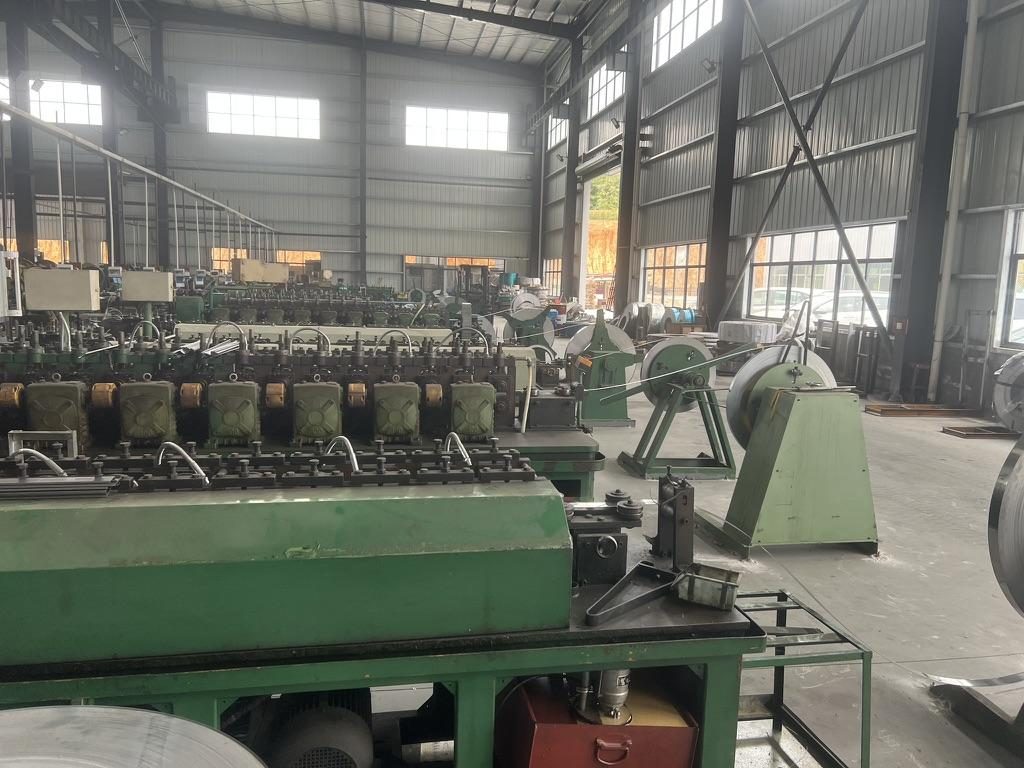
Wie aus einem flachen Band eine geformte Schiene mit zahlreichen Funktionsmerkmalen entsteht, hängt von Geometrie, Stückzahl und erforderlichen Toleranzen ab.
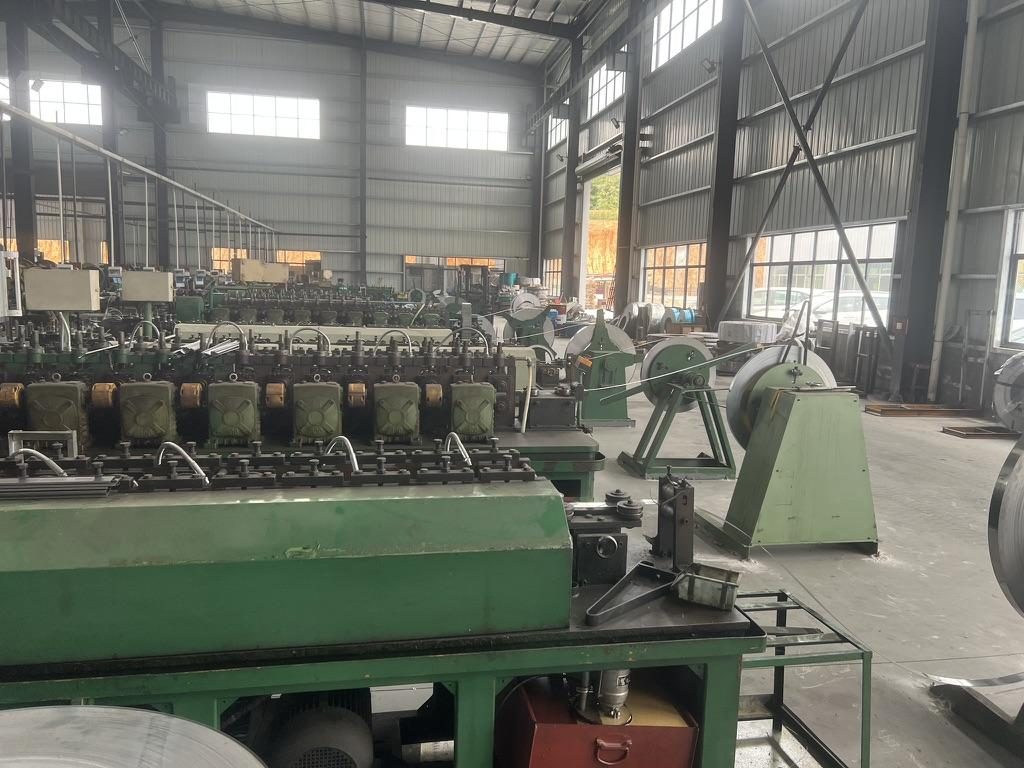 Rollformanlage mit Abwickelhaspel zur Zuführung von kaltgewalztem Bandstahl
Wichtige Umformverfahren und ihre Einsatzbereiche
- Rollformen (kontinuierliches Biegen): am besten geeignet für lange, gleichmäßige Stahlprofile mit wiederkehrenden Biegungen und Flanschen. Geringer Verschnitt und hoher Durchsatz pro Meter bei mittleren bis hohen Stückzahlen. Rollformwerkzeuge ermöglichen die schrittweise Positionierung von Flanschen und Biegemerkmalen entlang der Bauteillänge.
- Folgeverbundstanzen (Folgeverbundwerkzeuge): ideal, wenn zahlreiche Stanzmerkmale, komplexe Ausschnitte, Prägungen und Formdetails mit kontrollierter Lage der Löcher zueinander gefertigt werden müssen. Bei hohen Stückzahlen sehr wirtschaftlich, erfordert jedoch höhere einmalige Entwicklungskosten (NRE) für die Werkzeuge.
- Strangpressen: für Aluminiumschienen mit konstantem Querschnitt, deren Profilform nicht effizient aus Blech gefertigt werden kann. Strangpressprofile erfordern Nachbearbeitungsschritte für Bohrungen, Montagewinkel oder Sonderbefestigungen.
Werkzeugkonstruktion und Werkzeugpraxis (Entwicklungspraxis von MetrixSlide)
- Folgeverbundwerkzeuge werden anhand einer Umformfolge (Lochen → Tiefziehen → Biegen → Beschneiden) ausgelegt. Zu den wichtigen Elementen zählen Einlaufschrägen, der Ausgleich des Materialeinzugs und ein Bandlayout, das den Verschnitt minimiert.
- Beim Rollformen sind die Mindestbiegeradien für die gewählte Stahlsorte und Materialstärke zu validieren. Zudem ist die Bandführung zu kontrollieren, um eine seitliche Verschiebung gestanzter Merkmale zu vermeiden.
- Wenn Flexibilität für ähnliche Produkte erforderlich ist, sollten modulare Werkzeugstationen oder gemeinsam genutzte Werkzeuge erwogen werden, um die Amortisation der einmaligen Entwicklungskosten (NRE) zu reduzieren.
Fertigungspraktiken, die im Marketing häufig nicht erwähnt werden
- Spannungsabbau und Richten erfolgen üblicherweise nach dem Stanzen, um Rückfederungen vor der Präzisionsbearbeitung oder Montage auszugleichen.
- Abwicklungs- und Biegeausgleichsberechnungen sollten bereitgestellt und anhand der maschinenspezifischen K-Faktoren des Lieferanten überprüft werden. Fordern Sie bei der CAD-Prüfung eine Überprüfung der Abwicklungslänge an.
- Die Wartung der Werkzeuge in festgelegten Präventivintervallen ist für die Maßhaltigkeit über einen gesamten Produktionslauf unerlässlich.
Vergleich auf einen Blick (Checkliste zur Verfahrensauswahl)
- Rollformen: für lange Stahlprofile mit wiederkehrenden Biegungen sowie für mittlere bis hohe Stückzahlen.
- Folgeverbundstanzen: wenn bei hohen Stückzahlen zahlreiche präzise Stanzmerkmale und Ausschnitte erforderlich sind.
- Strangpressen (Aluminium): für konstante Querschnitte und wenn die Geometrie ein Strangpresswerkzeug rechtfertigt.
Bearbeitungs-, Schweiß- und Montageverfahren
Nach dem Umformen und Stanzen durchlaufen die Schienen die weiterführende Bearbeitung und Endmontage. Die Wahl des Fügeverfahrens und die Vorrichtungskonstruktion bestimmen Geradheit, Wiederholgenauigkeit und Ausbeute.
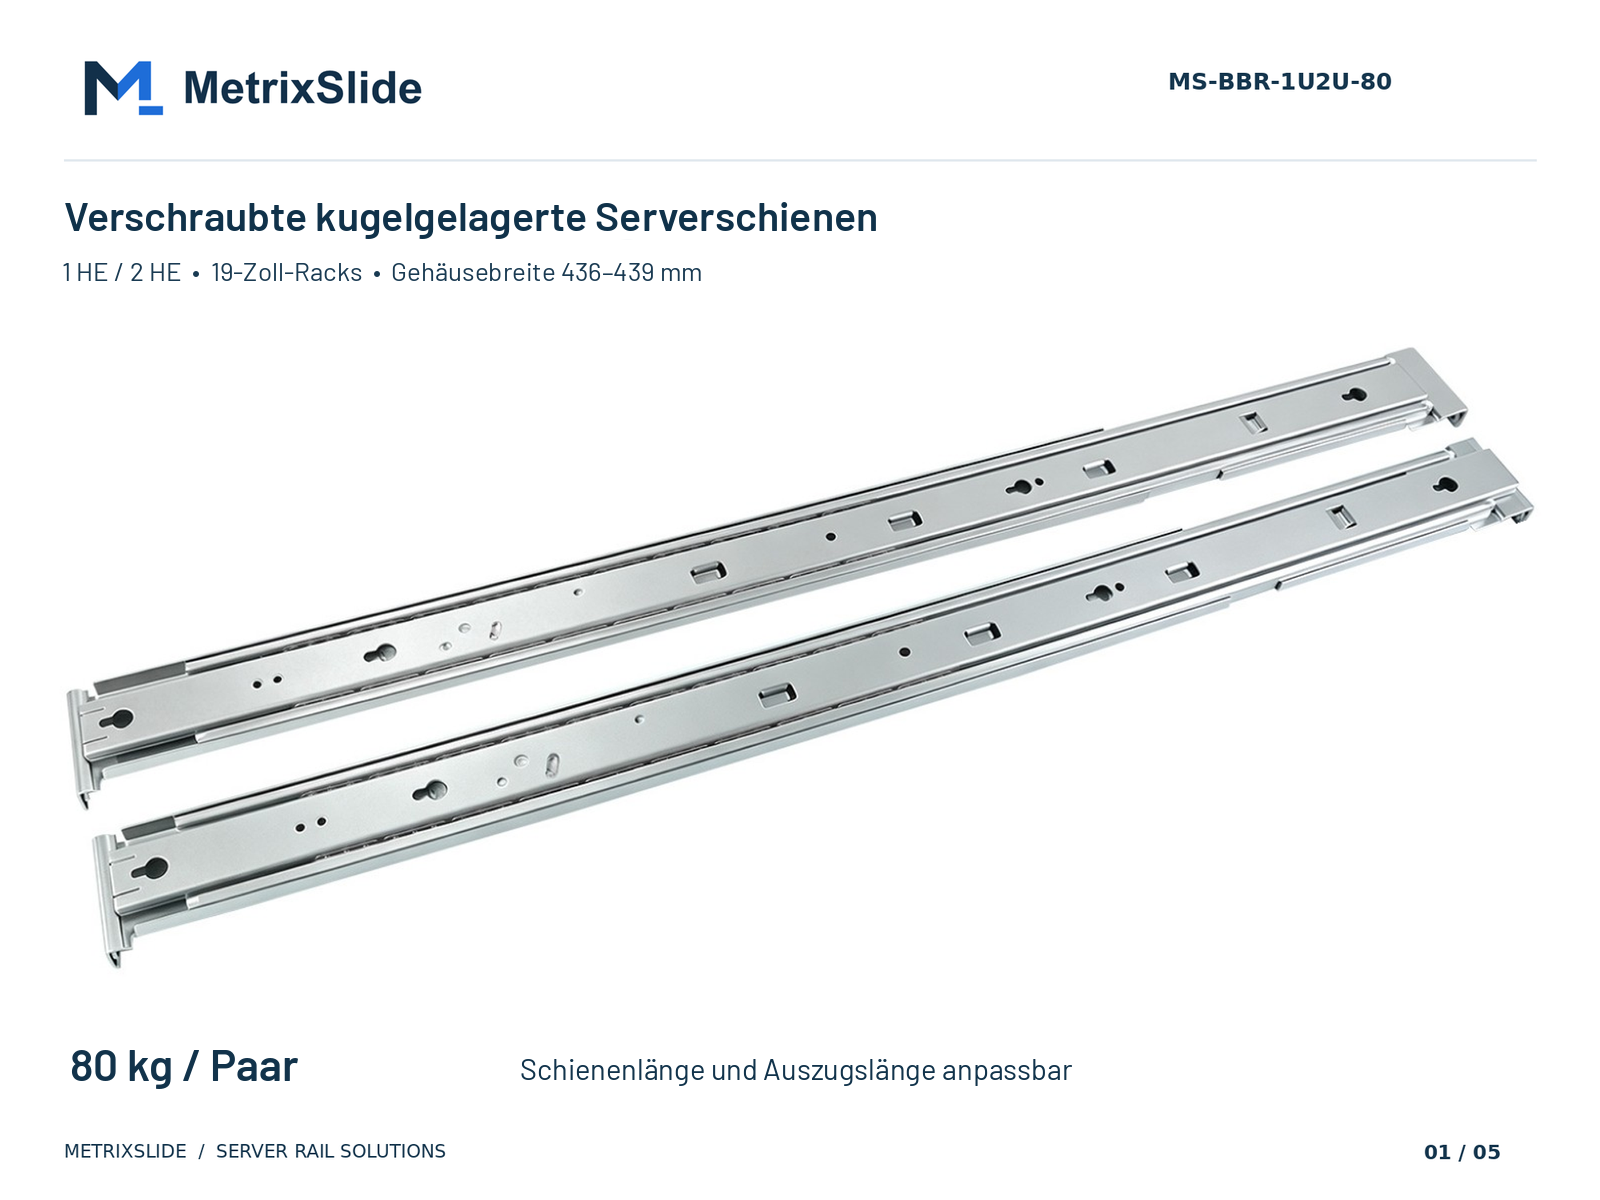 MS-BBR-1U2U-80 – kugelgelagerte Serverschienen zur Schraubmontage – Produkt ansehen
Präzisionsbearbeitung und Vorrichtungstechnik
- Nachbearbeitungsschritte umfassen üblicherweise Reiben, Senken, Nutfräsen und Gewindeschneiden auf CNC-Stationen mit Vorrichtungen, die an den gestanzten Bezugselementen ausgerichtet werden.
- Eine zweckmäßige Vorrichtungskonstruktion positioniert das Bauteil anhand der primären gestanzten Bezugselemente und spannt es so, dass Verformungen bei der Bearbeitung oder beim Schweißen vermieden werden.
Schweißen und Verformungskontrolle
- Punkt- bzw. Widerstandsschweißen wird häufig für Stahlblechbaugruppen eingesetzt, wenn zahlreiche einzelne Schweißpunkte bei geringer Wärmeeinbringung erforderlich sind.
- MIG/WIG wird für durchgehende Nähte oder Verbindungen aus Edelstahl eingesetzt; die Wahl hängt vom Material und von der zulässigen Verformung ab.
- Zu den Maßnahmen zur Verzugskontrolle gehören geplante Schweißfolgen (Steppnähte oder wechselseitiges Schweißen), temporäre Spannvorrichtungen und Richtvorrichtungen nach dem Schweißen.
Montagestrategien: Prototypen und Serienfertigung
- Prototypen: Nieten, Schrauben und Strukturklebstoffe vermeiden Schweißwärme und reduzieren die einmaligen Entwicklungskosten (NRE), während die Passform geprüft wird.
- Serienfertigung: Punkt- oder Rollennahtschweißen mit validierten Vorrichtungen erhöht den Durchsatz und die Wiederholgenauigkeit. Investieren Sie frühzeitig in Montagevorrichtungen, die den Bezug im eingebauten Zustand im Rack nachbilden, damit die Endgeometrie einheitlich bleibt.
Fertigungsrhythmus und Auftragsgröße
- Der Fertigungsablauf hängt von der Losgröße ab: Kleinserien werden manuell montiert; bei mittleren und großen Serien sind Teilautomatisierung und spezielle Vorrichtungen vorteilhaft.
- In der Projektpraxis von MetrixSlide werden Musterpaare zur physischen Validierung bei kleinen Prototypenmengen üblicherweise etwa 15–20 Tage nach Zeichnungsfreigabe versandt. Berücksichtigen Sie diesen Wert bei der Planung und lassen Sie sich die Lieferzeit für jedes Projekt bestätigen.
Oberflächenbehandlung, Korrosionsschutz und Nachhaltigkeit
Die Oberflächenbehandlung ist nicht nur eine optische Frage – sie beeinflusst Lebensdauer, Erdung, Montagepassung und Recyclingfähigkeit.
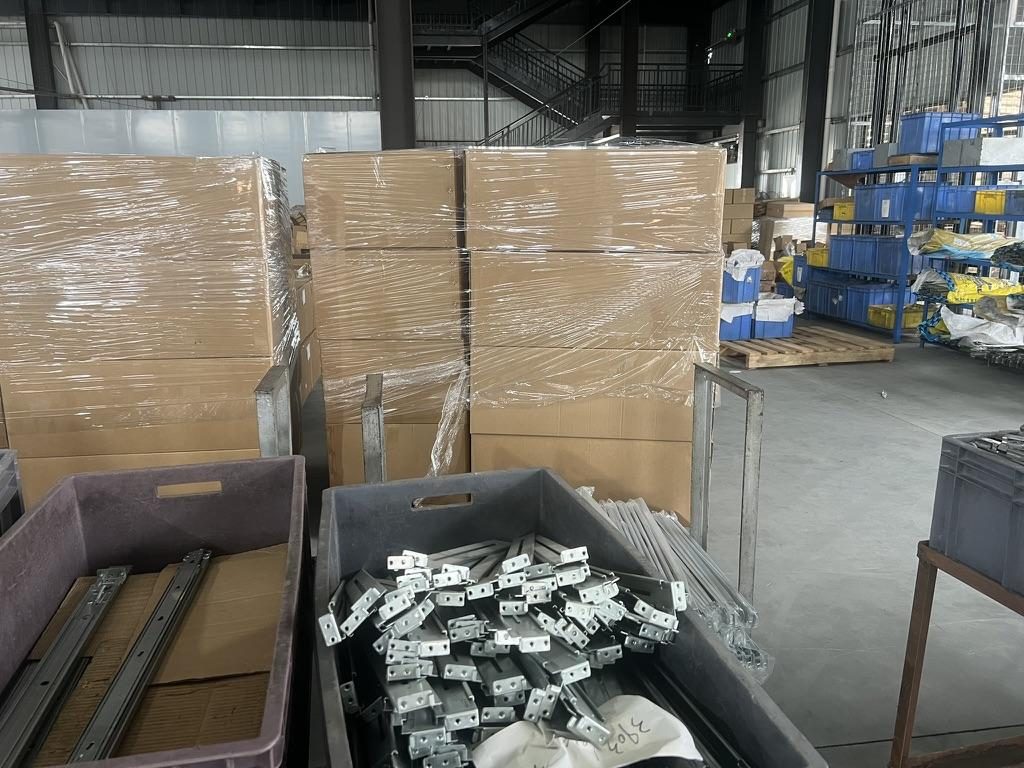 Verpackung fertiger Serverschienen für den Versand
Übliche Oberflächenbehandlungen und ihre praktischen Auswirkungen
- Galvanische Verzinkung (mit oder ohne organische Versiegelung): wirtschaftlich und mit Pulverbeschichtung kompatibel. Legen Sie für Gewindebohrungen Gewindeschneiden nach der Oberflächenbehandlung fest oder planen Sie ein Nachschneiden der Gewinde nach dem Verzinken ein.
- Phosphatierung und Pulverbeschichtung: bei Serverschienen für Rechenzentren weit verbreitet und für eine beständige, gleichmäßige Oberfläche geeignet.
- Anodisieren (Aluminium) oder chemisches Passivieren (Edelstahl): erhält die Korrosionsbeständigkeit des Grundwerkstoffs ohne galvanische Beschichtung.
Auswirkungen auf Konstruktion und Wartung
- Die Beschichtungsdicke beeinflusst Toleranzen und Gewindeeingriff – legen Sie bei kritischem Gewindeeingriff Gewindeschneiden nach der Oberflächenbehandlung fest.
- In typischen Rechenzentren schützen Beschichtungen vor gelegentlich auftretender Korrosion; bei feuchten oder aggressiven Umgebungsbedingungen können dickere oder versiegelte Beschichtungssysteme erforderlich sein.
- Nachhaltigkeit: Wählen Sie auf RoHS/REACH-Konformität geprüfte Prozesschemikalien und bevorzugen Sie Baugruppen aus einem einzigen Werkstoff, wenn das Recycling am Ende der Nutzungsdauer relevant ist.
Oberflächenbehandlung mit kurzer Durchlaufzeit
- Bei schnell benötigten Prototypen können unbeschichtete oder leicht passivierte Teile mit lokal blanken Erdungskontaktflächen zur Einhaltung enger Zeitpläne beitragen. Weisen Sie Kunden auf einen vorübergehenden Korrosionsschutz während der Lagerung hin.
Qualitätskontrolle, Belastungsprüfung und Fertigungswirtschaftlichkeit
Qualitätssysteme, Prüfprotokolle und wirtschaftliche Einflussfaktoren bestimmen, ob sich eine Schiene vor Ort korrekt montieren lässt und die geforderte Leistung erbringt.
Qualitätsprüfpunkte und Inspektion
- Wareneingangsprüfungen sollten Werkstoffzeugnisse und stichprobenartige Verifizierungen umfassen.
- Die Erstmusterprüfung (FAI) validiert kritische Bezugsflächen und Lochbilder vor der Freigabe für die Serienfertigung.
- Prozessbegleitende Prüfungen: Kontrolle der Vorrichtungen, regelmäßige Maßprüfungen anhand von Stichproben und Prüfung der Oberflächenqualität während der Fertigung.
Belastungsprüfung und Validierung (Praxis bei MetrixSlide)
- Legen Sie Tragfähigkeitsangaben präzise fest: pro Paar oder pro Schiene, statisch oder dynamisch, Auszugszustand (geschlossen/teilweise/vollständig), Prüfvorrichtung und Dauer.
- In der werksinternen statischen Belastungsprüfung von MetrixSlide wird ein Schienenpaar 24 Stunden lang bei Vollauszug unter Last gehalten (kein allgemeiner Industriestandard), und die MS‑FMR‑2U‑100 hielt in dieser Prüfung 100 kg.
- Dynamische Zyklusprüfungen validieren das Verhalten von Mechanismen über die Nutzungsdauer (Lager, Gleitbeläge, Verriegelungen). Legen Sie die Anzahl der Zyklen fest und verwenden Sie eine Prüfvorrichtung, die die Einbaubedingungen im Rack repräsentativ nachbildet.
Fertigungswirtschaftlichkeit – preisbestimmende Faktoren
- Die wichtigsten Einflussfaktoren: Werkstoffkosten (Werkstoffwahl und -dicke), Werkzeugamortisation (Folgeverbundwerkzeuge oder Rollformwerkzeuge), Bearbeitungszeit (komplexes Stanzen, CNC-Bearbeitung, manuelle Montage) und gewählte Oberflächenbehandlung.
- Konstruktionsstrategien zur Kostensenkung ohne Funktionseinbußen:
- Entfernen Sie nicht tragendes Material an breiten Flanschen und ergänzen Sie bei Bedarf geprägte Rippen oder umgeformte Versteifungen.
- Standardisieren Sie Lochbilder über Produktfamilien hinweg, damit dieselben Werkzeuge verwendet werden können.
- Legen Sie fest, welche Merkmale montagekritisch sind, damit Lieferanten die Toleranzen weniger wichtiger Merkmale erweitern können.
Entscheidungsregeln und Arbeitsablauf (MetrixSlide-Entwicklungsprozess)
- Anforderung → CAD → physische Passprüfung → Leistung. Eine bestandene CAD-Passungsprüfung gewährleistet nicht die endgültige Leistung. Physische Muster und Belastungsvalidierungen sind zwingende Ausschlusskriterien.
- Checkliste für die Auswahlreihenfolge (Ausschlusskriterien vor Präferenzen):
- Gehäusedaten (Bauhöhe in HE, Breite, Tiefe, Montagemerkmale).
- Rack-Daten (Lochtyp, tatsächlicher Holmabstand oder Bereich).
- Ausschlusskriterium Kompatibilität (passen die Schnittstellen?).
- Ausschlusskriterium Last (Zielwert pro Paar/Schiene und Auszugszustand).
- Auswahl der Bauart (ausziehbar/fest, kugelgelagert/ohne Kugellager, werkzeuglos).
- CAD → Muster → physische Validierung → Produktionsfreigabe.
Bauform- & Passungssystematik (Kurzübersicht)
- Bewegungsart: fest gegenüber teleskopierbar.
- Mechanismus: kugelgelagert gegenüber Gleitführung ohne Kugellager.
- Montage: werkzeuglos oder verschraubt; Einbauart: Stab-in-Montage oder Drop-in-Montage.
- Schienenteile: zweiteilig, dreiteilig (Innen-/Mittel-/Außenschiene).
- Zu spezifizierende Parameter: Verstellbereich der Montagewinkel, eingefahrene/ausgezogene Länge, Auszugsweg bis zur Arretierung, statische Tragfähigkeit pro Paar.
Praxisbeispiele aus realen Projekten (anonymisiert, technische Kennzahlen aus Projektdaten)
- Nordamerikanischer Telekommunikations-OEM: Bei einem 1-HE-Projekt mit Gleitschienen (ohne Kugellager) wurden im Entwurf Holmabstände von 674 ±3 mm bis 919 ±3 mm und anstelle der bisherigen 300 mm ein verkürzter Auszugsweg bis zur Arretierung von etwa 150 ±3 mm vorgesehen, um die Laststabilität im ausgezogenen Zustand zu verbessern.
- Indischer HPC-ODM: Für die Auswahl einer kugelgelagerten Lösung wurde ein Verstellbereich der Montagewinkel von 650–965 mm spezifiziert, um den für seine 2-HE-Server typischen Holmabstand von ~812 mm abzudecken.
- Koreanischer Hersteller von Überwachungstechnik: Bewertet wurde eine besonders flache NVR-Schiene für 4 HE mit einem Gehäusekörper von ~440 mm und dem Wunsch, dünnere Schienenprofile zu prüfen (der Kunde bekundete Interesse an ≤5 mm Materialstärke).
- Hersteller von SaaS-Servern: stellte Daten zu PEM-T-Stiften bereit (Beispiel SKS‑R1.5‑4‑0: Kopf 6,502 mm / Schaft 4,00 mm / Freiraum unter dem Kopf 1,585 mm), sodass die Geometrie des J-Schlitzes vom Stift abgeleitet werden konnte und kein aufwendiges Ausprobieren erforderlich war.
Hinweis zu Leistungsangaben und Nachweisen
- Einige Fähigkeitsangaben (zum Beispiel die Angabe eines absoluten Stanzfehlers von 0,08 mm und die statische Belastungsprüfung über 24 Stunden) sollten durch Erstmusterprüf-(FAI-) bzw. Prüfberichte validiert werden, bevor sie als garantiertes Leistungsniveau genannt werden.
Konversion / Handlungsaufforderung
Wenn Sie Schienen für einen Server oder ein Rack konstruieren, senden Sie uns drei kurze Angaben, damit wir schnell und präzise antworten können: (1) eine 2D-Zeichnung oder ein 3D-STEP-Modell des Montagebereichs am Gehäuse, (2) den Holmabstand (vorn–hinten) oder den Verstellbereich der Montagewinkel sowie den Lochtyp und (3) die erwartete statische Last pro Paar und die angestrebte Jahresmenge. Sie erhalten einen Vorschlag für eine passende Schiene mit Zeichnungen, geschätzter Lieferzeit und Musteroptionen. Für übliche kleinere Anpassungen (Position der Montagewinkel, Lochbild, Länge, Dicke) fallen in der Regel keine Werkzeugkosten an – bei konstruktiven Neuentwicklungen können einmalige Entwicklungskosten (NRE) anfallen. Beginnen Sie hier: https://www.metrixslide.com/contact-us/ oder fordern Sie unter https://www.metrixslide.com/page/create-a-quote/ direkt ein Angebot an.
FAQ
F: Welche Stahlsorten und Materialdicken werden am häufigsten für Serverschienen in 19-Zoll-Racks verwendet, und wie wirken sie sich auf die Tragfähigkeit aus? A: Die meisten Serverschienen bestehen aufgrund der Kombination aus Umformbarkeit und Steifigkeit aus kaltgewalztem Kohlenstoffstahl. Edelstahl und Aluminium werden eingesetzt, wenn Korrosionsbeständigkeit oder Gewicht eine höhere Priorität haben. Materialdicke und Querschnitt bestimmen Steifigkeit und Durchbiegung – geben Sie die maximale statische Last (pro Paar), den Auszugszustand und die Gehäusebreite an, damit der Hersteller eine geeignete Kombination aus Werkstoff und Dicke sowie gegebenenfalls erforderliche Versteifungsmerkmale empfehlen kann.
F: Welche Maßtoleranzen und Lochbildspezifikationen sind für die Einhaltung von EIA‑310 bei Rack-Geräten erforderlich? A: EIA/IEC definieren die 19-Zoll-Klasse, jedoch nicht jeden Lochtyp oder jede Einbautiefe. Geben Sie den genauen Lochtyp des Racks (Vierkantloch, Rundloch oder Gewindeloch) und die Positionen der Lochbezugspunkte an. Häufig vorkommende Lochgrößen, mit denen wir zu tun haben, sind Vierkantlöcher mit 9,5 × 9,5 mm und Rundlöcher mit Ø7,1 mm. Kennzeichnen Sie passungskritische Merkmale in Ihrer Zeichnung (Stiftmitten, vorderer Bezugspunkt), und lassen Sie den Lieferanten die Lochabstandstoleranzen im Rahmen der Erstmusterprüfung (FAI) bestätigen.
F: Wann sollte ein Hersteller für die Schienenproduktion Rollformen, Stanzen oder Strangpressen wählen, und wie verhalten sich Kosten und Stückzahl dabei zueinander? A: Wählen Sie Rollformen für lange Stahlprofile mit wiederkehrenden Biegungen bei mittleren bis hohen Stückzahlen, Folgeverbundstanzen, wenn bei hohen Stückzahlen viele integrierte Stanzmerkmale und enge Lochtoleranzen erforderlich sind, und Strangpressen für Aluminiumprofile mit konstantem Querschnitt, wenn die Geometrie das Strangpresswerkzeug rechtfertigt. Die Amortisation der Werkzeugkosten bestimmt die Wirtschaftlichkeit – beziehen Sie die Fertigung frühzeitig ein, damit das Verfahren zu Ihrer Zielmenge und Ihrem Budget passt.
F: Welche Schweiß- und Montageverfahren minimieren Verzug und erhalten die Geradheit der Schienen bei hohen Stückzahlen? A: Verwenden Sie Punktschweißen mit gut ausgelegten Vorrichtungen und einer geplanten Schweißreihenfolge, um den Wärmeeintrag auszugleichen. Wenn durchgehende Schweißnähte erforderlich sind, verringern unterbrochene Schweißnähte, wechselnde Schweißseiten und Richtvorrichtungen nach dem Schweißen den Verzug. Bei Prototypen in kleinen Stückzahlen vermeiden Nieten, Schrauben oder Klebstoffe den Wärmeeintrag und ermöglichen die Prüfung der Passform, bevor in Schweißvorrichtungen für die Baugruppe investiert wird.
F: Wie werden statische und dynamische Belastungsprüfungen für Serverschienen durchgeführt, und welche Sicherheitsfaktoren werden üblicherweise angewendet? A: Bei statischen Prüfungen wird die spezifizierte Last für einen definierten Zeitraum bei der angegebenen Auszugslänge gehalten, um bleibende Verformung oder Durchbiegung zu prüfen – Schwerlastschienen werden bei der Validierung häufig verlängerten statischen Halteprüfungen über 24 Stunden unterzogen. Bei dynamischen Prüfungen durchläuft die Schiene zyklisch Einsetzen, Ausziehen und Einschieben, um die erwarteten Betriebszyklen nachzubilden. Sicherheitsfaktoren und Abnahmegrenzen werden gemäß Kundenspezifikation festgelegt. Geben Sie bei der Anforderung einer validierten Tragfähigkeitsangabe den Auszugszustand (geschlossen/ausgezogen), die Bezugsbasis pro Paar oder pro Schiene und Einzelheiten zur Prüfvorrichtung an.
Mit einem Ingenieur von MetrixSlide sprechen
Sie sind nicht sicher, wie dies auf Ihre Server zutrifft? Senden Sie uns eine Gehäusezeichnung oder ein Gehäusemodell (STEP oder DWG), den Holmabstand (vorn–hinten) und die Lochart des Racks, die erwartete Last sowie Ihre geplanten Stückzahlen. Innerhalb von 24 Stunden erhalten Sie von einem Ingenieur einen Vorschlag für eine passende Serverschiene. Anschließend erhalten Sie 2D-/3D-Zeichnungen zur Prüfung und Musterpaare zur physischen Validierung vor der Gesamtbestellung (üblicherweise 15 bis 20 Tage nach Zeichnungsfreigabe).
Für Anpassungen der Montagewinkelposition, des Lochbilds, der Schienenlänge und der Materialstärke auf unseren bestehenden Plattformen fallen in der Regel keine Werkzeugkosten an. Konstruktive Neuentwicklungen werden separat angeboten; die Stanzwerkzeuge werden im eigenen Werk gefertigt.