Ein Praxisleitfaden für Einkauf und Entwicklung zu den einmaligen Entwicklungskosten (NRE) und den stückbezogenen Faktoren, die die Kosten einer kundenspezifischen Serverschiene bestimmen.
Vollständige Kostenaufschlüsselung: einmalige Entwicklungskosten (NRE), Werkzeug- und Prototypenkosten
Projekte für kundenspezifische Serverschienen verbinden einmalige Entwicklungskosten (NRE) und Werkzeugkosten mit wiederkehrenden Fertigungskosten pro Stück. Der Einkauf sollte auf einem nach Positionen aufgeschlüsselten NRE-Angebot bestehen, damit Sie Angebote vergleichen können und erkennen, welche Leistungen auf den Stückpreis umgelegt werden.
Zu erwartende Einzelpositionen (lassen Sie diese vom Lieferanten getrennt ausweisen)
- Anforderungsaufnahme und Spezifikationsarbeit (Racktyp, Gehäusemerkmale, Montageart, erwartete Last pro Paar).
- CAD, DFM und Zeichnungsiterationen (Freiraumprüfung, Passung von Löchern und Stiften, Überprüfung von eingefahrener Länge, ausgezogener Länge und Verstellbereich der Montagewinkel).
- Prototypenfertigung und Musterbau (CNC-Teile, Handvorrichtungen, 3D-gedruckte Prüfteile).
- Hilfswerkzeuge (Soft Tooling) und Vorrichtungen für die Validierung in kleinen Stückzahlen.
- Serienwerkzeuge (Hard Tooling) (Stanz- bzw. Folgeverbundwerkzeuge) und Werkzeugerprobung, wenn konstruktive Neuentwicklungen erforderlich sind.
- Vorbereitung von Prüfvorrichtungen, Belastungsprüfständen und Erstmusterprüfung (FAI).
- Zertifizierungsunterlagen zum Muster, sofern der Käufer formale Nachweise verlangt.
Warum Sie diese Positionen getrennt ausweisen lassen sollten
- Unterschiedliche Positionen amortisieren sich unterschiedlich (Entwicklungsstunden gegenüber den Kosten eines langlebigen Werkzeugs).
- Wenn Sie den Kostensatz für Entwicklungsleistungen pro Revision oder pro Änderung kennen, können Sie das Revisionsrisiko kalkulieren.
- Manche Änderungen (Position der Montagewinkel, Lochbild, kleine Längenanpassungen) lassen sich als begrenzte kundenspezifische Anpassung auf einer bestehenden Plattform umsetzen; konstruktive Neuentwicklungen ziehen in der Regel neue Werkzeuge und höhere NRE-Kosten nach sich.
Entwicklungspraxis bei MetrixSlide (was wir früh prüfen)
- Zuerst die Ausschlusskriterien der Kompatibilität: Passung der Schnittstellen (Racklöcher / Holmabstand / Aufnahme am Gehäuse) und Lastanforderung → erst danach die bevorzugte Bauart wählen (kugelgelagert oder gleitgeführt, Vollauszug, werkzeuglos).
- Entwicklungsablauf: Anforderung → CAD / DFM → physisches Muster → Leistungsvalidierung → Design-Freeze → Serienfertigung.
- Fragen Sie bei der Bewertung einer angebotenen Schiene nach dem „Entscheidungsbaum“, aus dem hervorgeht, welche Arten von Änderungen eine Werkzeugänderung auslösen und welche nur eine Zeichnungsrevision.
Hinweis zu Preisangaben von Lieferanten
- Veröffentlichte Stundensätze sowie Prototypen- und Werkzeugpreise schwanken stark je nach Lieferant und Region. Nennt ein Anbieter nur Spannen ohne Aufschlüsselung, bestehen Sie auf der Aufstellung nach Einzelleistungen, damit Sie die Kosten umlegen oder verhandeln können.
Definitionen, die für Kosten und Leistungsumfang entscheidend sind
- Eingefahrene Länge: die Länge der Schiene bei eingeschobener Innenschiene bzw. eingeschobenen Schienenteilen. Leiten Sie daraus allein nicht die Einbautiefe ab.
- Ausgezogene Länge (Vollauszug): die größte Länge des Schienensatzes im voll ausgezogenen Zustand.
- Verstellbereich der Montagewinkel (Montagebereich): die Spanne, die die Montagewinkel der Schiene an den Rackholmen abdecken können (diesen Wert müssen Sie mit dem tatsächlichen Holmabstand vorn–hinten im Zielrack vergleichen).
- Auszugslänge bis zur Arretierung in ausgezogener Position: der Weg, den die Innenschiene von der eingefahrenen Position bis zur Arretierung in ausgezogener Position zurücklegt; eine reduzierte Auszugsvorgabe kann die Werkzeuge vereinfachen und späte Revisionen verringern.
Ein kurzes Zeichnungsbeispiel aus den Entwicklungsunterlagen von MetrixSlide
- Bei den Beispielen aus Baureihen sind eingefahrene und ausgezogene Länge als getrennte Zeichnungseinträge angegeben (z. B. ein Schienenpaar einer Baureihe mit 650 ±3 mm eingefahren → 810 ±3 mm ausgezogen). Fordern Sie stets beide Werte und den Verstellbereich der Montagewinkel an.
Amortisation und Stückpreis: So legen Sie NRE- und Werkzeugkosten um
NRE-Anteil pro Stück = (gesamte NRE + Werkzeugkosten) ÷ Produktionsmenge.
Was Sie für ein aussagekräftiges Amortisationsmodell vom Lieferanten verlangen sollten
- Die angenommene Werkzeugstandzeit offenlegen (wie viele Gutteile bis zur Überholung).
- Angeben, wie viele Revisionen im angebotenen NRE-Umfang enthalten sind und welche Kosten pro Revision danach anfallen.
- Angeben, ob die Werkzeuge vorab, in Stufen oder über Zuschläge pro Stück abgerechnet werden.
- Die Fertigungskosten pro Stück bei den geplanten Losgrößen nennen (damit Sie Break-even-Punkte berechnen können).
Praktische Hinweise
- Kleine Erstlose (10–50 Paar) sind für die physische Validierung üblich; klare Angaben zur Lieferzeit der Muster (siehe „Lieferzeiten“ weiter unten) sind für die Planung unerlässlich.
- Bei kleinen Stückzahlen senken Hilfswerkzeuge und schrittweise Validierung das Risiko; bei stabil hohen Stückzahlen können Serienwerkzeuge die laufenden Stückkosten senken, erhöhen aber den vorab umzulegenden Betrag.
- Bitten Sie um eine „Was-wäre-wenn“-Rechnung: den Stückpreis bei Ihrer geplanten Menge und bei der nächsten üblichen Mengenstaffel (z. B. einem größeren Los), damit Sie entscheiden können, ob sich eine höhere Investition in Werkzeuge lohnt.
Fertigungsvariablen mit Kosteneinfluss: Werkstoffe, Oberflächen und Prozessschritte
Werkstoff- und Verfahrenswahl wirken sich direkt auf Stückkosten, Werkzeugstandzeit und Validierungsaufwand aus.
Werkstoffhinweise aus der Praxis von MetrixSlide
- Kaltgewalzter Stahl ist ein gängiger Ausgangswerkstoff, weil er sich gut stanzen und umformen lässt.
- Die Wahl von Edelstahl oder Aluminium verändert Werkzeug- und Presseneinstellungen und mitunter das Konzept der Verbindungselemente; ein solcher Werkstoffwechsel sollte als technische Änderung behandelt werden, die NRE und Werkzeuge beeinflussen kann.
- Die MetrixSlide-Entwicklung prüft, ob eine gewünschte Änderung der Materialstärke eine begrenzte Änderung auf einer bestehenden Plattform ist oder eine konstruktive Neuentwicklung, die neue Werkzeuge erfordert.
Oberflächen und Abwägungen über die Lebensdauer
- Wählen Sie die Oberfläche passend zur Einsatzumgebung (in stärker korrosiven Umgebungen können z. B. Pulverbeschichtung oder Eloxieren trotz höherer Stückkosten und höheren Handhabungsaufwands gerechtfertigt sein).
- Geben Sie die Oberfläche in der Anfrage (RFQ) eindeutig an, damit die Auswirkungen auf Prozessschritte und Durchlaufzeit in den Angeboten berücksichtigt sind.
Prozessschritte, die die Kosten treiben
- Stanzen/Folgeverbundwerkzeuge: hohe Anfangskosten, bei großen Stückzahlen aber niedrige Stückkosten.
- Nachgelagertes Biegen/Umformen: Jeder zusätzliche Arbeitsgang erhöht Arbeitsaufwand oder Taktzeit.
- Schweißen / Punktschweißen: kann zusätzliche NRE-Kosten für automatisierte Zellen verursachen.
- Konzept der Verbindungselemente (PEM-Einpresselemente, T-Stifte, Schrauben) beeinflusst den Montageaufwand und den Werkzeugbedarf für Muster.
Qualität, Prüfung und Zertifizierung
- Bitten Sie Anbieter, den Ablauf CAD → Muster → Belastungsprüfung zu dokumentieren: In der werksinternen statischen Belastungsprüfung von MetrixSlide wird ein Schienenpaar 24 Stunden lang bei Vollauszug unter Last gehalten, und die MS‑FMR‑2U‑100 hielt in dieser Prüfung 100 kg.
- Das Werk von MetrixSlide ist für die Bearbeitung von Metall-Teleskopschienen nach ISO 9001:2015 zertifiziert; achten Sie auf dieses Maß an Prozessrückverfolgbarkeit, wenn Validierungsnachweise gefordert sind.
- Einige Konstruktionen nutzen patentierte durchbiegungsarme Merkmale (Anti-Sag), um die Durchbiegung bei Vollauszug zu verringern; verlangen Sie die Prüfnachweise, die eine solche Anti-Sag-Aussage belegen.
Systematik: Bauartentscheidungen und wann sie die Kosten verändern
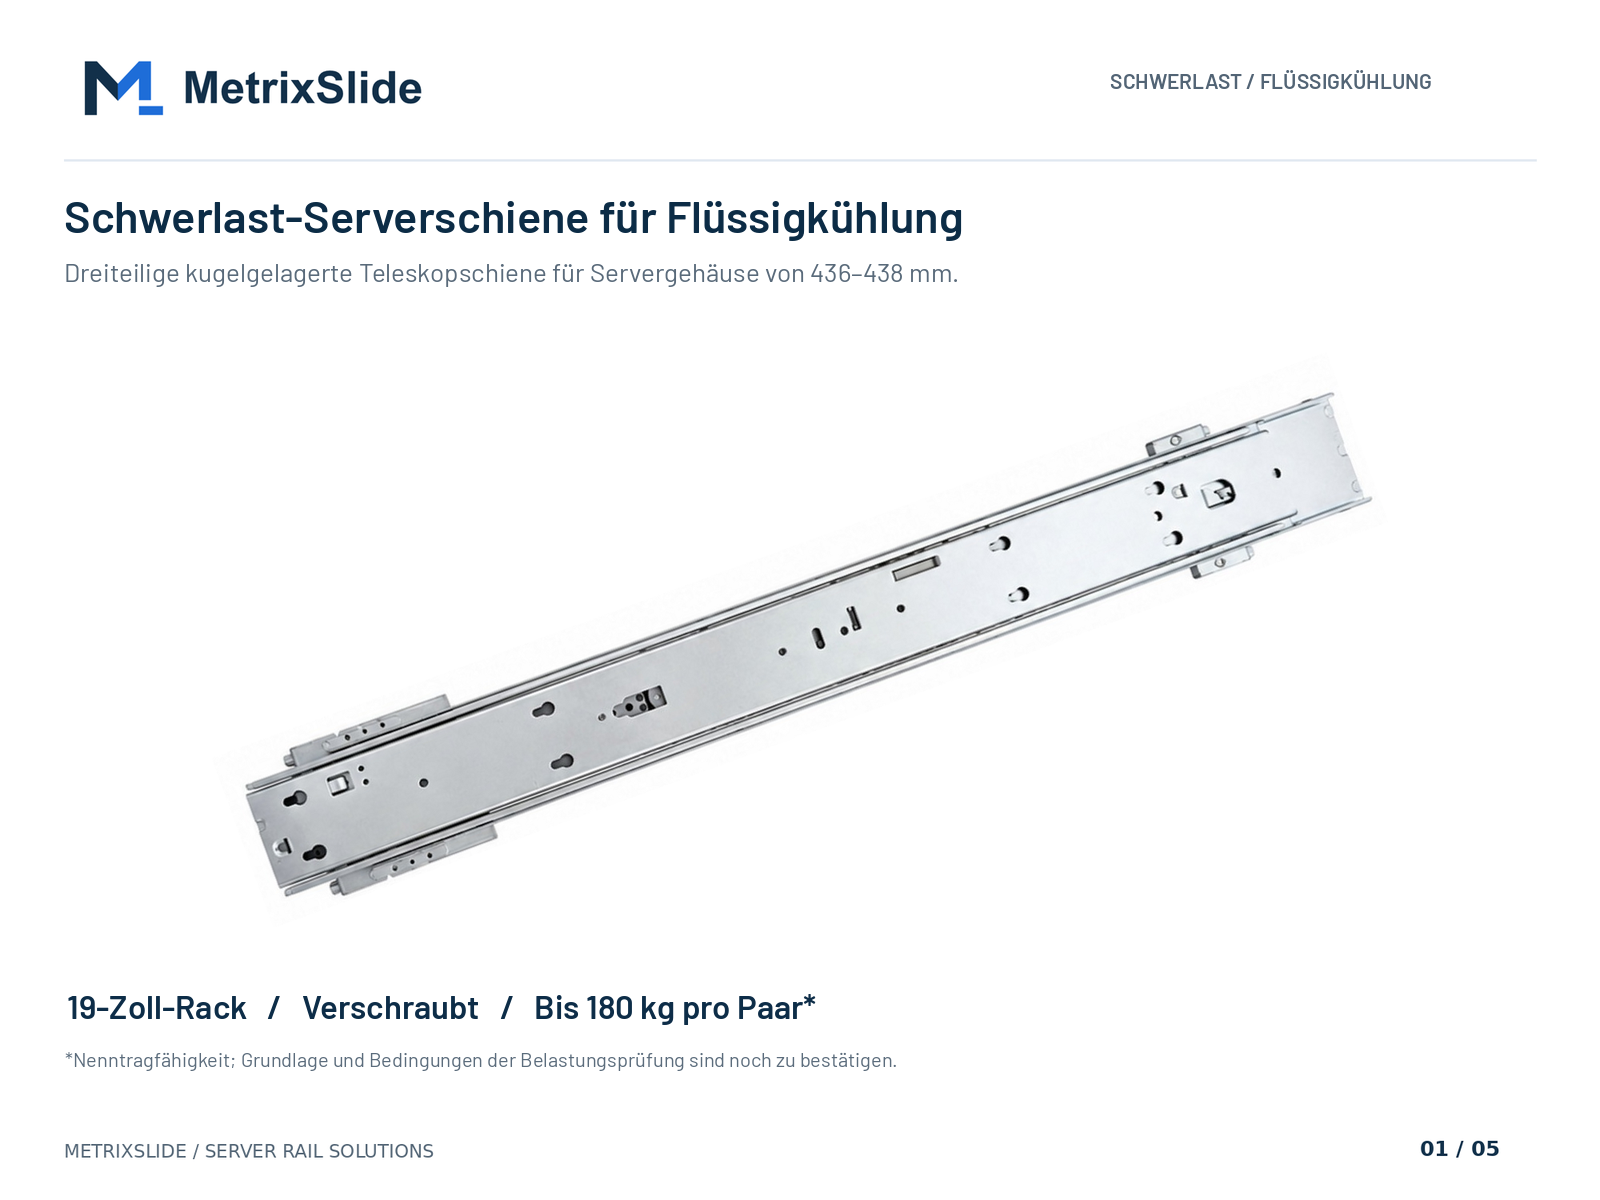 MS-BBR-180 Schwerlast-Serverschiene für flüssigkeitsgekühlte Server – Produkt ansehen
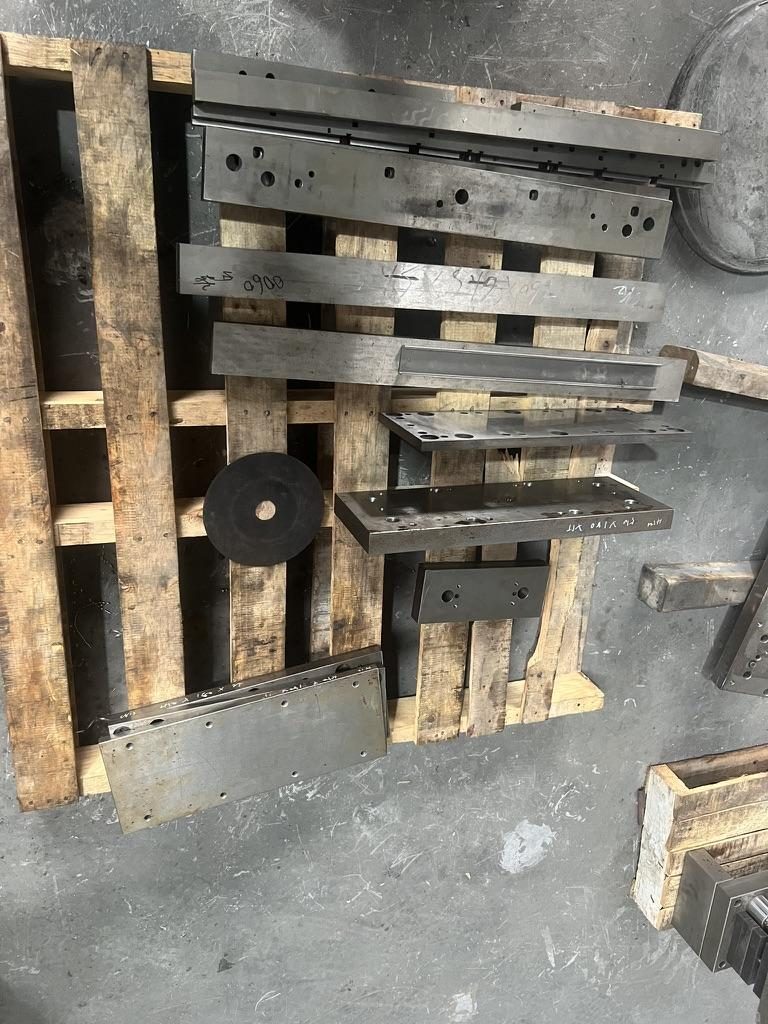
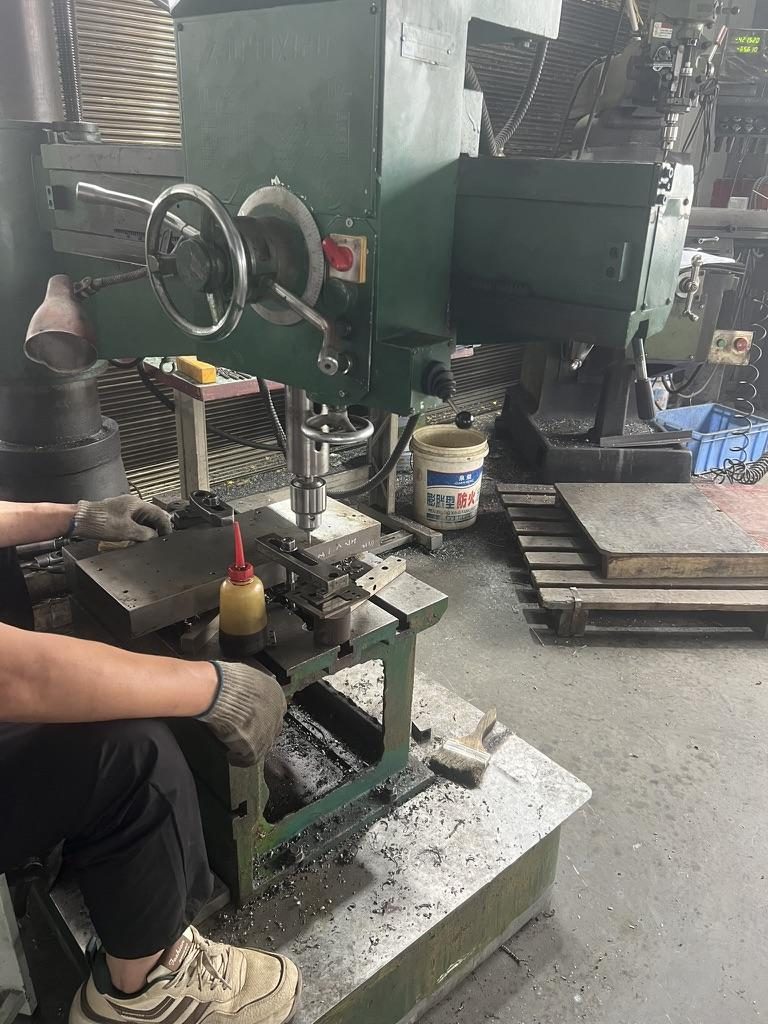 Werkzeugbau: Bearbeitung einer Komponente eines kundenspezifischen Schienen-Stanzwerkzeugs
 MS-FMR-SW-100 werkzeuglose Serverschiene für Netzwerk-Switches – Produkt ansehen
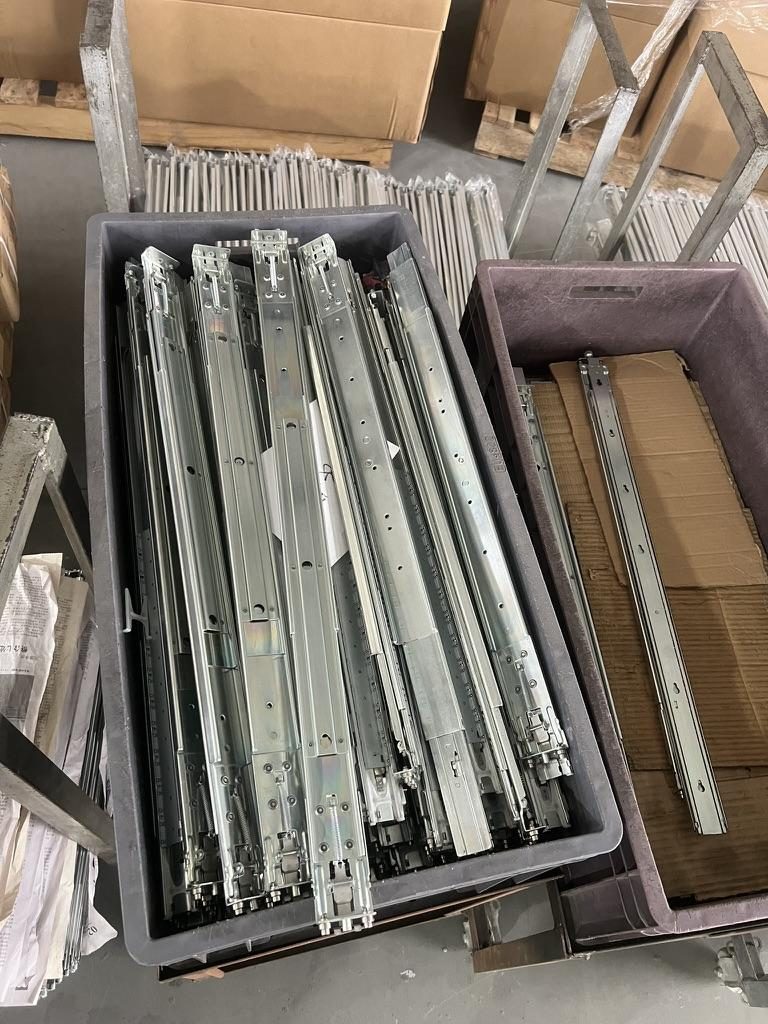
 Überblick über den Fertigungsbereich für Serverschienen
Klären Sie diese Ausschlusskriterien der Kompatibilität, bevor Sie Präferenzentscheidungen treffen.
- Bewegungsprinzip: fest oder ausziehbar (teleskopierend, zwei- oder dreiteilig). Feste Auflagen sind kostengünstig; ausziehbare Schienen erfordern mehr Teile und mehr Validierung.
- Führungsmechanik: Kugellager oder Gleitführung. Kugelgelagerte Schienen werden bei höheren Lasten und für einen ruhigeren Lauf bevorzugt; Gleitschienen (ohne Kugellager) können sehr kompakt ausfallen.
- Montageart: werkzeuglos oder verschraubt / PEM / T-Stift / Schlüsselloch. Universelle Montagewinkel erhöhen die Anpassungsfähigkeit, können aber Mehrkosten verursachen.
- Einbauschnittstelle: Stab-in-Montage oder Drop-in-Montage. Die Umstellung auf Drop-in-Montage ist meist eine Neukonstruktion des J-Schlitzes der Innenschiene; in vielen Baureihen lässt sie sich als begrenzte Schnittstellenänderung umsetzen, erfordert aber dennoch CAD → Muster → Validierung.
Lieferzeiten, Eilzuschläge und Logistik der Lieferkette
Planen Sie Lieferzeiten in die Gesamtkosten frei Bestimmungsort (Landed Cost) ein; MetrixSlide nennt aus der Praxis eine verlässliche Lieferzeit für Muster und behandelt alle übrigen Termine als lieferantenspezifisch.
Was die Unterlagen von MetrixSlide belegen
- Musterpaare (Prototyp/Erstmuster) werden bei typischen Kleinserien in der Regel etwa 15–20 Tage nach Zeichnungsfreigabe geliefert.
- Andere Meilensteine (Hilfswerkzeuge, Bau der Serienwerkzeuge, Werkzeugerprobung) variieren erheblich je nach Lieferant, Komplexität und aktueller Werksauslastung. Behandeln Sie diese als lieferantenspezifisch und verlangen Sie im Angebot verbindliche Kalendertermine.
Logistikposten, die in die Landed Cost gehören
- Transportart, Zölle und Verzollungsgebühren erhöhen die Landed Cost pro Stück.
- Lagerhaltungskosten sollten bei längeren Lieferzeiten als Prozentsatz des Auftragswerts angesetzt werden.
- Hybride Ansätze sind üblich: schnelle lokale Muster für die Abnahme, danach Serienfertigung in Übersee, wenn die Stückkosten den Ausschlag geben.
Tipps für die Abwicklung
- Planen Sie Pufferzeit für Werkzeugerprobung und Nachbesserungen im ersten Los ein.
- Legen Sie Auslöser für Eilzuschläge vertraglich fest (z. B. Kalendertage ab Zeichnungsfreigabe) und vereinbaren Sie vorab die Abnahmeprüfung für beschleunigte Lose.
Kosten senken: DFM, Änderungsmanagement und Fallbeispiele von MetrixSlide
Maßnahmen der fertigungsgerechten Konstruktion (DFM)
- Beschränken Sie Montagewinkel und Lochbilder auf wenige Standardvarianten, um separate Werkzeuge zu vermeiden.
- Reduzieren Sie nachgelagerte Biegungen, wo es möglich ist; werden Merkmale in Folgeverbundwerkzeuge integriert, kann das den Arbeitsaufwand pro Stück bei großen Stückzahlen senken.
- Nutzen Sie nach Möglichkeit begrenzte kundenspezifische Anpassungen (Versetzen der Montagewinkel, Lochbild, kleine Längen- oder Dickenanpassungen) statt einer vollständigen konstruktiven Neuentwicklung.
Änderungsmanagement (Praxis bei MetrixSlide)
- Legen Sie im NRE-Umfang eine feste Zahl enthaltener Zeichnungsrevisionen fest und nennen Sie die Gebühr pro Revision oberhalb dieser Grenze.
- Benennen Sie die Änderungsarten im Vertrag ausdrücklich: „begrenzt“ (Montagewinkel/Loch/Länge innerhalb des Bereichs) gegenüber „konstruktiv“ (neuer Bauraum, neue Geometrie der Schienenteile).
- Verlangen Sie vor der Umsetzung von Änderungen eine schriftliche Folgenabschätzung mit Preis.
Anonymisierte Entwicklungsbeispiele (reale Werte aus Projektunterlagen von MetrixSlide)
- Ein nordamerikanischer Telekom-OEM – ein Projekt für eine 1-HE-Gleitschiene (ohne Kugellager), bei dem der Kunde die Auszugsvorgabe enger fasste: Die anfängliche Auszugslänge von ~300 mm wurde überprüft, und der Kunde ging auf ein reduziertes Zielmaß für die Arretierung in ausgezogener Position (~150 ±3 mm) über. Weil der reduzierte Auszug früh als feste Vorgabe behandelt wurde, fiel weniger späte Nacharbeit an Werkzeugmerkmalen an, und ein teurer Werkzeugänderungszyklus wurde vermieden.
- Ein indischer HPC-ODM – benötigte eine kugelgelagerte 2-HE-Teleskopschiene für ein 434 mm breites Gehäuse und einen Verstellbereich der Montagewinkel von 650–965 mm. Der tatsächliche Holmabstand des Kunden lag meist bei ~812 mm; der Abgleich des tatsächlichen Holmabstands mit dem Verstellbereich der Montagewinkel ersparte eine kostspielige Nacharbeit.
- Ein koreanischer Hersteller von Überwachungstechnik – fragte eine ultraflache 4-HE-Schiene an und bevorzugte sehr dünnes Material (als Zielwert wurden ≤5 mm genannt). Die MetrixSlide-Entwicklung wählte zunächst eine Kandidatenplattform (eine der ultraflachen Familien) und leitete dann ein M4-Lochbild ab, sodass der Kunde die seitliche Gehäuseschnittstelle ohne zusätzliche T-Stifte nachbilden konnte.
- Ein SaaS-Unternehmen, das eigene Server baut – die Umstellung von Stab-in-Montage auf Drop-in-Montage wurde erst dann als Neukonstruktion des J-Schlitzes der Innenschiene umgesetzt, nachdem die Spezifikation des T-Stifts am Gehäuse bestätigt war (PEM SKS‑R1.5‑4‑0: Kopf-Ø 6,502 mm / Schaft-Ø 4 mm / Freiraum unter dem Kopf 1,585 mm). Dieser eng gefasste Umfang ersparte eine komplette Neuauslegung des Bauraums für drei Familienmitglieder, deren eingefahrene und ausgezogene Längen innerhalb der Familientoleranz blieben (z. B. 650 ±3 → 810 ±3 mm; 800 ±3 → 810 ±3 mm; 950 ±3 → 970 ±3 mm).
Beispiel: Tragfähigkeitsangabe pro Paar
- In der Produktdokumentation von MetrixSlide werden Tragfähigkeiten pro Paar angegeben. Das Beispielmodell MS-BBR-180 hat eine Nenntragfähigkeit von bis zu 180 kg pro Paar; ein formeller Prüfbericht für diese Last liegt noch nicht vor. Klären Sie stets, ob sich eine angegebene Tragfähigkeit auf ein Paar oder eine einzelne Schiene sowie auf eine statische oder dynamische Last bezieht und für welchen Auszugszustand sie gilt.
Taktisches Vorgehen bei kleinen Losen
- Validieren Sie Einbau und Lochflucht mit Hilfswerkzeugen und einem Prototypenlos, bevor Sie Folgeverbundwerkzeuge in Auftrag geben.
- Vereinbaren Sie, dass kleine Anpassungen an Montagewinkeln oder Lochbild innerhalb des bestehenden Platinenzuschnitts und Biegebereichs des Werkzeugs als technische Revision und nicht als Werkzeugneubau behandelt werden (lassen Sie sich das schriftlich geben).
Was Sie Ihrer Anfrage (RFQ) beilegen sollten (Eingangscheckliste von MetrixSlide)
Mindestens beizulegen:
- Gehäusezeichnung oder STEP-Modell (wesentliche Merkmale und Bezüge).
- Holmabstand des Racks vorn–hinten oder Verstellbereich der Montagewinkel sowie Lochtyp (Foto + Maß helfen).
- Erwartete Last pro Paar und ob diese Last bei Vollauszug oder in arretierter Position getragen werden muss.
- Gewünschte Werkstoff- und Oberflächenoptionen (oder die „Einsatzumgebung“ angeben, damit der Lieferant eine Empfehlung geben kann).
- Geplante Erstbestellmenge und erwarteter Nachbestellrhythmus.
- Vorgesehene Einbauart (Stab-in- oder Drop-in-Montage, werkzeuglos, ggf. T-Stift-Spezifikation).
- Alle Prüfungen, die zwingend bestanden werden müssen (z. B. 24-stündige statische Belastungsprüfung, Auszugslänge bis zur Arretierung).
Konversion / Handlungsaufforderung
Halten Sie vor dem Einholen von Angeboten Folgendes bereit: Gehäusezeichnung oder STEP-Datei, Holmabstand des Racks vorn–hinten (oder Verstellbereich der Montagewinkel), erwartete Last pro Paar, gewünschte Oberflächen- und Werkstoffoptionen sowie die geplante Erstbestellmenge. Bitten Sie um einen Schienenvorschlag mit empfohlener Bauart, ein aufgeschlüsseltes Angebot (NRE und Werkzeuge getrennt ausgewiesen), Zeichnungen und eine Schätzung der Lieferzeit für Muster. Zum Vergleich der Szenarien eignet sich eine einfache Tabelle mit Spalten für NRE, Werkzeuge, Stückkosten bei den geplanten Mengen und Lieferzeit.
FAQ
F: Was umfassen die einmaligen Entwicklungskosten (NRE) bei einer kundenspezifischen Serverschiene und mit welchen Preisspannen ist in den USA üblicherweise zu rechnen?
A: Die NRE umfassen in der Regel Entwicklungszeit für CAD/DFM, Prototypenfertigung, den Bau von Prüfvorrichtungen sowie Werkzeugkonstruktion und -erprobung. Auf dem US-Markt liegen Entwicklungsstundensätze häufig im Bereich von 80–200 USD/Std., Hilfswerkzeuge und Prototypenlose können im niedrigen vierstelligen Bereich liegen, und Serien-Stanzwerkzeuge bewegen sich meist im mittleren fünfstelligen Bereich; die genauen Beträge hängen von der Komplexität ab.
F: Wie berechne ich die Stückkosten, nachdem Werkzeuge und NRE auf unterschiedliche Mindestbestellmengen (MOQ) umgelegt wurden?
A: Verwenden Sie die einfache Formel: (gesamte NRE + Werkzeugkosten) ÷ geplante Produktionsmenge = NRE-Anteil pro Stück. Addieren Sie anschließend die laufenden Fertigungskosten pro Stück. Rechnen Sie Szenarien für verschiedene MOQ durch (100 / 500 / 1.000 / 5.000), um Break-even-Punkte zu ermitteln und zu prüfen, ob sich die Investition in Werkzeuge mit längerer Standzeit lohnt.
F: Welche Lieferzeiten sind für Prototypen, Hilfswerkzeuge und Serienwerkzeuge realistisch, und wie hoch fallen Eilzuschläge üblicherweise aus?
A: Branchenüblich sind 1–4 Wochen für Prototypen, 3–6 Wochen für Hilfswerkzeuge und 6–12 Wochen für Serienwerkzeuge. Eilzuschläge variieren, werden aber meist als prozentualer Aufschlag oder als Expresszuschlag pro Stück berechnet; rechnen Sie bei verkürzten Terminen oder Luftfracht mit spürbaren Mehrkosten.
F: Welche Werkstoff- und Oberflächenentscheidungen beeinflussen Stückpreis und Haltbarkeit von Serverschienen am stärksten?
A: Der Werkstoff (kaltgewalzter Stahl, Edelstahl oder Aluminium) bestimmt in erster Linie die Rohmaterialkosten und das Werkzeugverhalten; die Oberfläche (Phosphatierung/Verzinkung, Pulverbeschichtung, Eloxal) bestimmt Korrosionsbeständigkeit und Lebensdauer. Wählen Sie Werkstoff und Oberfläche passend zur Einsatzumgebung und zur erwarteten Lebensdauer; langlebigere Ausführungen erhöhen die anfänglichen Stückkosten, können aber die Gesamtkosten über die Lebensdauer senken.
F: Welche Mindestbestellmengen und Schwellen für Mengenrabatte sind bei kundenspezifischen Rackschienen üblich?
A: Die Mindestmengen hängen davon ab, ob Hilfs- oder Serienwerkzeuge eingesetzt werden; kleine Prototypenlose (10–50 Paar) sind üblich, dauerhafte Verbesserungen beim Stückpreis ergeben sich jedoch erst bei MOQ von mehreren hundert bis tausend Stück. Verlangen Sie von Lieferanten ausdrückliche Stückpreise für MOQ 100 / 500 / 1.000 / 5.000, um die Mengenabhängigkeit zu erkennen.
Mit einem Ingenieur von MetrixSlide sprechen
Sind Sie bereit, von der Recherche zu einem konkreten Angebot überzugehen? Senden Sie uns eine Gehäusezeichnung oder ein Gehäusemodell (STEP oder DWG), den Holmabstand (vorn–hinten) und den Lochtyp, die erwartete Last sowie Ihre geplanten Stückzahlen. Innerhalb von 24 Stunden erhalten Sie von einem Ingenieur einen Vorschlag für eine passende Serverschiene. Anschließend stellen wir Ihnen 2D-/3D-Zeichnungen zur Prüfung und Musterpaare zur physischen Validierung bereit – in der Regel 15–20 Tage nach Zeichnungsfreigabe und vor der Gesamtbestellung.
Für Anpassungen der Montagewinkelposition, des Lochbilds, der Schienenlänge und der Materialstärke auf unseren bestehenden Plattformen fallen in der Regel keine Werkzeugkosten an. Konstruktive Neuentwicklungen werden separat angeboten; die Stanzwerkzeuge werden im eigenen Werk gefertigt.