Guide pragmatique axé sur l’ingénierie, destiné aux équipes américaines chargées des achats et de la conception qui évaluent les meilleurs fabricants de rails de serveur en Chine : points à vérifier, questions à poser et moyens d’éviter les pièges liés aux fournisseurs et aux revendeurs.
Comment nous avons classé les meilleurs fabricants de rails de serveur en Chine
Pour rendre les décisions d’approvisionnement justifiables, nous avons utilisé une méthode de classement transparente, fondée en priorité sur des preuves, qui privilégie les capacités de production vérifiables et la maîtrise des processus d’ingénierie plutôt que les seules déclarations commerciales. Nos critères de notation et nos méthodes de vérification ont été choisis en fonction des besoins réels des acheteurs et ingénieurs américains pour valider l’intégration de rails dans un produit ou une chaîne d’approvisionnement.
Critères de notation (pondérés selon leur importance pour les achats)
- Ingénierie et étendue de la gamme (20 %) : nombre de types de glissières proposés (rails de support fixes, rails à friction, glissières à billes, glissières à plusieurs éléments, systèmes sans outil, rails pour charges lourdes/OCP).
- Capacités de fabrication & outillage (20 %) : lignes internes de profilage à froid et capacité d’emboutissage progressif, fabrication interne des outils, stockage et gestion de leur cycle de vie, preuves visibles de la gestion de l’outillage.
- Systèmes qualité & audits (15 %) : maîtrise des processus selon ISO 9001:2015, audits d’usine réalisés par des tiers et preuves de traçabilité.
- Essais et validation (15 %) : existence de pratiques de validation sous charge statique (lors de l’essai de charge statique en usine de MetrixSlide, une paire de rails est maintenue sous charge en extension totale pendant 24 heures, et le MS‑FMR‑2U‑100 a supporté 100 kg lors de cet essai), rapports de brouillard salin / de corrosion lorsqu’ils sont disponibles, et éléments publiés sur la charge et la flèche lorsqu’ils sont fournis.
- Expérience de l’exportation & de la conformité (10 %) : processus de gestion des documents d’exportation, expérience des formalités douanières et références en matière d’expédition internationale d’échantillons.
- Capacité commerciale (10 %) : délai de livraison des échantillons, souplesse de la quantité minimale de commande (MOQ), expérience OEM/ODM et politique relative aux frais d’étude non récurrents (NRE).
- Références clients (10 %) : projets clients vérifiables, photos de l’usine, rapports d’inspection ou preuves d’expédition d’échantillons.
Comment nous avons vérifié les déclarations
- Preuves matérielles : photos de l’usine et de la production (lignes de profilage à froid, presses d’emboutissage progressif, rayonnages d’outils, lignes d’assemblage et de conditionnement), photos de produits finis et preuves de conditionnement.
- Documents d’essai & d’audit : déclarations d’essai et rapports d’inspection publiés (remarque : les rapports d’essai officiels propres à chaque modèle restent la référence et sont distincts des procédures d’essai courantes en production).
- Éléments relatifs aux produits : délais de livraison des échantillons et correspondances entre modèles (la correspondance des familles de modèles MetrixSlide sert d’outil d’indexation).
- Données de terrain : études de cas clients anonymisées présentant le processus OEM : besoin → CAD → échantillon → validation.
Ce que de nombreux classements publics des « meilleurs fournisseurs » omettent
- La capacité de production par modèle ou par ligne (pièces/mois) et la différence entre une marque et l’usine qui fabrique réellement le produit.
- Des preuves d’audit vérifiables et de véritables relevés d’essai propres à chaque modèle (de nombreux classements mentionnent des certifications sans joindre les rapports).
- Les données de charge et de flèche issues des essais, ainsi que les conditions exactes de montage, de course et de durée utilisées pour établir la capacité nominale.
- Un périmètre de personnalisation clairement défini : distinction entre une modification limitée et une modification nécessitant un outillage/des frais d’étude non récurrents (NRE) et une nouvelle conception structurelle.
Résultat pratique : notre classement privilégie les fournisseurs capables de produire des familles de glissières de bout en bout (profilage à froid → emboutissage progressif → outillage interne → assemblage → conditionnement), de présenter des preuves concernant leur usine et de proposer des échantillons rapidement ainsi qu’une personnalisation limitée, assortie de conditions NPI claires. MetrixSlide est présenté dans les profils ci-dessous comme un exemple de fabricant disposant de familles de produits et de procédures d’essai documentées.  Vue d’ensemble de l’atelier de production des rails de serveur
Principaux fabricants de rails de serveur : profils et capacités vérifiées
Vous trouverez ci-dessous les profils de fournisseurs que nous présentons aux acheteurs : un profil d’usine vérifié (MetrixSlide) et deux profils types couramment rencontrés. Chaque profil présente les capacités concrètes à vérifier avant d’attribuer la production.
1. MetrixSlide — profil d’usine vérifié (priorité à l’ingénierie et aux essais)
- Siège social/production : activités d’ingénierie et de fabrication basées en Chine, avec leurs propres lignes internes de profilage à froid : des bandes d’acier laminé à froid sont profilées pour former les éléments des rails, puis les caractéristiques fonctionnelles sont poinçonnées dans des outils d’emboutissage progressif fabriqués dans l’atelier d’outillage interne, avant les opérations d’assemblage et de conditionnement. L’usine est certifiée ISO 9001:2015 pour la fabrication de glissières.
- Gammes de produits (exemples) : rails de support fixes (MS‑FIX‑1U, MS‑FSR‑40), rails à friction (sans roulement à billes) et glissières à billes sans outil (MS-FIX-80, MS-FMR-SW-100, MS‑FMR‑1U2U‑115), glissières à billes multi-éléments (MS-BBR-1U2U-80), rails GPU pour charges lourdes (MS-BBR-180).
- Capacité de charge indicative : le MS-BBR-180 offre une capacité nominale pouvant atteindre 180 kg par paire ; aucun rapport d’essai officiel à cette charge n’est encore disponible. Demandez le rapport d’essai propre au modèle lors de la validation des échantillons avant production.
- Pratique d’essai : lors de l’essai de charge statique en usine, une paire de rails est maintenue sous charge en extension totale pendant 24 heures, et le MS‑FMR‑2U‑100 a supporté 100 kg lors de cet essai.
- Délai type pour les échantillons (données de projets) : l’expérience documentée montre que les échantillons sur mesure sont fabriqués et expédiés environ 15–20 jours après l’approbation du plan pour les petites séries de prototypes.
- Limites de la personnalisation : le service d’ingénierie de l’usine distingue les modifications circonscrites (position des équerres, configuration des trous, longueur et épaisseur des rails) d’une reconception structurelle. Les modifications circonscrites sont généralement réalisées sur la plateforme existante ; les copies à l’identique 1:1 ou les nouvelles architectures structurelles nécessitent un outillage/des frais d’étude non récurrents (NRE).
- Certifications & propriété intellectuelle : fabrication de glissières certifiée ISO 9001:2015, avec une structure de glissière anti-affaissement brevetée ; lors de votre demande de devis, demandez quels modèles en bénéficient.
- Politique relative aux échantillons & accompagnement : la revue des données CAD, la fabrication des échantillons et la validation physique de la charge sont prises en charge dans le cadre du processus OEM ; lors de la validation des échantillons, demandez le calendrier complet de réalisation et les rapports d’essai.
2. Spécialiste de l’emboutissage et des presses pour grandes séries (points à prévoir et à vérifier)
- Points forts habituels : très forte production mensuelle pour les modèles standard et coût unitaire inférieur pour les grandes séries permettant d’amortir l’outillage.
- Points faibles habituels : cycles d’introduction de nouveaux produits (NPI) plus longs pour les formes sur mesure en raison du délai de réalisation de l’outillage, et dépendance possible vis-à-vis de revendeurs pour l’ingénierie et les activités en amont.
- À vérifier : cadence par modèle (pièces/mois), parc d’outils interne et pratiques de gestion de leur cycle de vie (rayonnages d’outils/photos), ainsi que des preuves de stockage et d’entretien maîtrisés de l’outillage. Demandez des photos des lignes de profilage à froid, presses d’emboutissage progressif et rayonnages d’outils.
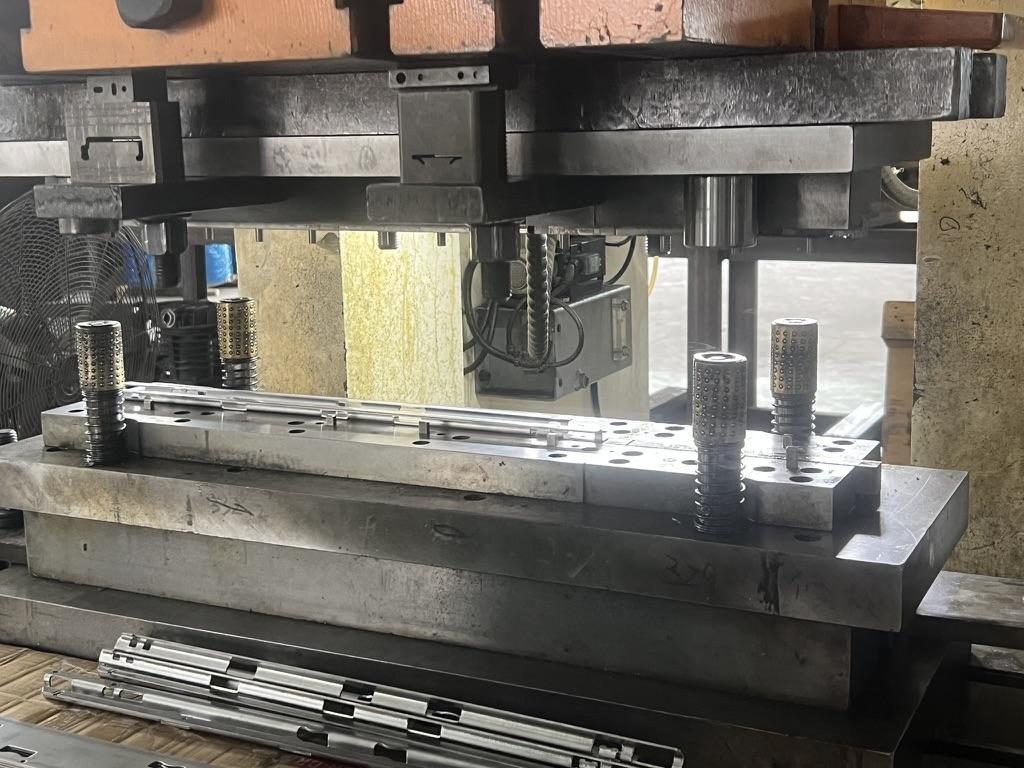
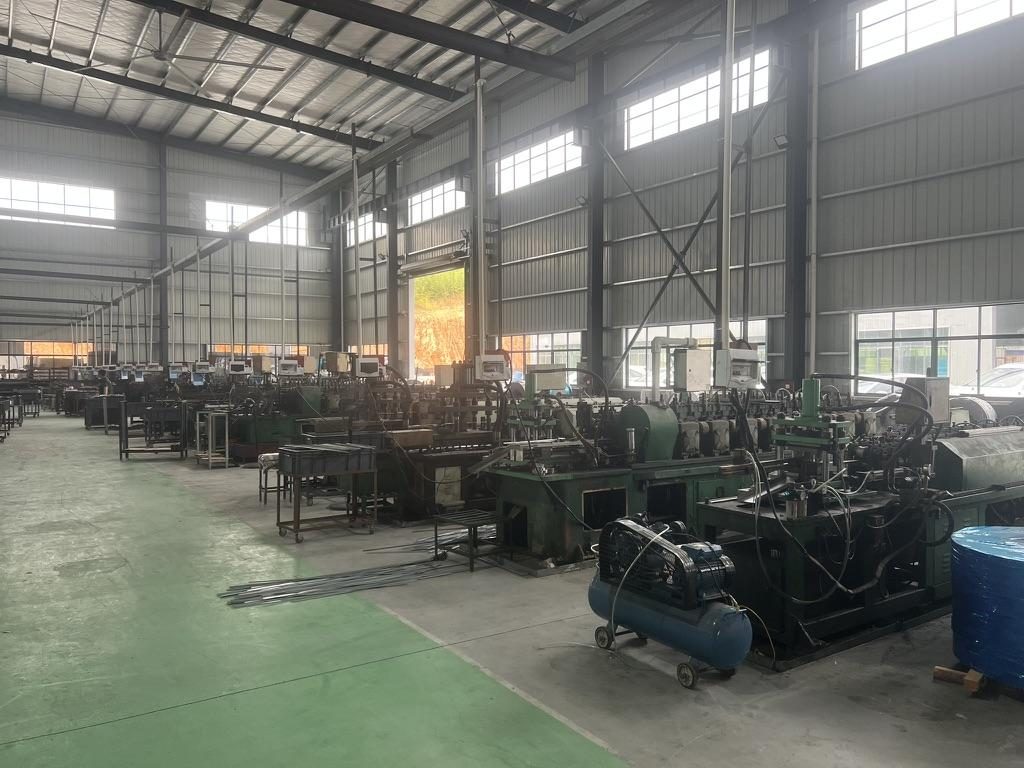 Lignes de profilage à froid et de coupe à longueur des éléments de rail
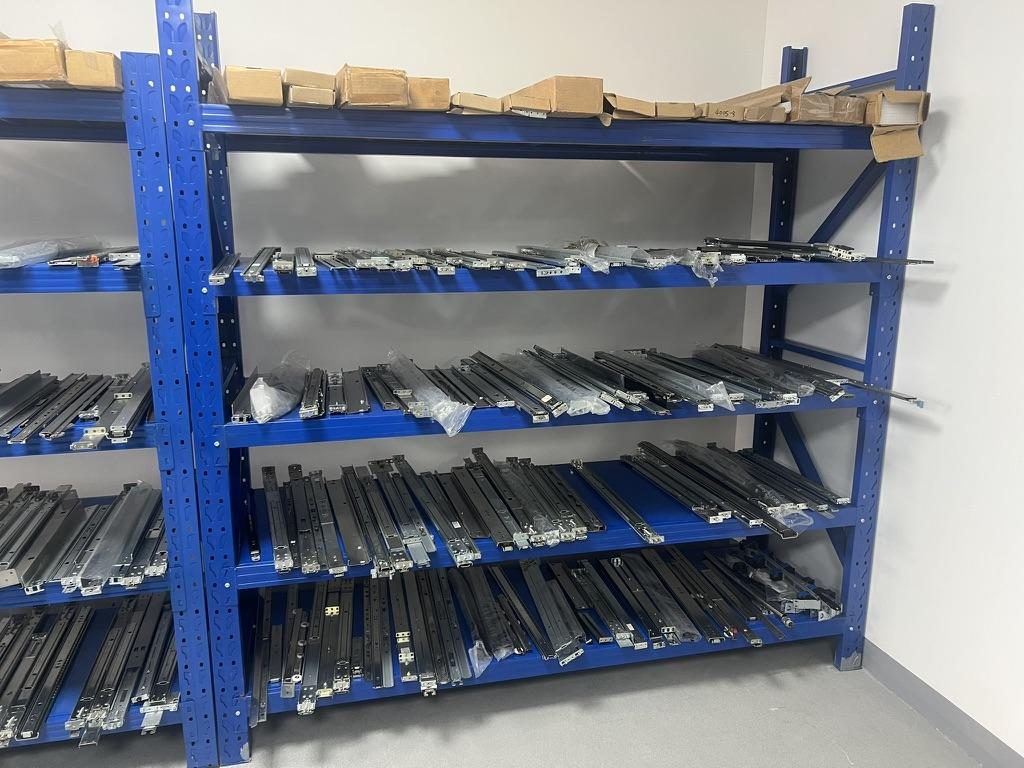
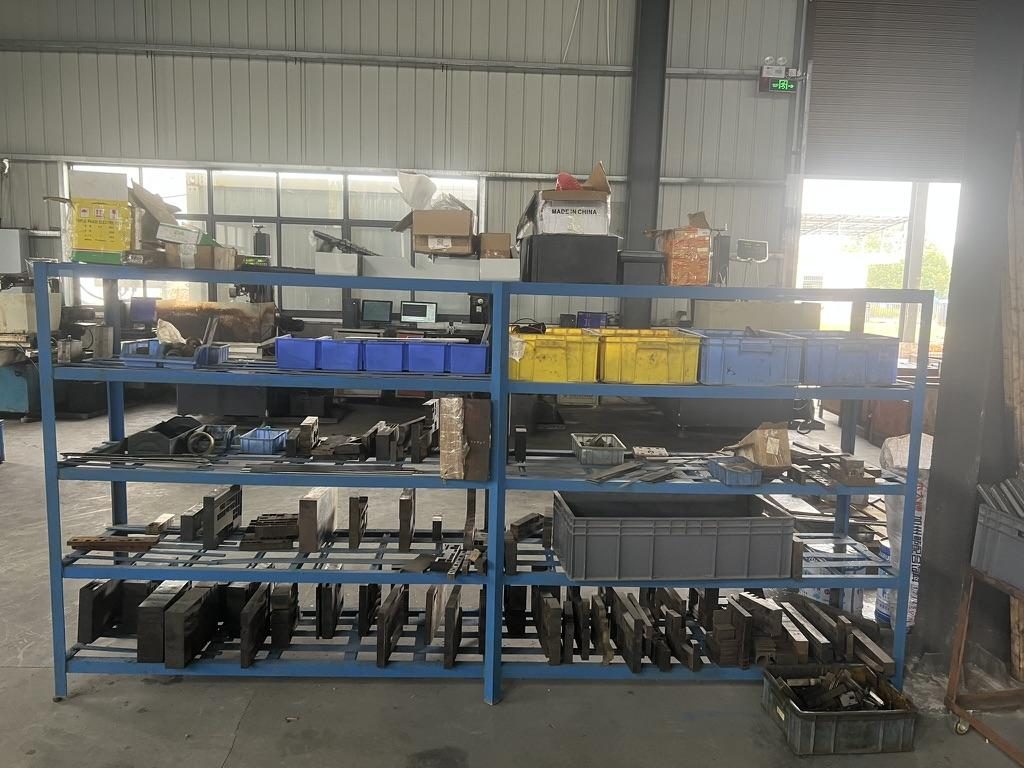 Rayonnage d’outils sur mesure, avec un jeu par modèle de rail client
3. Partenaire OEM/ODM axé sur la conception (petites séries, accompagnement technique renforcé)
- Points forts habituels : intégration poussée avec les données CAD du client et interfaces sur mesure, adaptation flexible des équerres et des trous, itérations d’échantillons plus rapides et assistance à la conception.
- Points faibles habituels : cadence brute de production plus faible ; coût unitaire supérieur pour les faibles volumes.
- À vérifier : exemples de projets présentant des contraintes techniques similaires (conversions entre montage stab-in et montage drop-in, interfaces OCP ou 19 pouces), journaux des modifications techniques, réalisation en interne ou sous-traitance du profilage à froid, de l’emboutissage progressif, de l’outillage et de l’assemblage, ainsi qu’un processus NPI clairement défini : exigences → CAD → échantillon → essais.
Catégoriser rapidement les fournisseurs
- Prix déterminant, grandes séries : spécialiste de l’emboutissage et des presses pour grandes séries.
- Exigences techniques, adaptation sur mesure : partenaire OEM/ODM axé sur la conception.
- Besoins mixtes (équilibre) : usine verticalement intégrée assurant le profilage à froid, l’emboutissage progressif, l’outillage et l’assemblage en interne, avec des procédures d’essai documentées (profil MetrixSlide).
Preuves à exiger concernant l’usine & les produits
- Photos de l’usine montrant les lignes de profilage à froid, les presses d’emboutissage progressif, les rayonnages d’outils, les rails finis et l’emballage.
- Rapports d’essai des échantillons indiquant clairement le modèle, si les résultats sont donnés par paire ou par rail, l’état d’extension et la durée de l’essai.
- Certificat ISO 9001:2015 et périmètre défini des processus.
- Traçabilité des données CAD jusqu’à l’échantillon (historique des révisions : plan → échantillon → résultats d’essai).
Comparaison technique : spécifications, matériaux et compatibilité des rails de serveur
Cette section porte sur les caractéristiques techniques que les équipes achats et ingénierie doivent comparer directement lors de la sélection et de la validation des échantillons.
Principaux critères techniques à comparer
- Mécanisme : rail de support fixe, rail à friction (sans roulement à billes) ou glissière à billes à plusieurs éléments.
- Nombre d’éléments : deux ou trois éléments (trois éléments augmentent la course et facilitent l’accès pour la maintenance).
- Course : extension totale ou sortie réduite / verrouillage en position sortie (une course de sortie réduite est une exigence courante des clients afin de limiter le porte-à-faux ; dans un projet récent pour un OEM de télécommunications, une course de sortie de 300 mm a été réduite à ~150 ±3 mm).
- Capacité de charge : vérifiez toujours si la charge indiquée s’applique par paire ou par rail, si elle a été mesurée en position rentrée, partiellement sortie ou en extension totale, et si l’essai était statique ou dynamique.
- Matériaux et finitions : lorsqu’une résistance à la corrosion est requise, demandez la nuance exacte du matériau et les rapports d’essai de la finition (brouillard salin) ; n’acceptez pas de désignations génériques de finition sans résultats d’essai.
- Interfaces de montage : la compatibilité 19 pouces (IEC/EIA) est nécessaire, mais pas suffisante — vérifiez le type de trou (carré, rond ou fileté), la plage de réglage des équerres de fixation (position rentrée → déployée) et les décalages exacts par rapport à la référence avant.
Définition : longueur fermée, longueur déployée et plage de réglage des équerres de fixation
- Longueur rentrée : dimension de la famille de rails lorsque les éléments télescopiques sont rentrés.
- Longueur déployée (extension totale) : dimension lorsque les éléments atteignent leur butée de course.
- Plage de réglage des équerres de fixation : distance réglable entre les montants avant et arrière pour laquelle les équerres sont conçues. Ces trois valeurs sont distinctes sur les plans et doivent être comparées aux dimensions de votre baie et de votre châssis — ne déduisez jamais la plage de réglage de la seule longueur fermée.
Classification pratique
- Mouvement : fixe ou coulissant.
- Mécanisme : à billes ou à friction (sans roulement à billes).
- Montage : sans outil ou par vis ; montage stab-in ou montage drop-in (séquence d’installation).
- Nombre d’éléments : deux ou trois éléments. Utilisez cette classification comme liste de contrôle pour faire correspondre les modèles des fournisseurs à vos besoins fonctionnels.
Tableau comparatif (liste de contrôle rapide des spécifications)
| Caractéristique | Rails de support fixes | Rails à friction (sans roulement à billes) / sans outil | Glissières à billes | Rails pour charges lourdes / GPU |
|---|---|---|---|---|
| Utilisation type | Support simple, faible coût | Accès général au serveur, montage sans outil | Maintenance fréquente & charges dynamiques plus élevées | Charges statiques élevées, maîtrise de la flèche |
| Mécanisme | Aucun élément mobile | Coulissement avec friction/rétention | Roulements entre les éléments | Roulements sur plusieurs éléments + dispositifs anti-affaissement |
| Avantages | Économique, simple | Moins coûteux que les glissières à billes ; installation sans outil | Coulissement fluide, maintenance facilitée | Capacité de charge statique utile la plus élevée en pratique |
| Exemple de modèle MetrixSlide | MS‑FIX‑1U | MS-FMR-SW-100 / MS‑FMR‑1U2U‑115 | MS-BBR-1U2U-80 | MS-BBR-180 |
Contrôles de compatibilité à effectuer sur les échantillons
- Vérifiez la plage de réglage des équerres de fixation en position fermée/déployée par rapport à la distance mesurée entre les montants de la baie (longueur fermée ≠ course ≠ plage de réglage des équerres de fixation).
- Mesurez la géométrie des pions et des têtes en cas d’utilisation de pions en T ou de fixations PEM (Ø de tête, Ø de tige, jeu sous tête) — la géométrie de la rainure en J doit être définie à partir des spécifications du pion (exemple PEM : tête de 6,502 mm / tige de 4 mm / jeu sous tête de 1,585 mm dans un récent projet de conversion au montage drop-in).
- Réalisez un essai de charge statique à l’extension spécifiée et pendant la durée indiquée (lors de l’essai de charge statique en usine de MetrixSlide, une paire de rails est maintenue sous charge en extension totale pendant 24 heures, et le MS‑FMR‑2U‑100 a supporté 100 kg lors de cet essai).
- Relevez la flèche en fonction de la charge si l’affaissement est un problème ; demandez les détails de tous les dispositifs structurels anti-affaissement mentionnés par le fournisseur.
- Vérifiez la référence de montage avant : de faibles décalages (quelques millimètres) entre le centre de la vis imperdable et le bord inférieur peuvent modifier la position en U et entraîner des installations hors position nominale — demandez au fournisseur son plan de référence avant.
Liste de contrôle pour l’acceptation des échantillons (à utiliser lors du contrôle à réception)
- Dimensions : longueur fermée/déployée, course, plage de réglage des équerres de fixation, configuration des trous, référence avant et décalages de montage.
- Mécanique : coulissement fluide, enclenchement du verrouillage en position sortie, dispositifs de rétention (trou de serrure/rainure en J), bruit de fonctionnement.
- Structure : réussite ou échec de l’essai de charge statique à la capacité déclarée et à la course spécifiée ; vérification de l’absence de déformation permanente.
- Surface : aspect visuel de la finition, tenue revendiquée au brouillard salin ou à d’autres formes de corrosion, le cas échéant.
- Installation : montage d’essai dans la baie et sur le châssis prévus (vérification des interférences).
Contrôle pratique supplémentaire (règle de décision)
- Respectez cette séquence d’évaluation : exigence → vérification CAD → compatibilité physique (installation d’essai) → performances (essai de charge/flèche). La réussite d’une étape ne garantit pas celle de la suivante.
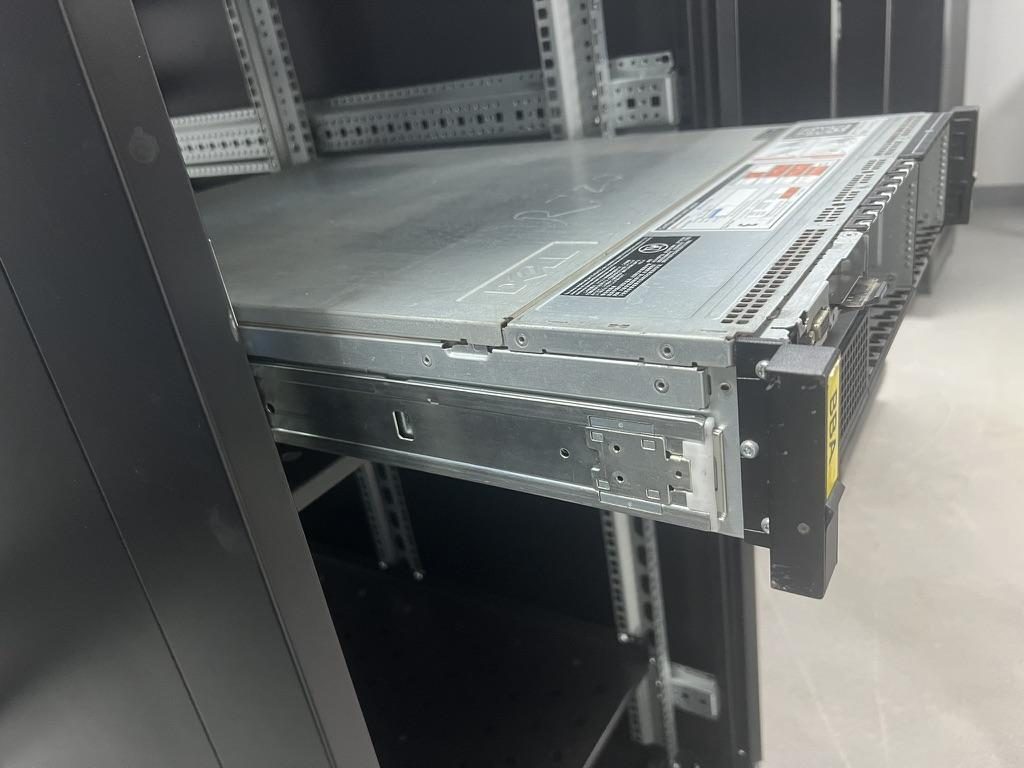
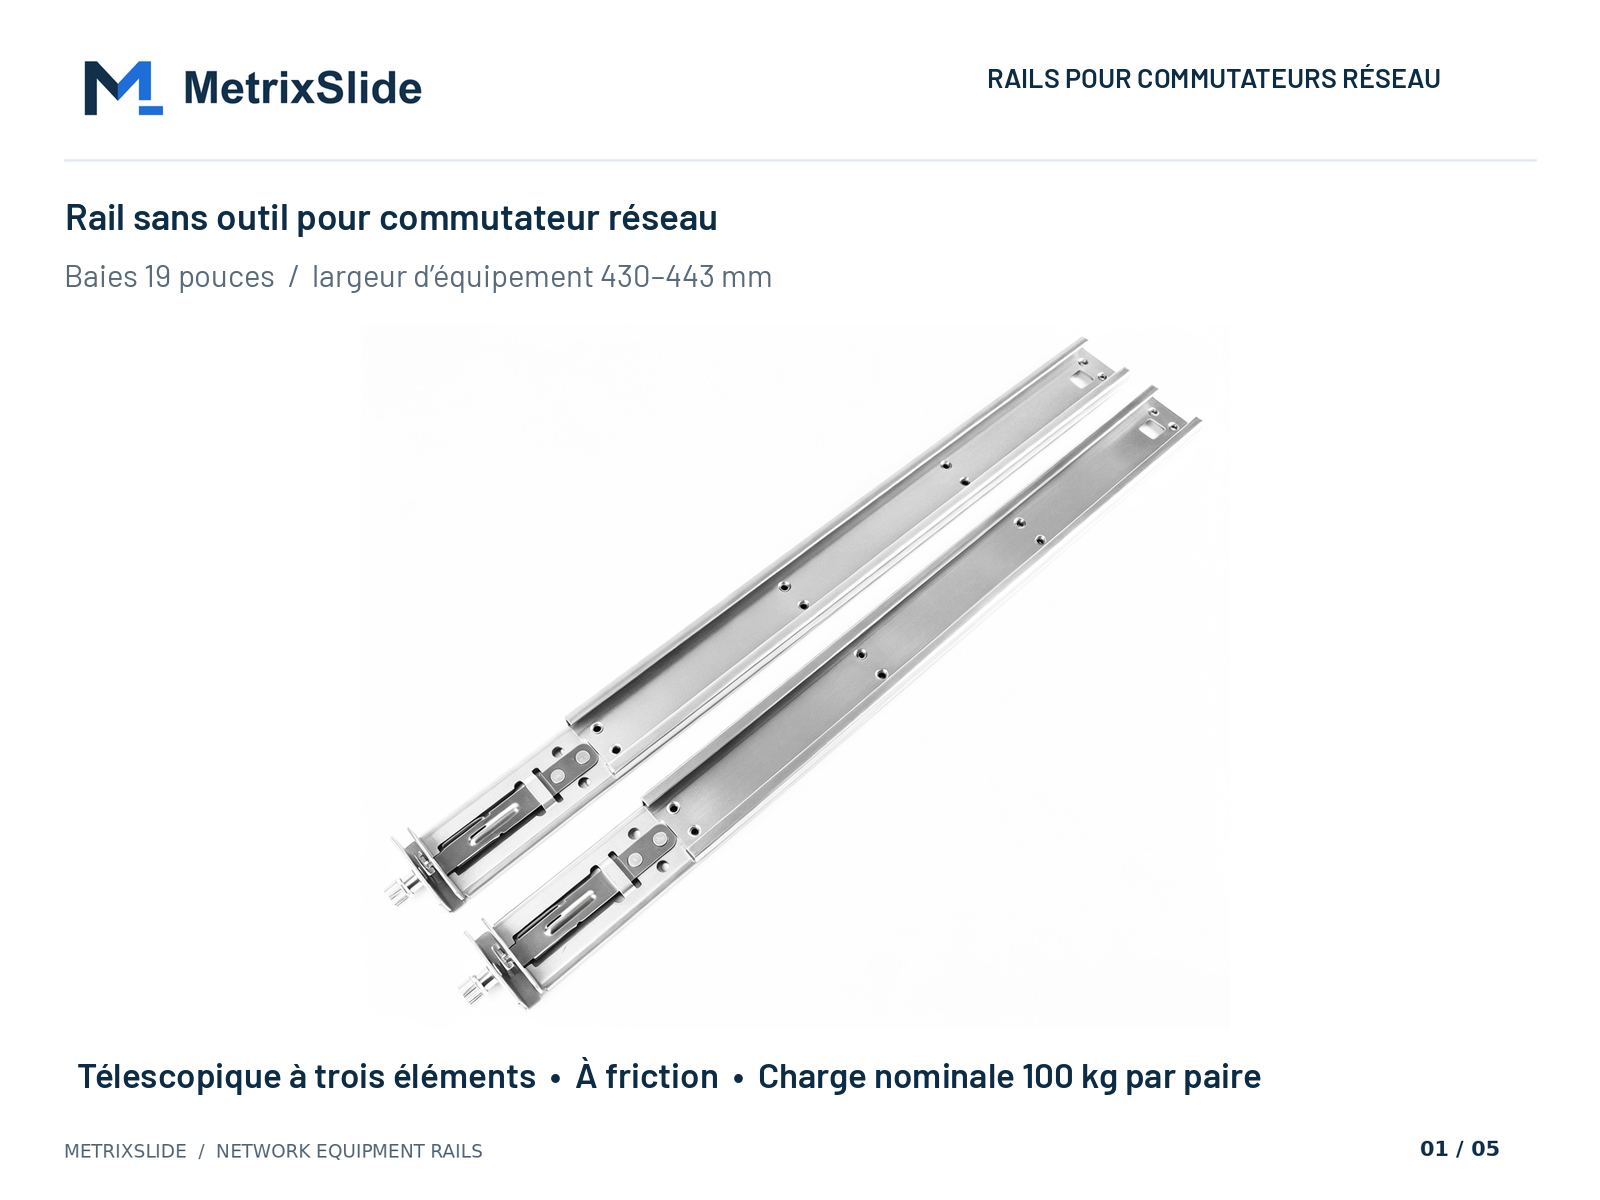 Rail de commutateur réseau sans outil MS-FMR-SW-100 — voir le produit
Conditions commerciales à connaître : prix, MOQ, délais de livraison, échantillons, OEM/ODM, garantie et service après-vente
Points à prévoir et à demander (indications qualitatives lorsque les chiffres dépendent du projet)
- Gammes de prix : les rails de support fixes sont généralement les moins coûteux, les rails à friction (sans roulement à billes) et les modèles sans outil se situent dans la gamme intermédiaire, tandis que les glissières à billes et les rails pour charges lourdes sont les plus coûteux. Demandez des devis FOB/EXW pour le matériau et la finition concernés, puis comparez le prix unitaire selon les quantités.
- Quantité minimale de commande (MOQ) : de nombreuses usines acceptent de petites séries de prototypes ou d’échantillons ; les MOQ de production varient selon le modèle et la finition. Confirmez la MOQ par référence et la possibilité de réaliser une présérie.
- Processus d’échantillonnage : pour les petites commandes de prototypes, les échantillons sur mesure nécessitent généralement environ 15 à 20 jours après l’approbation du plan, délai qui ne constitue pas un engagement de niveau de service garanti. Demandez toujours un calendrier complet : approbation CAD → fabrication de l’échantillon → essai → expédition.
- Personnalisation OEM/ODM & frais d’étude non récurrents (NRE) : les modifications limitées (position des équerres de fixation, configuration des trous, longueur, épaisseur) sont généralement réalisées sans frais d’outillage ; les modifications structurelles ou la reproduction à l’identique (1:1) d’un rail propriétaire nécessitent généralement des frais d’outillage ou d’étude non récurrents (NRE) ainsi qu’un délai plus long. Suivez le processus OEM de l’usine : besoin → étude de faisabilité → CAD → échantillon → validation → production.
- Conditions de paiement : les pratiques courantes du secteur pour les premières commandes comprennent le virement bancaire T/T et la lettre de crédit irrévocable. Négociez un acompte, puis le règlement du solde à l’expédition ou après contrôle.
- Garantie & service après-vente : exigez des conditions de garantie écrites, des engagements de fourniture de pièces détachées et le processus de traitement des défaillances du fournisseur (contrôle → remplacement → analyse de la cause racine), avec des délais de réponse cibles.
Conseils pratiques pour les achats
- Exigez un prix d’échantillon indiqué dans le devis et remboursable en cas de commande de production, afin de ne pas supporter définitivement le coût des échantillons sur mesure.
- Obtenez des engagements de niveau de service écrits concernant le délai de réalisation des échantillons, les délais de réponse aux actions correctives et la gestion des révisions.
- Pour les installations à risque élevé ou critiques pour la sécurité, exigez des rapports d’essai et un contrôle indépendant par un tiers avant expédition.
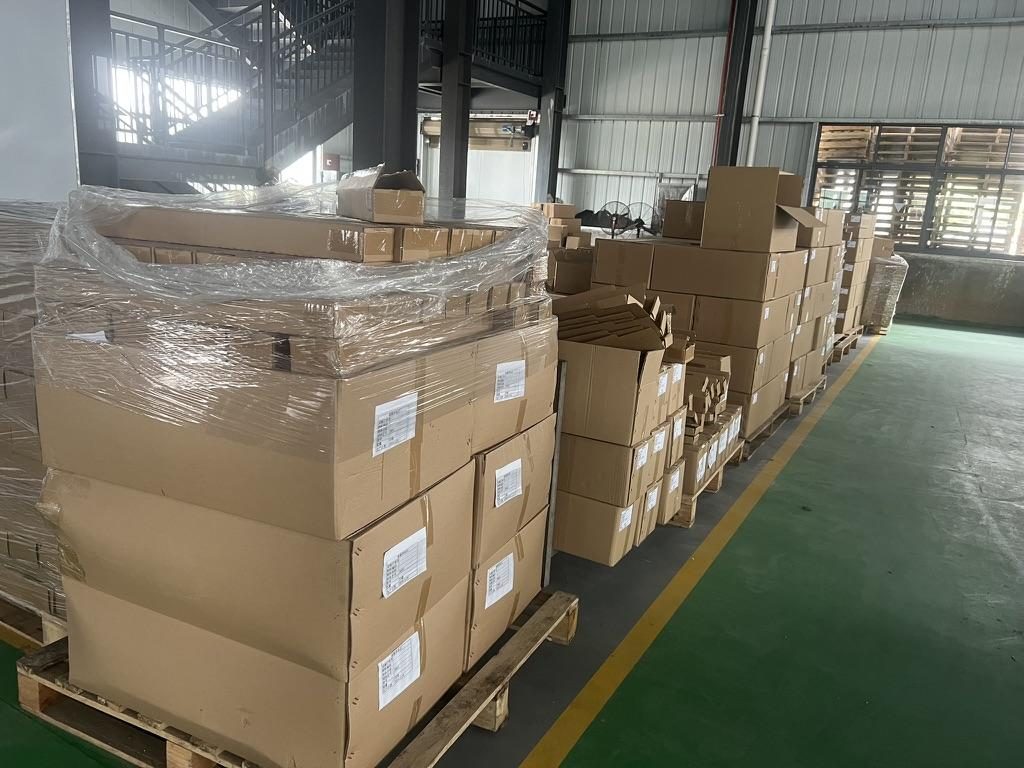
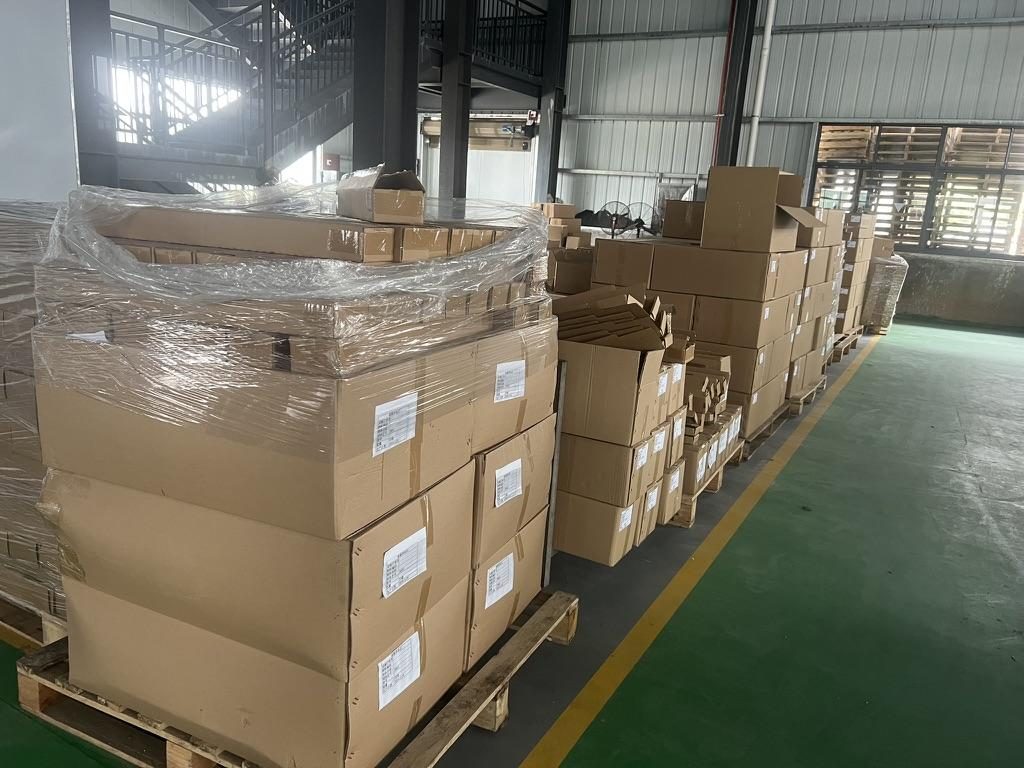 Cartons d’exportation contenant des kits de rails de serveur prêts à être expédiés
Logistique, conformité et approvisionnement sécurisé depuis la Chine
Étapes opérationnelles et documents que les acheteurs américains doivent vérifier avant toute commande
- Documents d’exportation & de conformité : vérifiez que l’usine peut fournir les certificats d’origine, listes de colisage, factures commerciales et certificats de contrôle. Pour les projets réglementés, demandez des rapports d’essais en laboratoire (brouillard salin, essais de charge) et des déclarations relatives aux matériaux (RoHS/REACH, le cas échéant).
- Codes SH & droits de douane : les rails de serveur sont généralement classés comme éléments métalliques de structure dans les positions usuelles du SH relatives à la mécanique. Confirmez le régime douanier applicable auprès de votre commissionnaire en douane.
- Certifications & essais à demander : justificatif ISO 9001:2015, rapports d’essais au brouillard salin pour les environnements corrosifs, documents relatifs aux essais de charge statique et dynamique, ainsi que tout essai imposé par les normes de sécurité applicables à votre installation. Les marquages UL/CE ou autres peuvent être exigés selon votre marché final ; demandez les rapports officiels correspondants.
- Modes d’expédition & méthode de calcul des coûts : échantillons — messagerie express ; prototypes et petites séries — fret aérien ; volumes de production — fret maritime (LCL ou FCL). Comparez les composantes du coût rendu : prix FOB, fret maritime, droits d’importation, dédouanement et transport intérieur.
- Incoterms & répartition des risques : négociez des Incoterms précis (FOB, CIF, DAP) et définissez qui prend en charge les non-conformités détectées au contrôle et les reprises. Pour les expéditions de grande valeur, faites appel à un contrôle qualité tiers et à une assurance.
- Audit d’usine & étapes du contrôle qualité : approbation de l’échantillon avant production, contrôle des matières premières à réception, contrôles en cours de production (dimensions critiques & configurations des trous), essai fonctionnel (course, verrouillage en position sortie), contrôle final et assurance qualité avant expédition (contrôle par un tiers facultatif).
- Cartographie logistique régionale : tenez compte des délais portuaires et de transport intérieur lorsque vous comparez les délais de livraison depuis différentes provinces.
Liste de contrôle pour réduire les risques
- Exigez un échantillon validé dans votre baie et votre châssis avant de passer la commande complète.
- Placez le premier lot en quarantaine à son arrivée afin d’effectuer des contrôles ponctuels.
- Procédez à un paiement échelonné : acompte, puis règlement du solde après validation qualité.
Conversion / appel à l’action
Étapes suivantes pour accélérer le devis et la validation
- Lors de la préparation d’une demande de devis, renseignez ces champs obligatoires : plan du châssis, distance entre montants avant et arrière, types de trous, géométrie des pions, charge prévue et famille de rails souhaitée.
- Formulaire de devis rapide permettant de joindre des fichiers STEP/DWG et des photos : prévoyez un premier examen technique sous 24 à 72 heures.
- Portail de demande d’échantillons : demandez des échantillons de prototypes — les données de projets indiquent que les échantillons sur mesure nécessitent généralement 15 à 20 jours — et interrogez les fournisseurs sur le remboursement des frais d’échantillon en cas de commande de production.
- Accès aux audits & rapports : demandez des photos de l’usine, des rapports de contrôle et des attestations d’essai publiées avant de passer une commande pilote.
Informations à envoyer à MetrixSlide pour obtenir une réponse rapide et précise
- Plan ou modèle du châssis et fichier STEP de la zone de montage
- Distance entre montants avant et arrière de la baie (min./max.), type de trous (carrés/ronds/filetés) et photos des montants
- Charge requise (par paire), course et verrouillage en position sortie attendus, quantité et créneau de livraison souhaité
Ce que vous recevrez
- Une proposition de rails adaptés (famille de modèles + matériau et finition recommandés)
- Plans CAD pour examen, recommandations de plan d’essais et devis d’échantillon
- Calendrier du prototype et politique standard relative aux échantillons
Remarque sur la personnalisation : les ajustements des équerres de fixation, de la configuration des trous, de la longueur ou de l’épaisseur sont considérés comme des modifications limitées lorsqu’ils peuvent être réalisés sur une plateforme existante ; les modifications structurelles font l’objet d’un devis distinct, avec fabrication en interne, si nécessaire, des outillages de profilage à froid et des outils d’emboutissage progressif.
Études de cas (anonymisées, avec données chiffrées des projets)
- Un OEM nord-américain de télécommunications — projet de rail à friction (sans roulement à billes) 1U : le plan indiquait un écartement des montants avant de 674 ±3 mm en position fermée / 919 ±3 mm en position déployée. Le client a demandé une réduction de la course de sortie : valeur initiale 300 mm → exigence ramenée à ~150 ±3 mm. La conversion et l’examen de l’échantillon ont suivi le processus CAD → échantillon → examen par le service achats. (Le plan du projet était une ébauche destinée au devis.)
- Un ODM indien spécialisé dans le HPC — glissière à billes pour serveur 2U : plage de réglage des équerres de fixation spécifiée à 650–965 mm ; pour le cas correspondant à l’échantillon, la distance type mesurée entre les montants était de ~812 mm, dans cette plage. Des paires d’échantillons et des itérations CAD ont permis de confirmer l’ajustement avant la production.
- Un fabricant coréen d’équipements de vidéosurveillance — NVR 4U ultramince : largeur intérieure limitée à ~440 mm ; le client demandait une fixation M4 et des pions dépassant le moins possible. Le processus de sélection a donné la priorité au choix de l’architecture, puis à la configuration des pions et des trous.
- Une entreprise SaaS fabriquant ses propres serveurs — conversion d’un montage stab-in en montage drop-in : le pion en T PEM utilisé comme référence pour la conversion présentait un diamètre de tête de 6,502 mm, un diamètre de tige de 4 mm et un jeu sous tête de 1,585 mm ; la conversion nécessitait uniquement la refonte de la rainure en J du rail intérieur.
Remarques sur les capacités annoncées
- Précision du profilage à froid et de l’emboutissage : les éléments de rail sont profilés à froid en interne, et les formes sont poinçonnées dans des outils d’emboutissage progressif fabriqués dans l’atelier d’outillage interne ; MetrixSlide indique pouvoir atteindre une erreur absolue de ~0,08 mm pour certaines formes embouties ; cela peut être validé par l’examen des rapports de mesure des premiers articles.
- Capacité de charge de référence : le MS-BBR-180 offre une capacité nominale pouvant atteindre 180 kg par paire ; aucun rapport d’essai officiel à cette charge n’est encore disponible. Demandez le rapport d’essai officiel avant la validation pour production.
FAQ
Q : Quels critères objectifs les acheteurs américains doivent-ils utiliser pour classer les fabricants chinois de rails de serveur ? R : Évaluez-les selon leur capacité d’ingénierie vérifiable (familles de glissières prises en charge), leur périmètre de fabrication (profilage à froid, emboutissage progressif, outillage interne, assemblage), leurs systèmes qualité (ISO 9001:2015 et preuves d’audit), leurs pratiques d’essai (essais statiques avec conditions documentées) et leur expérience à l’exportation. Privilégiez les fournisseurs qui présentent des preuves vérifiables relatives aux échantillons et aux essais, ainsi qu’un processus NPI clairement défini.
Q : Comment vérifier la capacité de production, les rapports d’audit et les moyens sur site d’un fabricant chinois ? R : Demandez des photos de la production (lignes de profilage à froid, presses d’emboutissage, stockage des outils, conditionnement), des inventaires des outils, des chiffres de production par modèle, de récents rapports d’audit ou d’inspection réalisés par des tiers, ainsi que des références clients pour des projets similaires. Dans la mesure du possible, effectuez un audit à distance ou sur site et exigez une traçabilité des échantillons jusqu’aux essais conforme au processus de production.
Q : Quelles spécifications des rails de serveur déterminent leur compatibilité avec les baies 19 pouces et différentes profondeurs de baie ? R : La compatibilité ne se limite pas à la mention « 19 pouces » : vérifiez la plage de réglage des équerres de fixation en positions fermée et déployée par rapport à la distance mesurée entre les montants, le type de trou (carré, rond ou fileté) et les décalages exacts par rapport à la référence avant. Fournissez ou demandez la plage de réglage des équerres de fixation, les longueurs en positions fermée et déployée, ainsi que la géométrie des pions afin de garantir un engagement correct dans les rainures en J ou les trous de serrure.
Q : Quelles sont les quantités minimales de commande (MOQ), les délais de livraison et les fourchettes de prix FOB habituels pour les rails de serveur standard en acier ? R : Ils varient fortement selon le mécanisme et la finition. Plutôt que de vous fier à une valeur générique, classez les catégories de coûts (rail de support fixe < rail à friction (sans roulement à billes)/sans outil < glissière à billes < charge lourde) et demandez des devis FOB pour les quantités que vous prévoyez d’acheter. Les données issues de projets indiquent que les cycles de fabrication d’échantillons sur mesure se situent couramment dans une plage de 15–20 jours ; l’outillage et la production des premiers articles allongent les délais de livraison.
Q : Les fabricants chinois peuvent-ils prendre en charge la personnalisation OEM/ODM des rails de serveur, et quels sont les coûts et délais habituels ? R : Oui — de nombreuses usines prennent en charge des processus OEM/ODM, notamment la modification des équerres de fixation ou de la configuration des trous, ainsi que des changements de longueur et d’épaisseur, grâce au profilage à froid, à l’emboutissage progressif, à l’outillage interne et à l’assemblage réalisés en interne. Les personnalisations limitées sont souvent réalisées sans frais d’outillage ; les refontes structurelles ou les copies à l’identique nécessitent généralement un outillage ou des frais d’étude non récurrents (NRE), ainsi que des cycles de développement plus longs. Vérifiez le processus NPI du fournisseur (exigences → CAD → échantillon → essai → production) et demandez un devis indiquant séparément les éventuels frais d’outillage.
Parler à un ingénieur MetrixSlide
Prêt à passer de la recherche à un devis concret ? Envoyez-nous un plan ou un modèle de châssis (STEP ou DWG), la distance entre montants avant et arrière de la baie et le type de trous, la charge prévue ainsi que les quantités envisagées. Sous 24 heures, vous recevez d’un ingénieur une proposition de rail adapté, puis des plans 2D/3D à valider et des paires d’échantillons (généralement 15–20 jours après l’approbation des plans) pour validation physique avant la commande complète.
Les modifications de la position des équerres de fixation, de la configuration de perçage, de la longueur et de l’épaisseur des rails sur nos plateformes existantes n’entraînent généralement pas de frais d’outillage ; les modifications structurelles font l’objet d’un devis distinct, avec des outils d’emboutissage fabriqués en interne.